Visualizações: 0 Autor: Editor do site Horário de publicação: 12/08/2026 Origem: Site
As decisões sobre despesas de capital muitas vezes moldam o chão de fábrica durante décadas. A escolha da configuração correta das ferramentas determina as despesas operacionais diárias, os tempos de ciclo alcançáveis e a eficácia geral do equipamento (OEE). Muitos gerentes de fábrica caem em um mito comum no setor. Eles presumem que adicionar mais cavidades cria automaticamente maior lucratividade. Essa suposição freqüentemente sai pela culatra na área de produção. Especificar demais suas ferramentas desperdiça capital valioso e cria graves incompatibilidades de maquinário. Por outro lado, a subespecificação cria gargalos imediatos em suas linhas de produção.
Projetamos este guia para fornecer uma estrutura de avaliação concreta e apoiada pela engenharia. Os líderes de compras e gerentes de fábrica precisam de orientações práticas. Você deve combinar as configurações de cavidade com as realidades reais de produção. Você aprenderá como calcular requisitos de volume precisos. Mostraremos como verificar a compatibilidade da máquina e lidar com restrições complexas de resfriamento. Ao final desta análise, você poderá determinar com segurança a configuração ideal para sua área de produção específica.
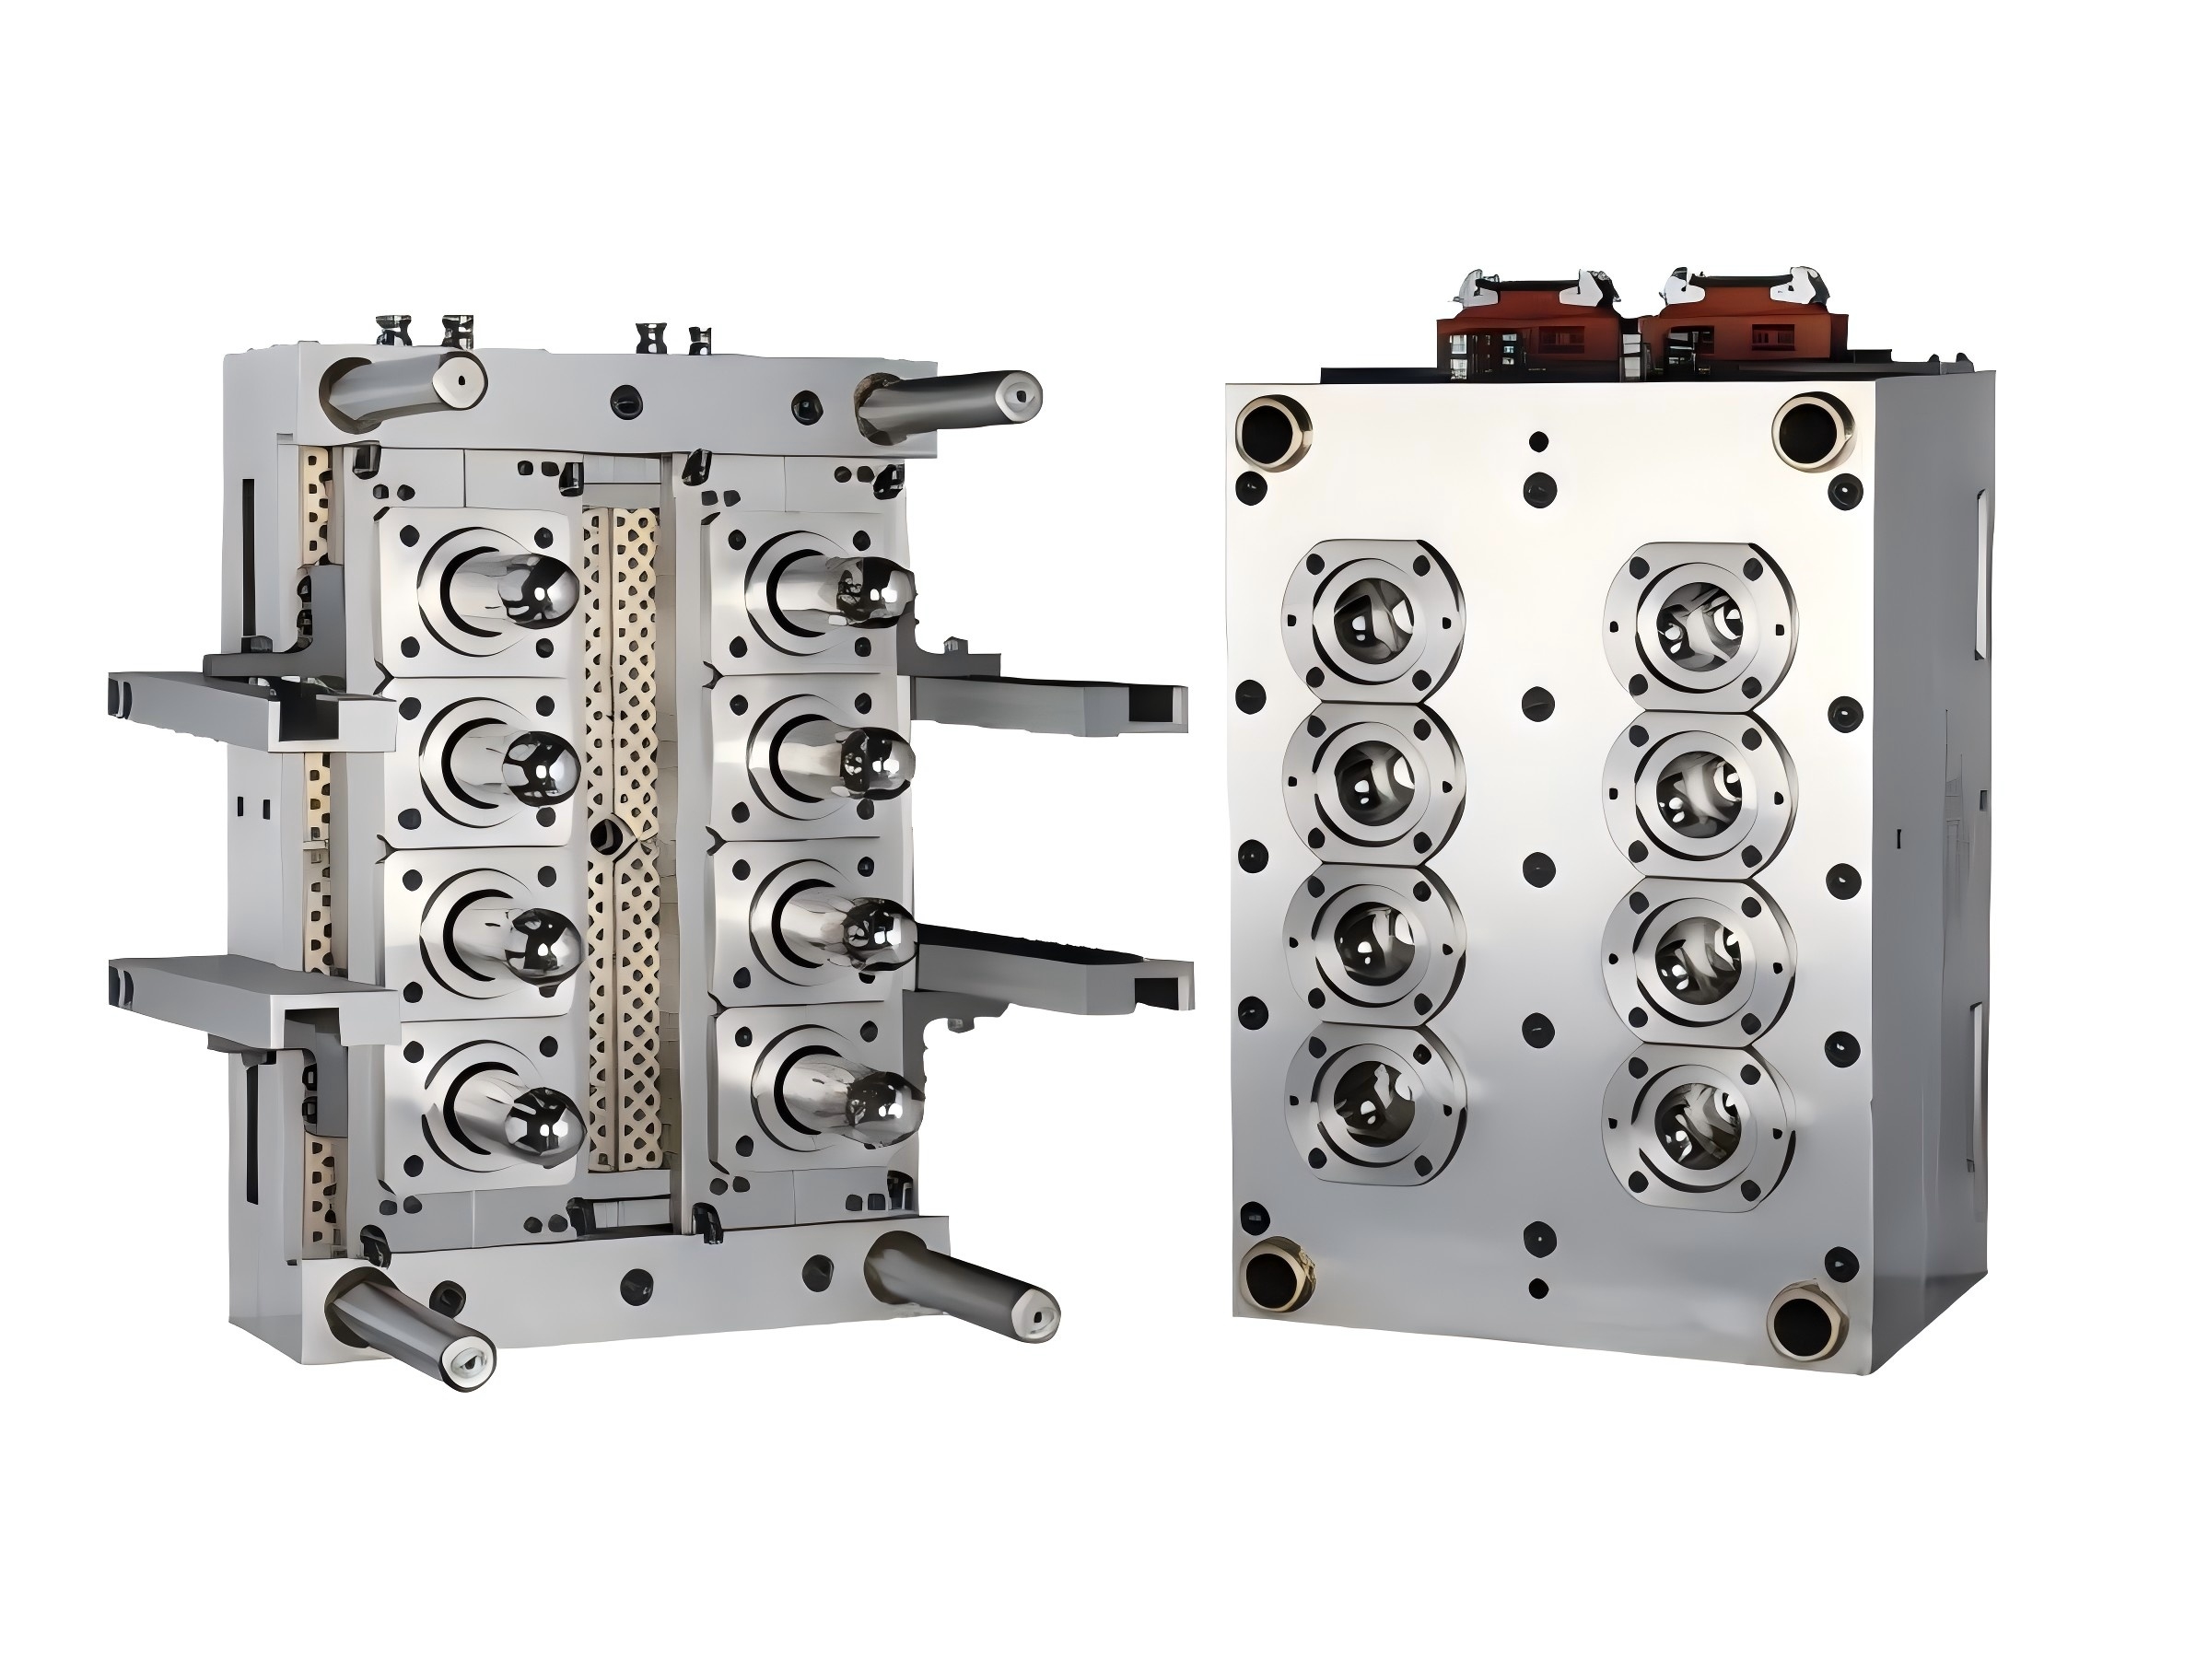
A contagem ideal de cavidades do molde de pré-forma PET deve estar matematicamente alinhada com suas metas anuais de volume de produção e tempos de ciclo permitidos.
A seleção de um molde de alta cavidade requer uma verificação rigorosa das especificações existentes da máquina de moldagem por injeção, incluindo força de fixação, peso do tiro e espaçamento das barras de ligação.
A complexidade do molde aumenta de forma não linear com a contagem de cavidades; avalie os recursos de manutenção de longo prazo e os requisitos do sistema de refrigeração antes de aumentar a escala.
Aplicações específicas, como um molde de pré-forma de óleo comestível ou um molde de pré-forma de garrafa com alta cavidade, exigem considerações exclusivas de equilíbrio de passo e canal que determinam os limites da cavidade.
Para atingir metas de produção agressivas, você deve primeiro calcular os requisitos exatos de volume. Escolhendo o certo A contagem de cavidades do molde de pré-forma PET requer matemática rigorosa. Não podemos confiar em suposições ou em médias genéricas do setor. Os planejadores de produção devem mapear a demanda anual de garrafas diretamente de acordo com seus requisitos de ferramentas. Você deve utilizar uma fórmula padrão de volume para cavidade. Calcule suas necessidades mínimas dividindo sua demanda anual pelo total de horas de produção, ajustadas aos tempos de ciclo.
A fórmula padrão é semelhante a esta: Demanda Anual / [Dias Úteis × Turnos × Horas × (3600 / Tempo de Ciclo)]. Este cálculo revela a base teórica. Contudo, os cálculos teóricos raramente sobrevivem ao contato com a realidade. O tempo de ciclo flutua dramaticamente com base na espessura da parede da pré-forma e no peso total em gramas. Pré-formas pesadas requerem resfriamento prolongado dentro da ferramenta. Eles também exigem mais tempo de recuperação da máquina injetora. Você deve levar em consideração esses atrasos em seus cálculos de linha de base.
Considere a realidade do gerenciamento térmico. Um molde enorme de 72 cavidades pode funcionar lentamente devido à baixa eficiência do canal de resfriamento. Em muitos casos, um molde de 48 cavidades altamente otimizado produz maior produção diária. Ciclos rápidos e estáveis geralmente superam ciclos lentos e com muitas cáries. A escalabilidade deve ser equilibrada com as taxas reais de utilização. Você perde dinheiro operando um molde enorme com 50% da capacidade. Recomendamos dimensionar as ferramentas para 80-85% de OEE sustentado. Concentre-se em resultados confiáveis e contínuos, em vez de perseguir máximos teóricos.
Gráfico de correlação de tempo de ciclo e saída
Configuração da Cavidade |
Tempo de ciclo (segundos) |
Produção por hora (unidades) |
Impacto estimado do OEE |
|---|---|---|---|
32 cavidades |
12.0 |
9.600 |
Alta estabilidade (90%+) |
48 cavidades |
14.5 |
11.917 |
Equilíbrio ideal (85%+) |
72 cavidades |
18.0 |
14.400 |
Resfriamento restrito (75%+) |
Antes de finalizar qualquer compra, os gerentes de fábrica devem verificar o hardware existente. Um molde de alta capacidade oferece valor zero se exceder as capacidades da sua máquina. A tonelagem e o peso do tiro servem como suas principais restrições. Você deve combinar a contagem de cavidades com a força de fixação de sua máquina de moldagem por injeção. Os engenheiros calculam a tonelagem necessária com base na área projetada de todas as cavidades combinadas. Além disso, o cilindro da máquina deve suportar a capacidade máxima de plastificação. Exceder esta capacidade causa enchimento incompleto ou degradação severa da resina.
Os requisitos de espaço físico muitas vezes inviabilizam projetos de atualização. Suas ferramentas devem caber fisicamente no envelope da máquina. Você deve verificar duas dimensões críticas antes de prosseguir. Primeiro, meça o espaçamento da barra de ligação. A base do molde deve deslizar suavemente entre as barras de ligação da máquina durante a instalação. Em segundo lugar, calcule a luz do dia e o curso de abertura. Você precisa de espaço suficiente para braços robóticos ou mecanismos de ejeção de queda livre. Pré-formas mais longas exigem movimentos de abertura significativamente maiores para serem ejetadas de forma limpa e sem riscar.
Os limites da infraestrutura das instalações apresentam outro obstáculo comum. A ampliação requer equipamento auxiliar altamente robusto. Você não pode simplesmente conectar uma ferramenta enorme a um resfriador de tamanho menor. Saídas mais altas geram cargas térmicas massivas.
Capacidade do resfriador: Garanta que suas torres de resfriamento e resfriadores possam extrair calor com rapidez suficiente para manter os tempos de ciclo.
Compressores de ar: As operações de ejeção em alta velocidade e válvulas exigem linhas de ar estáveis e de alta pressão.
Secadores de materiais: O aumento do consumo de resina exige secadores dessecantes maiores para evitar defeitos relacionados à umidade.
Folga do guindaste: Verifique se suas pontes rolantes possuem a classificação de tonelagem e folga vertical para manobrar com segurança bases de moldes de aço maciças.
Nem todas as pré-formas partilham as mesmas restrições dimensionais. As aplicações de bebidas padrão são facilmente dimensionadas. Pré-formas comuns de garrafas de água de 28 mm ou 30 mm apresentam paredes finas e gramaturas leves. Muitas vezes você pode levar esses designs para 96 ou 144 cavidades. Os tamanhos compactos do pescoço permitem que os engenheiros fechem bem as cavidades. Este layout compacto maximiza a área de superfície de aço em placas de máquinas padrão.
No entanto, projetos mais pesados introduzem severas limitações espaciais e térmicas. Considere um molde de pré-forma de óleo comestível . Os recipientes de óleo comestível usam gramaturas pesadas para suportar grandes volumes de líquidos. Eles apresentam paredes notavelmente grossas. Estas dimensões exigem tempos de resfriamento prolongados para evitar deformação na ejeção. Eles também exigem dimensões de passo maiores. O passo representa a distância centro a centro entre cavidades adjacentes. Um pitch maior naturalmente limita a contagem total viável que você pode organizar fisicamente.
Da mesma forma, um o molde de pré-forma de garrafa de frasco de alta cavidade enfrenta limites geométricos rígidos. As pré-formas de frascos de boca larga requerem anéis de gargalo significativamente maiores. As amplas distâncias de centro a centro restringem o total de cavidades que cabem em sua máquina. Você simplesmente fica sem espaço de aço disponível. Forçar muitas cavidades grandes em uma base de molde padrão compromete a integridade estrutural. Isso deixa espaço inadequado para canais de resfriamento robustos, sabotando, em última análise, a qualidade do produto.
A ampliação introduz complexidade não linear. Um enorme O molde de pré-forma PET desafia as equipes de controle de qualidade e manutenção. O balanceamento de câmara quente representa o maior obstáculo técnico. Alcançar o equilíbrio térmico e de fluxo perfeito fica exponencialmente mais difícil após 48 cavidades. O fluxo desequilibrado do polímero causa defeitos graves na grade. Você corre o risco de variações de peso entre as cavidades interna e externa. Você também pode encontrar fotos curtas. Além disso, o fluxo desequilibrado cria calor de cisalhamento localizado, o que gera níveis perigosos de acetaldeído (AA) em recipientes de bebidas.
A eficácia do sistema de resfriamento determina diretamente a qualidade da pré-forma. À medida que você aumenta as cavidades, você deve tecer rotas complexas de canais de água através de espaços apertados de aço. Canais mal direcionados causam resfriamento irregular em todo o layout. O resfriamento irregular aumenta o risco de cristalinidade da pré-forma. Este defeito manifesta-se como uma névoa leitosa inaceitável na garrafa final. O fluxo turbulento adequado requer alta pressão de água. Você deve garantir que as bombas de sua instalação possam superar as enormes quedas de pressão dentro de uma ferramenta complexa.
Não subestime as despesas gerais de manutenção. Duplicar suas cavidades duplica diretamente suas peças de desgaste. Você deve manter o dobro de pinos centrais, anéis de pescoço e pontas de bico. Avalie honestamente suas capacidades de manutenção interna. Você tem técnicos qualificados disponíveis? Você armazena peças de reposição adequadas? Minimizar o tempo de inatividade requer manutenção preventiva agressiva. Uma única cavidade danificada em uma ferramenta enorme pode interromper toda a sua linha de produção se você não tiver recursos de válvula de corte.
Avaliando o final a contagem de cavidades do molde de pré-forma exige a comparação de retornos imediatos e riscos de tempo de inatividade a longo prazo. Você deve avaliar cuidadosamente a comparação de custos operacionais. Faça um modelo de comparação entre comprar um sistema de 72 cavidades e duas ferramentas de 36 cavidades. Os sistemas duplos exigem maior capital inicial e duas máquinas de moldagem por injeção. No entanto, eles oferecem redundância integrada inestimável. Se um sistema exigir manutenção emergencial, sua produção continuará com metade da capacidade. Uma única ferramenta enorme maximiza o espaço físico, mas interrompe completamente a produção durante os reparos.
Os compradores inteligentes empregam estratégias rigorosas de mitigação de riscos. Nunca maximize a capacidade existente da sua máquina. É altamente recomendável deixar uma margem de segurança de 10 a 15% na pressão de injeção e na força de fixação. Operar máquinas com 100% da capacidade acelera o desgaste das vedações hidráulicas e dos tirantes. Uma margem de segurança absorve variações naturais de viscosidade em materiais PET reciclados (rPET). Também garante um travamento estável do grampo, evitando defeitos de flash.
As equipes de compras devem seguir as ações claras dos próximos passos antes de emitir pedidos de compra. Proteja seu investimento executando estes protocolos específicos do comprador:
Solicite layouts de molde detalhados aos seus fabricantes. Insista em uma garantia por escrito do tempo de ciclo com base no grau específico de sua resina.
Exigir uma aprovação formal de compatibilidade. Certifique-se de que tanto o fabricante do molde quanto o OEM da máquina de moldagem por injeção aprovem a integração.
Audite a rede de suporte pós-venda do fornecedor. Verifique os prazos de entrega para substituição de pinos centrais e bicos de câmara quente.
Avalie as taxas de fluxo do canal de resfriamento. Relatórios de simulação de demanda comprovam que o fluxo turbulento de água atinge todas as cavidades.
Matriz de segurança de correspondência de capacidade
Especificações da máquina |
Especificação de ferramenta necessária |
Margem de segurança recomendada |
|---|---|---|
Força máxima de fixação |
Força total da área projetada |
Manter buffer de 15% |
Peso máximo de tiro (PET) |
Resina Total + Peso do Sprue |
Manter buffer de 20% |
Distância entre barras de ligação |
Largura/Altura da Base do Molde |
Folga mínima de 50 mm |
A configuração ideal das ferramentas representa um equilíbrio cuidadoso. Você deve pesar metas de produção agressivas e restrições de engenharia conservadoras. Não deixe que planilhas teóricas ditem a realidade do chão de fábrica. Priorizar a confiabilidade da ferramenta, a eficiência do resfriamento e a compatibilidade rigorosa da máquina sempre produz melhores resultados. Esta abordagem prática gera um retorno do investimento mais rápido do que simplesmente adquirir a maior ferramenta disponível no mercado.
Alinhe cuidadosamente sua capacidade com os volumes reais de pedidos e capacidades de manutenção. Avalie antecipadamente as restrições espaciais, especialmente para aplicações especializadas de paredes espessas ou boca larga. É altamente recomendável consultar um engenheiro de ferramentas experiente antes de finalizar suas especificações. Solicite uma análise personalizada de correspondência entre saída e máquina para validar seus modelos matemáticos. Tomar decisões informadas e baseadas em dados protege seu capital e garante décadas de fabricação lucrativa.
R: A compra de dois moldes de 24 cavidades oferece uma valiosa redundância de produção. Se uma ferramenta precisar de manutenção, sua linha continuará operando com metade da capacidade. No entanto, os moldes duplos exigem custos iniciais mais elevados de ferramentas e duas máquinas de moldagem por injeção. Uma única ferramenta de 48 cavidades maximiza a produção por metro quadrado, mas interrompe toda a produção durante os reparos. Escolha com base no espaço da sua instalação e na tolerância ao risco.
R: Paredes grossas de pré-forma exigem tempos de resfriamento prolongados dentro da ferramenta. Eles também exigem pressões de injeção mais altas e maior capacidade de plastificação do cilindro da máquina. Esses fatores retardam os tempos de ciclo. Os intensos requisitos de resfriamento limitam a densidade com que as cavidades podem ser compactadas na base de aço, restringindo efetivamente a contagem máxima.
R: Sim, você pode executar fisicamente um molde menor em uma máquina maior. No entanto, alertamos fortemente contra esta prática. Isso cria uma utilização da máquina altamente ineficiente. O cilindro superdimensionado pode degradar a resina PET devido aos longos tempos de permanência. Também gera custos de energia excessivos e desnecessários por peça produzida.
R: Os padrões da indústria normalmente seguem incrementos específicos de números pares com base em layouts balanceados de câmaras quentes. As configurações mais comuns incluem 16, 24, 32, 48, 72, 96, 128 e 144 cavidades. Esses layouts simétricos garantem distâncias iguais de fluxo do canal central até cada cavidade individual, mantendo a qualidade consistente da peça.