Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-07-26 Origen: Sitio
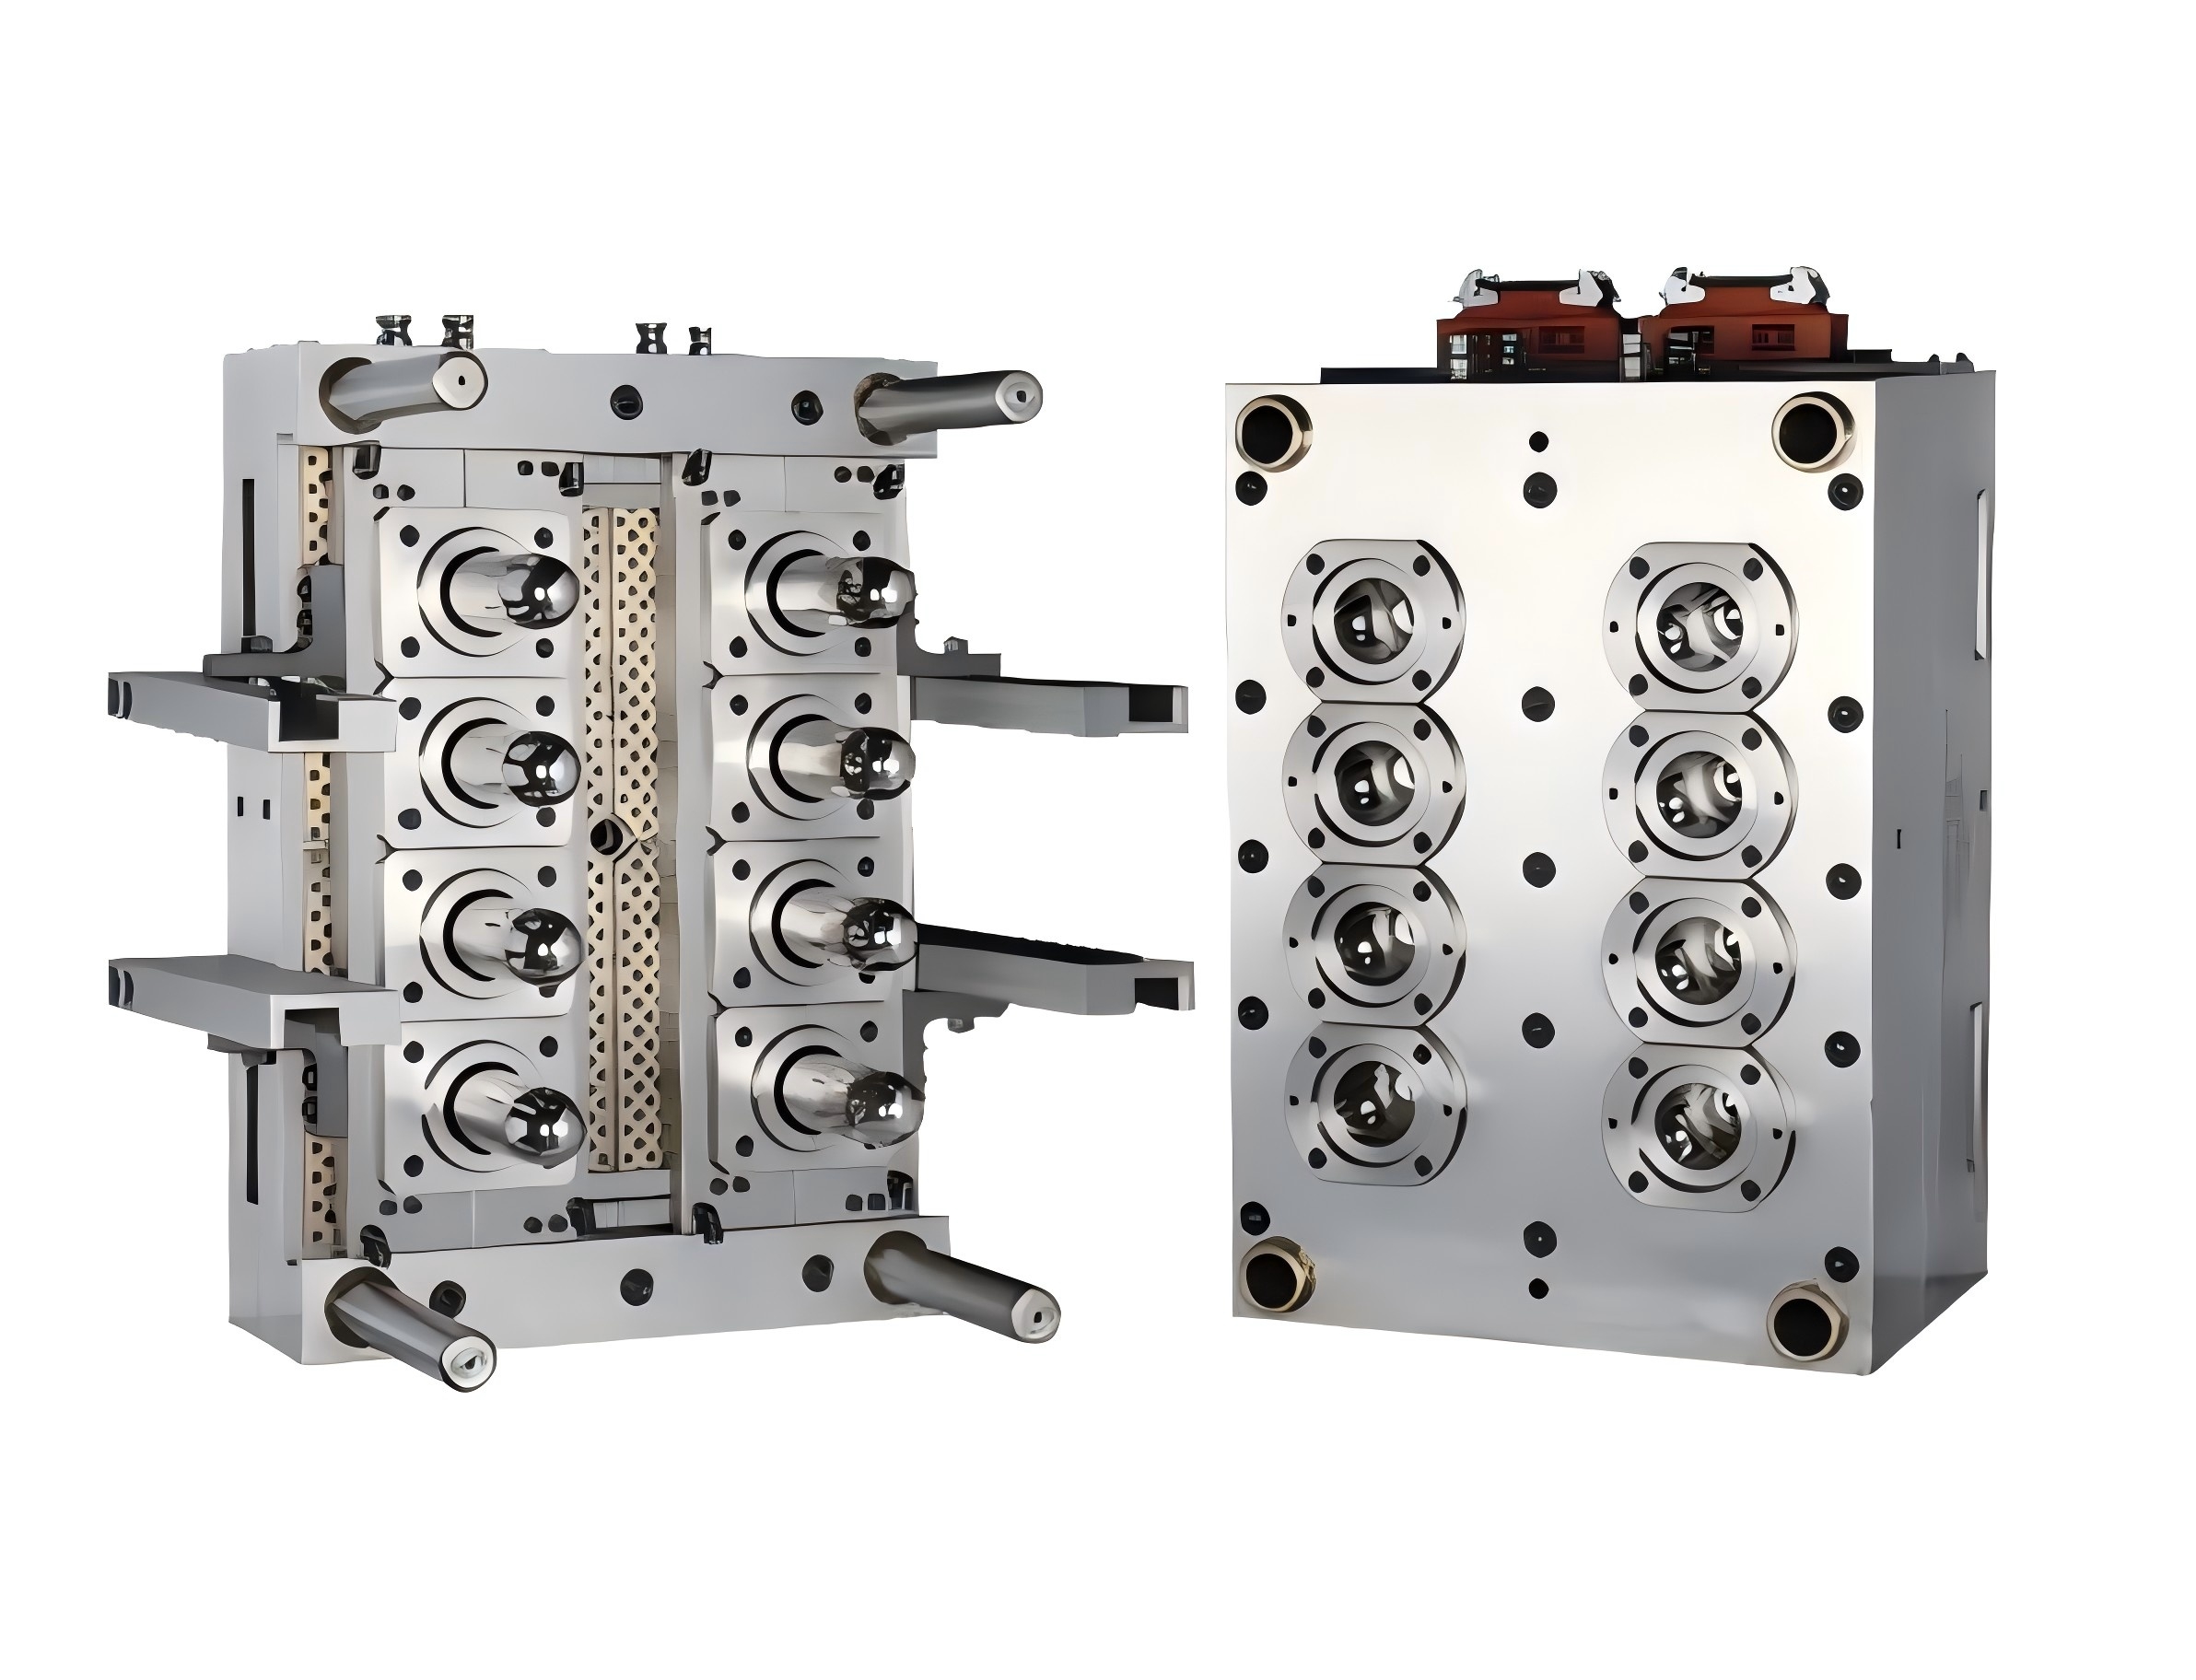
Los riesgos financieros en la fabricación de PET siguen siendo notablemente altos. Una vez que los ingenieros cortan acero para una herramienta compleja, las modificaciones se vuelven prohibitivamente costosas. También consumen enormes cantidades de un tiempo precioso. Simplemente no puedes permitirte el lujo de realizar pruebas y errores físicos hoy en día. Esta realidad hace que la simulación digital sea un requisito de fabricación crítico. Sirve como puerta de validación obligatoria. Esta puerta cierra de forma segura la brecha entre los conceptos de piezas digitales y la fabricación física. Al simular el proceso de moldeo por inyección, los ingenieros predicen con precisión el comportamiento del material. Identifican riesgos graves mucho antes de que comience el mecanizado CNC. En este artículo, descubrirá poderosas estrategias de ingeniería. Mostramos cómo aprovechar activamente la simulación evita costosos recortes de herramientas. Exploraremos cómo estos conocimientos optimizan los tiempos de ciclo directamente. Aprenderá cómo garantizar la integridad estructural antes de desplegar un capital significativo.
Mitigación de riesgos: MFA actúa como un gemelo digital, identificando defectos potenciales (por ejemplo, tomas cortas, deformaciones) antes de la creación de prototipos físicos.
ROI de costo y tiempo: elimina el enfoque tradicional de 'prueba y error', lo que reduce drásticamente los costos de modificación de herramientas y acelera el tiempo de comercialización.
Optimización del rendimiento: valida los diseños de refrigeración y los sistemas de canales, lo cual es fundamental para maximizar el rendimiento en un molde de preformas de PET de múltiples cavidades.
Versatilidad de aplicación: Esencial para geometrías complejas, incluido un molde de preforma de botella de tarro de alta cavidad o un molde de preforma de aceite comestible de alta precisión.
El enfoque tradicional de prueba y error agota rápidamente los presupuestos corporativos. Cortar acero endurecido compromete permanentemente su capital de fabricación. Corregir un error de diseño requiere mucha soldadura, electroerosión por hilo y repulido. Estos agresivos procesos de retrabajo dañan la integridad estructural fundamental del acero. Además, los costos ocultos frecuentemente eclipsan los gastos directos de mecanizado. Las ventanas de lanzamiento de productos perdidas cuestan a las marcas miles de dólares diarios en ingresos minoristas perdidos. Las aprobaciones de embalaje retrasadas interrumpen toda la cadena de suministro.
La simulación digital elimina por completo estas conjeturas obsoletas. Funciona como una herramienta de decisión objetiva basada en datos. Los fabricantes inteligentes aprueban un Diseño de moldes de preformas de PET solo después de superar estrictos umbrales de simulación. Debe tratar los datos de simulación como la máxima autoridad antes de comprar acero para herramientas.
Un informe de simulación exitoso debe demostrar resultados de ingeniería específicos. Definimos un análisis 'aprobado' utilizando estos estrictos criterios de éxito:
Llenado volumétrico equilibrado en cada cavidad.
Tasas de corte del material aceptables evitando la degradación térmica.
gradientes uniformes de temperatura de enfriamiento que maximizan la velocidad de producción.
Requisitos de fuerza de sujeción minimizados que evitan el desgaste de la máquina.
Cero indicios de trampas de aire o líneas de soldadura prominentes.
Error común: saltarse la simulación para ahorrar costos iniciales de ingeniería siempre genera graves retrasos posteriores. Gastará cinco veces el coste de la simulación en un solo corte de herramienta.
Fase del proyecto |
Costo relativo de modificación |
|---|---|
Fase de Diseño Digital |
$ |
Premecanizado (MFA) |
$$ |
Post-mecanizado (primer corte) |
$$$$ |
Post-juicio (muestra física) |
$$$$$$$ |
El sistema de canal caliente dicta la calidad final de sus preformas. Adecuado El análisis del flujo del molde de preformas de PET predice con precisión las caídas de presión interna. Mapea las ocurrencias de calentamiento cortante en todo el colector. El tamaño de la puerta sigue siendo increíblemente vital para el procesamiento de PET. Las compuertas de tamaño insuficiente provocan un esfuerzo cortante excesivo durante la inyección. Esta tensión severa rompe rápidamente las cadenas de polímeros. Las cadenas rotas generan acetaldehído (AA) dentro del plástico. Los niveles altos de AA arruinan por completo el sabor del agua embotellada. La simulación visualiza estas velocidades de corte, lo que permite a los ingenieros cambiar el tamaño de las puertas de forma segura.
El enfriamiento consume la mayor parte de cualquier ciclo de moldeo por inyección. Su eficiencia de enfriamiento impulsa directamente el retorno de la inversión en producción. El PET es un polímero semicristalino. El enfriamiento desigual provoca una cristalización prematura dentro de la cavidad. Esta cristalización localizada vuelve el plástico transparente turbio y quebradizo. La simulación digital evita por completo este defecto visual. Destaca los puntos calientes en el núcleo y la cavidad. Luego, los ingenieros diseñan canales de enfriamiento conformados para eliminar estos desequilibrios térmicos específicos. Obtendrá tiempos de ciclo más rápidos manteniendo una claridad óptica perfecta.
Las preformas largas y delgadas enfrentan graves riesgos de desplazamiento del núcleo. Las altas presiones de inyección descentran fácilmente el pasador central. Esta deflexión crea espesores de pared desiguales. La simulación predice meticulosamente esta fuerza de flexión exacta. Podemos ajustar la geometría de la puerta o el espesor de la pared según estos conocimientos. El software también mapea con precisión posibles líneas de soldadura y trampas de aire. Ajustamos las ubicaciones de ventilación de forma proactiva en función de estos datos térmicos. Obtendrá cosméticos impecables incluso antes de que comience la fabricación física.
Mejores prácticas: Modele siempre todo el sistema de canal caliente durante la simulación. Nunca se conforme con modelar una sola cavidad. Los múltiples desequilibrios causan la mayoría de las fallas en la producción de múltiples cavidades.
Los entornos de producción de alto volumen presentan enormes desafíos de equilibrio. Debe equilibrar el flujo de polímero con precisión a través de múltiples colectores masivos. La cavidad 96 debe llenarse exactamente como la primera cavidad. Los desequilibrios menores del flujo provocan disparos cortos o destellos intensos. Un bien diseñado El molde de preformas de PET de múltiples cavidades se basa completamente en un equilibrio perfecto de los canales. La simulación verifica perfectamente este intrincado diseño múltiple. Garantiza una distribución uniforme de la presión en todas las gotas. Garantiza pesos de piezas constantes y una estabilidad dimensional idéntica para cada preforma.
Los tarros de boca ancha requieren geometrías de herramientas muy singulares. Un estándar El molde de preforma de botella de tarro de alta cavidad posee un área proyectada masiva. Esta gran superficie exige fuerzas de sujeción extremas de la máquina. La alta viscosidad del material aumenta aún más estos requisitos de presión. Si se ignora, el molde parpadeará continuamente. La simulación ayuda a optimizar los frentes de flujo en estas amplias dimensiones. Evita feas marcas de flujo en grandes superficies de preformas. Los ingenieros ajustan los perfiles de velocidad de inyección para mantener el tonelaje de cierre dentro de límites seguros.
Los envases de aceites comestibles exigen tolerancias de fabricación extremadamente estrictas. Un dedicado Los moldes de preformas de aceite comestible de alta precisión suelen tener paredes pesadas. Las paredes gruesas de plástico se enfrían lentamente y se encogen de manera desigual. Esta contracción impredecible deforma fácilmente los acabados de cuello especializados. Los cuellos deformados provocan fugas de petróleo durante los procesos de tapado posteriores. La simulación predice meticulosamente el comportamiento de la contracción volumétrica. Los ingenieros aplican presiones de sujeción precisas para compensar esta contracción específica. Se consigue una estabilidad dimensional perfecta para anillos de cuello con precinto de seguridad.
Los datos de simulación sin procesar tienen graves limitaciones. El software actúa simplemente como una calculadora predictiva. Un mapa de calor colorido no significa absolutamente nada por sí solo. El éxito depende enteramente de la experiencia en ingeniería humana. Necesita un ingeniero plástico con experiencia que interprete estos complejos patrones reológicos. Deben comprender profundamente el modelo de viscosidad Cross-WLF. Los usuarios inexpertos a menudo ignoran las advertencias críticas sobre tensión cortante. Los expertos experimentados ajustarán el diámetro de la puerta en 0,1 mm para arreglarla.
No se conforme con informes básicos al evaluar proveedores. Exija soluciones prácticas de Diseño para Fabricación (DFM). Su proveedor debe explicarle exactamente qué geometría necesita cambiar. Deben justificar estos cambios utilizando los datos de la simulación.
Salida de simulación (datos sin procesar) |
Información de ingeniería procesable (solución DFM) |
|---|---|
Alta caída de presión identificada en el colector. |
Aumente el diámetro del canal del canal principal en 2 mm. |
La velocidad de corte excede los límites del material en la compuerta. |
Abra el orificio de la compuerta 0,15 mm para reducir el calentamiento por cizallamiento. |
El pasador central se desvía 0,3 mm durante el llenado. |
Velocidad de inyección del perfil; Reduzca la velocidad al 85% del volumen de llenado. |
Contracción volumétrica desigual cerca del anillo del cuello. |
Amplíe el tiempo de mantenimiento de la presión y agregue un circuito de refrigeración independiente. |
La precisión de los datos del material determina el éxito general de la simulación. Los perfiles PET genéricos provocan errores masivos de simulación. Debe ingresar caracterizaciones específicas del grado de resina en el software. Las diferentes viscosidades intrínsecas se comportan de manera muy diferente bajo alta presión. El uso de datos genéricos distorsiona las predicciones de presión hasta en un 30 por ciento.
Debe evaluar rigurosamente las capacidades de simulación interna de un socio de herramientas. Muchos fabricantes subcontratan este paso crítico a casas de diseño genérico. Esta separación rompe el ciclo de retroalimentación entre el diseño y las pruebas físicas. Los mejores fabricantes realizan análisis internamente. Correlacionan constantemente sus predicciones digitales con pruebas físicas reales de moldes. Esta validación continua mejora sus estándares internos de ingeniería.
Haga estas preguntas específicas al evaluar un posible fabricante de moldes:
¿Su análisis de flujo lo realizan ingenieros de plásticos internamente o se subcontrata?
¿Cómo se validan exactamente los datos de su simulación con los resultados físicos reales del primer disparo?
¿Posee perfiles de bases de datos de materiales específicos para nuestro grado de resina PET elegido?
¿Puede proporcionarnos un informe DFM de muestra que muestre cómo la simulación cambió el diseño de una herramienta anterior?
Su siguiente paso inmediato implica exigir datos. Solicite una propuesta respaldada por análisis para su próximo proyecto de preforma. Rechace cualquier cita basada únicamente en conjeturas tradicionales.
Invertir en simulación digital inicial protege su inversión en fabricación de manera confiable. Elimina los costos catastróficos asociados con las modificaciones físicas del acero. Acelera los lanzamientos de productos acertando el diseño desde la primera vez. El moderno moldeo por inyección no deja lugar a conjeturas. Un buen diseño se basa exclusivamente en datos empíricos y en la interpretación de expertos en ingeniería. Aprovechar esta tecnología garantiza una cosmética perfecta, tiempos de ciclo rápidos y estabilidad dimensional. Póngase en contacto con nuestro equipo de ingeniería experto hoy para solicitar una consulta personalizada sobre flujo de moldes y una cotización del proyecto.
R: Ninguna simulación garantiza una primera muestra física impecable. Reduce significativamente los errores de diseño iniciales y las rondas de iteración de herramientas. Sigue siendo necesaria la conexión física de la máquina de moldeo por inyección. Los ingenieros aún deben ajustar las presiones, temperaturas y tiempos de espera del mundo real. La simulación simplemente le brinda un punto de partida optimizado.
R: Una simulación estándar normalmente requiere de tres a cinco días hábiles. Los sistemas de canales complejos o un mayor número de cavidades amplían ligeramente este cronograma. Los ingenieros necesitan este tiempo vital para ejecutar múltiples iteraciones de diseño. Acelerar este proceso analítico a menudo produce datos incompletos o inexactos.
R: Sí, lo recomendamos encarecidamente. Replicar una herramienta a menudo implica cambiar el grado de resina o las especificaciones de la máquina. Los objetivos de tiempo de ciclo también podrían cambiar. Estas variables alteran drásticamente la dinámica del flujo interno. La simulación garantiza que la herramienta replicada funcione de manera óptima en estas nuevas condiciones de fabricación.