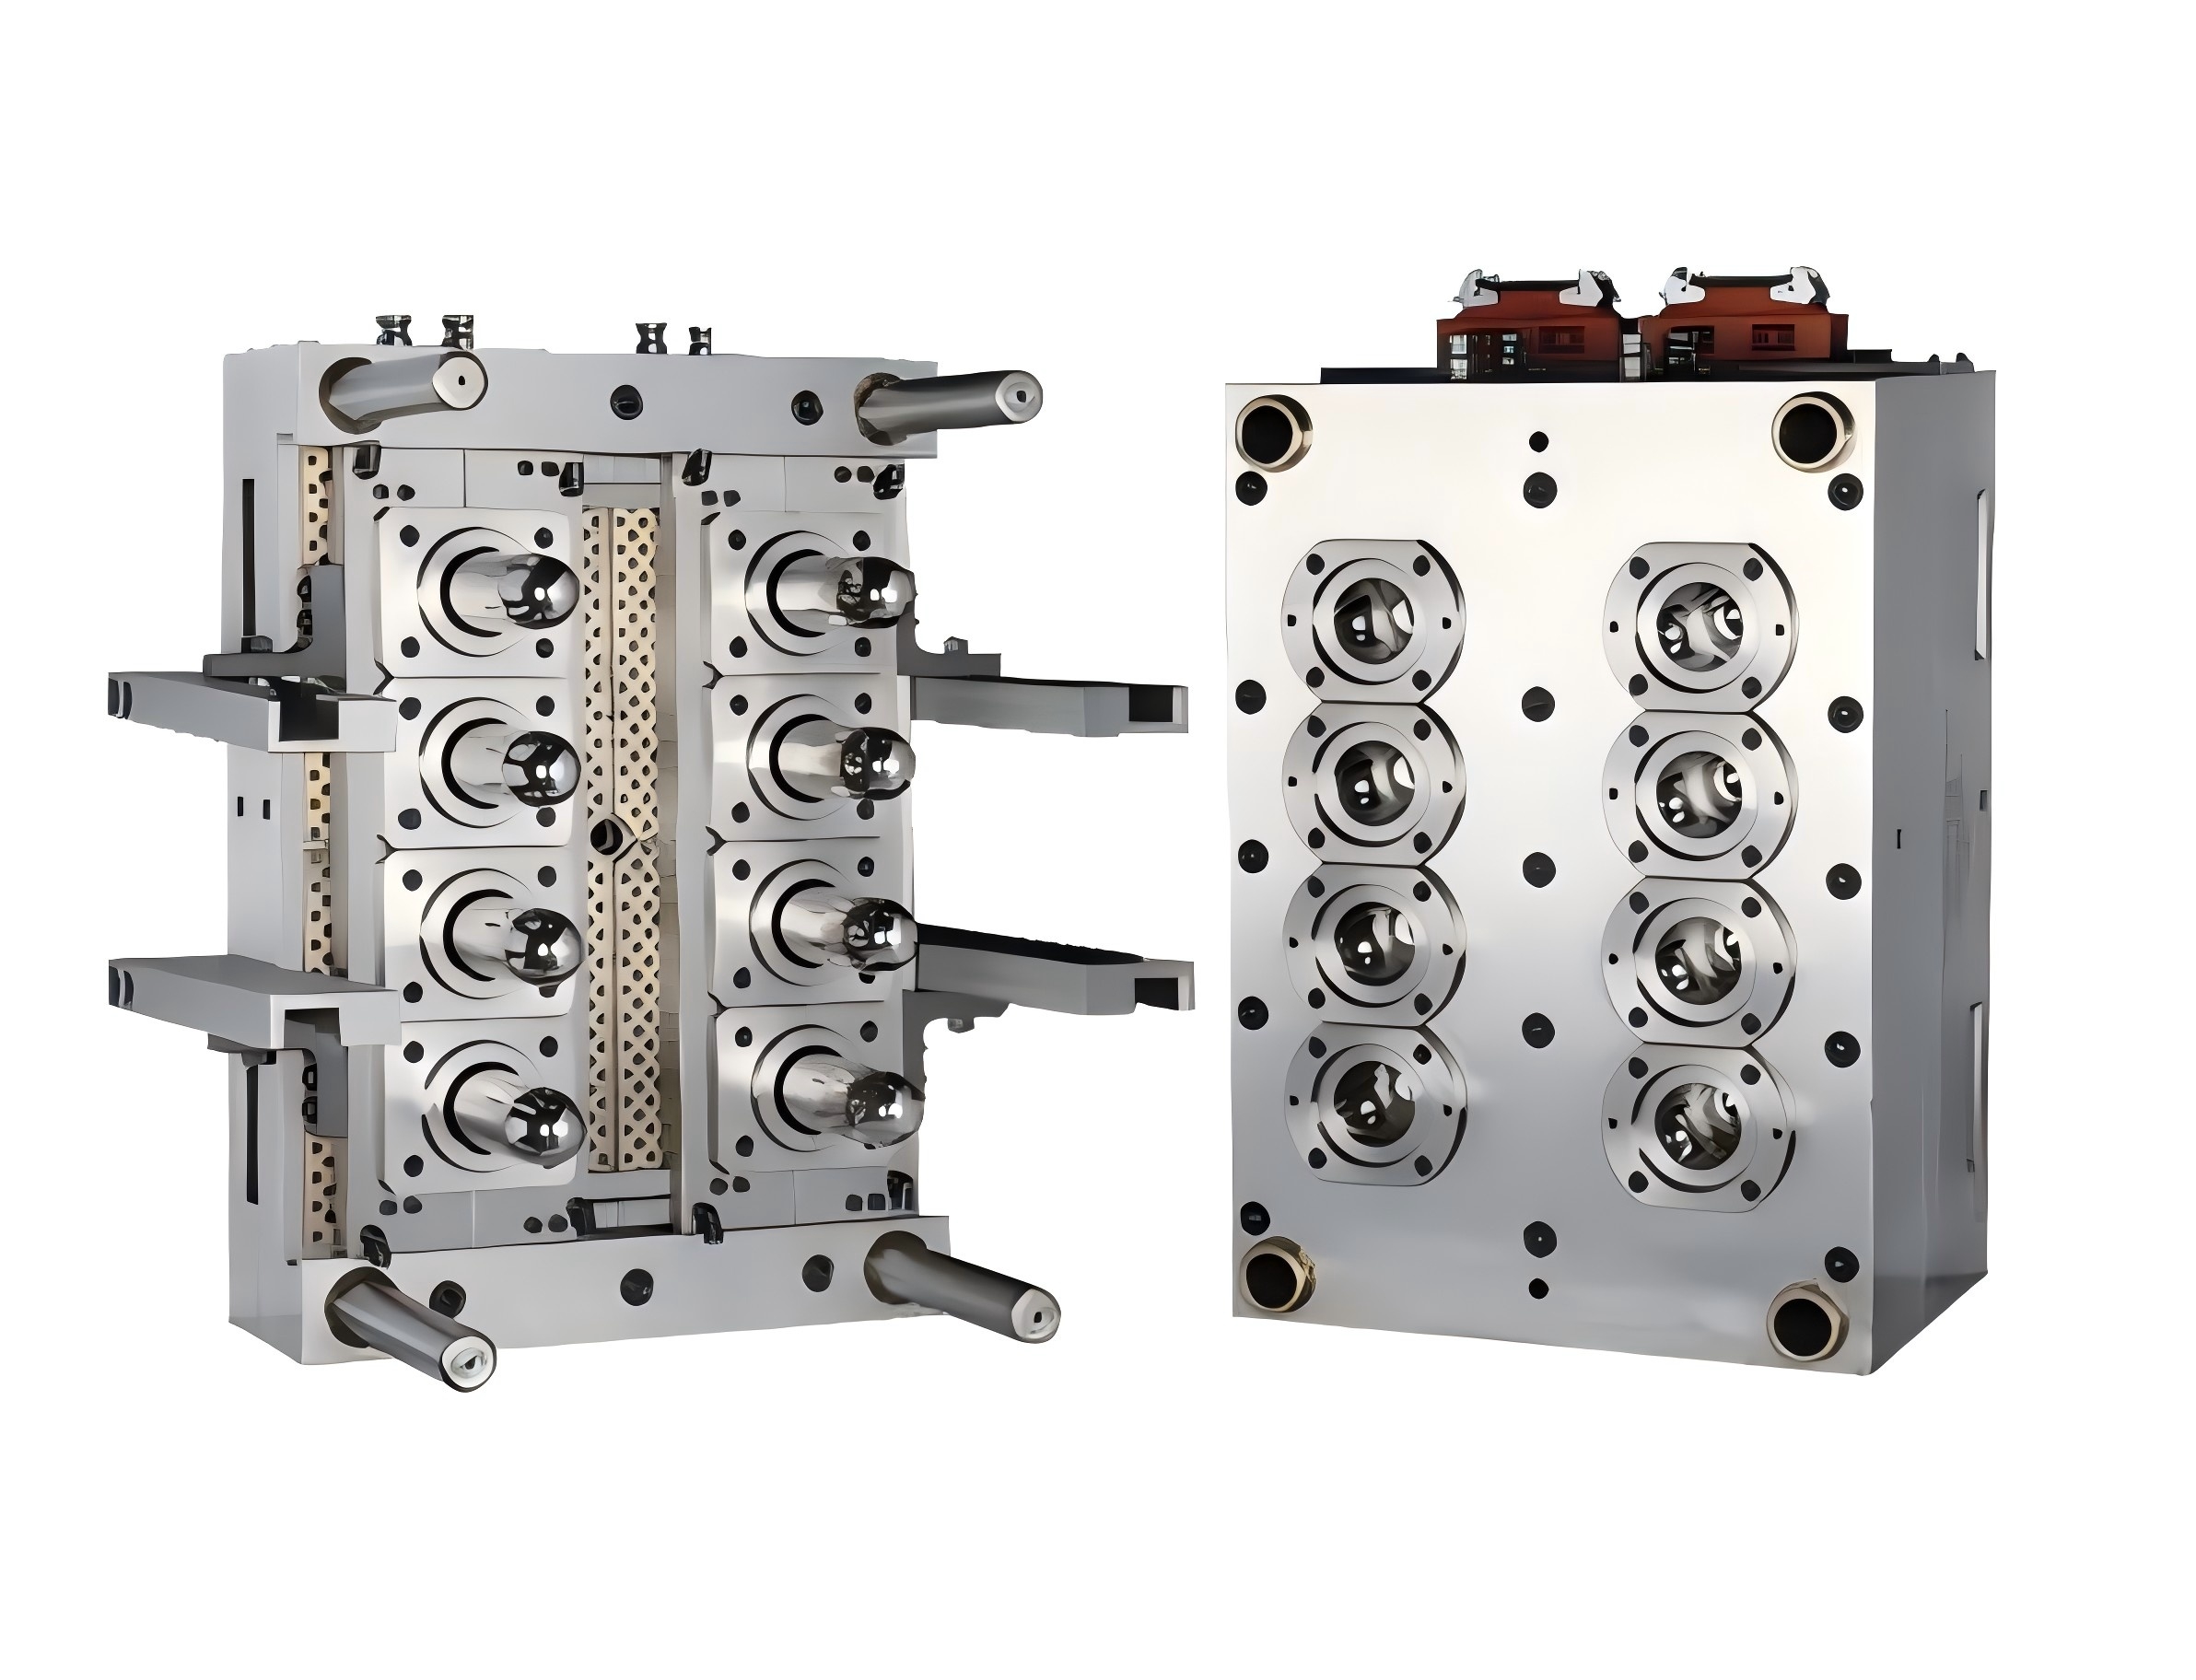
Просмотры: 0 Автор: Редактор сайта Время публикации: 26 июля 2026 г. Происхождение: Сайт
Финансовые ставки в производстве ПЭТ остаются чрезвычайно высокими. Как только инженеры вырезают сталь для сложного инструмента, его модификации становятся непомерно дорогими. Они также отнимают огромное количество драгоценного времени. Сегодня вы просто не можете позволить себе физические пробы и ошибки. Эта реальность делает цифровое моделирование критически важным требованием производства. Он служит воротами обязательной проверки. Эти ворота надежно устраняют разрыв между концепциями цифровых деталей и физическим производством. Моделируя процесс литья под давлением, инженеры точно прогнозируют поведение материала. Они выявляют серьезные риски задолго до начала обработки на станках с ЧПУ. В этой статье вы познакомитесь с мощными инженерными стратегиями. Мы показываем, как активное использование моделирования предотвращает дорогостоящую повторную обработку инструмента. Мы рассмотрим, как эти идеи напрямую оптимизируют время цикла. Вы узнаете, как гарантировать структурную целостность, прежде чем вкладывать значительный капитал.
Снижение рисков: MFA действует как цифровой двойник, выявляя потенциальные дефекты (например, дефекты, деформации) до физического прототипирования.
Окупаемость затрат и времени: исключает традиционный подход «проб и ошибок», радикально сокращая затраты на модификацию инструмента и ускоряя вывод продукта на рынок.
Оптимизация производительности: проверяет схемы охлаждения и системы направляющих, что имеет решающее значение для максимизации производительности в пресс-форме для ПЭТ-преформ с несколькими полостями.
Универсальность применения: необходима для изготовления преформ сложной геометрии, включая формы для преформ для бутылок с большими полостями или высокоточные формы для преформ для пищевого масла.
Традиционный подход проб и ошибок быстро истощает корпоративные бюджеты. Резка закаленной стали навсегда требует вашего производственного капитала. Исправление проектной ошибки требует обширной сварки, электроэрозионной обработки и повторной полировки. Эти агрессивные процессы доработки повреждают фундаментальную структурную целостность стали. Кроме того, скрытые затраты часто затмевают прямые затраты на обработку. Пропущенные окна запуска продукта ежедневно обходятся брендам в тысячи долларов из-за потерянных розничных доходов. Задержка утверждения упаковки нарушает всю цепочку поставок.
Цифровое моделирование полностью исключает эти устаревшие догадки. Он функционирует как объективный инструмент принятия решений, основанный на данных. Умные производители одобряют Проектирование пресс-формы для ПЭТ-преформ производится только после того, как она пройдет строгие пороговые значения моделирования. Прежде чем покупать инструментальную сталь, вы должны относиться к данным моделирования как к окончательному авторитету.
Успешный отчет о моделировании должен демонстрировать конкретные инженерные результаты. Мы определяем «пройденный» анализ, используя следующие строгие критерии успеха:
Сбалансированное объемное наполнение каждой полости.
Приемлемые скорости сдвига материала, предотвращающие термическое разложение.
Равномерный градиент температуры охлаждения, максимизирующий скорость производства.
Минимальные требования к усилию зажима, предотвращающие износ машины.
Отсутствие признаков воздушных ловушек или заметных линий сварных швов.
Распространенная ошибка: пропуск моделирования ради экономии первоначальных затрат на проектирование всегда приводит к серьезным задержкам в дальнейшем. На переобрезку одного инструмента вы потратите в пять раз больше стоимости моделирования.
Этап проекта |
Относительная стоимость модификации |
|---|---|
Этап цифрового проектирования |
$ |
Предварительная обработка (MFA) |
$$ |
Постобработка (первый рез) |
$$$$ |
После испытания (физический образец) |
$$$$$$$ |
Горячеканальная система определяет конечное качество ваших преформ. Правильный Анализ текучести пресс-формы для ПЭТ-преформ позволяет точно предсказать падение внутреннего давления. Он отображает явления сдвигового нагрева по всему коллектору. Выбор размера ворот остается чрезвычайно важным для переработки ПЭТ. Затворы меньшего размера вызывают чрезмерное напряжение сдвига во время инъекции. Этот сильный стресс быстро разрывает полимерные цепи. Разорванные цепи образуют внутри пластика ацетальдегид (АА). Высокий уровень AA полностью портит вкус бутилированной воды. Моделирование визуализирует эти скорости сдвига, что позволяет инженерам безопасно изменять размеры ворот.
Охлаждение занимает большую часть любого цикла литья под давлением. Эффективность охлаждения напрямую влияет на окупаемость инвестиций в производство. ПЭТ – полукристаллический полимер. Неравномерное охлаждение приводит к преждевременной кристаллизации внутри полости. Эта локализованная кристаллизация делает прозрачный пластик мутным и хрупким. Цифровое моделирование полностью предотвращает этот визуальный дефект. Он выделяет горячие точки в ядре и полости. Затем инженеры проектируют конформные каналы охлаждения, чтобы устранить этот специфический тепловой дисбаланс. Вы сокращаете время цикла, сохраняя при этом идеальную оптическую прозрачность.
Длинные и тонкие преформы сталкиваются с серьезным риском смещения сердцевины. Высокое давление впрыска легко смещает стержень с центра. Это отклонение создает неравномерную толщину стенок. Моделирование тщательно прогнозирует именно эту силу изгиба. На основе этих данных мы можем корректировать геометрию ворот или толщину стенок. Программное обеспечение также точно отображает потенциальные линии сварки и воздушные ловушки. Мы заранее корректируем места вентиляции на основе этих тепловых данных. Вы получаете безупречную косметику еще до начала физического производства.
Рекомендация: Всегда моделируйте всю систему горячеканальных систем во время моделирования. Никогда не ограничивайтесь моделированием только одной полости. Дисбаланс коллектора является причиной большинства сбоев в производстве с несколькими полостями.
Высокообъемные производственные среды создают огромные проблемы с балансировкой. Вы должны точно сбалансировать поток полимера в массивных коллекторах. 96-я полость должна заполняться точно так же, как первая полость. Незначительные дисбалансы потока вызывают короткие выстрелы или сильное мигание. Хорошо продуманный Многополая форма для ПЭТ-преформ полностью зависит от идеальной балансировки направляющих. Моделирование прекрасно подтверждает эту сложную конструкцию коллектора. Это обеспечивает равномерное распределение давления по всем каплям. Вы гарантируете одинаковый вес деталей и одинаковую стабильность размеров для каждой отдельной преформы.
Банки с широким горлышком требуют совершенно уникальной геометрии инструментов. Стандарт Пресс-форма для преформы бутылок с большой полостью имеет большую выступающую площадь. Эта большая площадь требует экстремальных усилий зажима машины. Высокая вязкость материала еще больше увеличивает требования к давлению. Если игнорировать это, форма будет постоянно мигать. Моделирование помогает оптимизировать фронты потока в этих широких измерениях. Это предотвращает неприятные следы от текучести на больших поверхностях преформ. Инженеры корректируют профили скорости впрыска, чтобы поддерживать тоннаж зажима в безопасных пределах.
Упаковка пищевого масла требует чрезвычайно жестких производственных допусков. посвященный Высокоточная форма для преформ пищевого масла обычно имеет толстые стенки. Толстые пластиковые стены медленно остывают и неравномерно сжимаются. Эта непредсказуемая усадка легко деформирует специальную отделку грифа. Деформированные горловины вызывают утечку масла во время последующих процессов укупоривания. Моделирование тщательно прогнозирует поведение объемной усадки. Инженеры применяют точное удерживающее давление, чтобы компенсировать эту специфическую усадку. Вы достигаете идеальной стабильности размеров шейных колец с защитой от вскрытия.
Необработанные данные моделирования имеют серьезные ограничения. Программное обеспечение действует просто как прогнозирующий калькулятор. Красочная тепловая карта сама по себе абсолютно ничего не значит. Успех полностью зависит от человеческого инженерного опыта. Вам нужен опытный инженер по пластмассам, который интерпретирует эти сложные реологические закономерности. Они должны глубоко понимать модель вязкости Cross-WLF. Неопытные пользователи часто игнорируют предупреждения о критическом напряжении сдвига. Для исправления опытные специалисты отрегулируют диаметр ворот на 0,1 мм.
Не соглашайтесь на базовую отчетность при оценке поставщиков. Требуйте действенных решений «Проектирование для технологичности» (DFM). Ваш поставщик должен точно объяснить, какую геометрию необходимо изменить. Они должны обосновать эти изменения, используя данные моделирования.
Выходные данные моделирования (исходные данные) |
Действенная инженерная аналитика (решение DFM) |
|---|---|
В коллекторе обнаружено высокое падение давления. |
Увеличьте диаметр канала главной направляющей на 2 мм. |
Скорость сдвига превышает пределы материала на литнике. |
Откройте отверстие затвора на 0,15 мм, чтобы уменьшить нагрев при сдвиге. |
Во время наполнения стержневой штифт отклоняется на 0,3 мм. |
Скорость впрыска профиля; замедлите скорость при объеме заполнения 85%. |
Неравномерная объемная усадка возле шейного кольца. |
Увеличьте время выдержки давления и добавьте независимый контур охлаждения. |
Точность данных о материале определяет общий успех моделирования. Общие профили ПЭТ вызывают серьезные ошибки моделирования. Вы должны ввести в программу характеристики конкретного сорта смолы. Различные характеристические вязкости ведут себя совершенно по-разному под высоким давлением. Использование общих данных искажает прогнозы давления до 30 процентов.
Вы должны тщательно оценить возможности внутреннего моделирования партнера по инструменту. Многие производители передают этот важный шаг сторонним дизайнерским фирмам. Такое разделение разрывает петлю обратной связи между проектированием и физическими испытаниями. Лучшие производители проводят анализы самостоятельно. Они постоянно соотносят свои цифровые прогнозы с реальными физическими испытаниями пресс-форм. Эта постоянная проверка улучшает их внутренние инженерные стандарты.
Задайте следующие конкретные вопросы при оценке потенциального производителя пресс-форм:
Выполняется ли ваш анализ потоков собственными силами специализированными инженерами по пластмассам или передается на аутсорсинг?
Как именно вы сопоставляете данные моделирования с реальными физическими результатами первого выстрела?
Есть ли у вас конкретные профили базы данных материалов для выбранной нами марки ПЭТ-смолы?
Можете ли вы предоставить образец отчета DFM, показывающий, как моделирование изменило предыдущую конструкцию инструмента?
Следующий ваш непосредственный шаг — запрос данных. Запросите обоснованное анализом предложение для вашего следующего проекта по производству преформ. Откажитесь от любых цитат, полагаясь исключительно на традиционные догадки.
Инвестиции в предварительное цифровое моделирование надежно защищают ваши производственные инвестиции. Это исключает катастрофические затраты, связанные с физической модификацией стали. Вы ускоряете запуск продукта, правильно разработав дизайн с первого раза. Современное литье под давлением совершенно не оставляет места для догадок. Хороший дизайн опирается исключительно на эмпирические данные и экспертную инженерную интерпретацию. Использование этой технологии обеспечивает идеальную косметику, быстрое время цикла и стабильность размеров. Свяжитесь с нашей командой опытных инженеров сегодня, чтобы запросить индивидуальную консультацию по формованию и ценовое предложение по проекту.
Ответ: Никакое моделирование не гарантирует безупречный первый физический образец. Это значительно уменьшает первоначальные ошибки проектирования и количество циклов итерации оснастки. По-прежнему требуется физическая настройка термопластавтомата. Инженерам по-прежнему приходится корректировать реальное давление, температуру и время выдержки. Моделирование просто дает вам оптимизированную отправную точку.
Ответ: Стандартное моделирование обычно занимает от трех до пяти рабочих дней. Сложные системы направляющих или большее количество полостей немного продлевают этот срок. Инженерам нужно это жизненно важное время для выполнения нескольких итераций проектирования. Спешка в этом аналитическом процессе часто приводит к получению неполных или неточных данных.
О: Да, мы настоятельно рекомендуем это. Копирование инструмента часто предполагает изменение марки смолы или характеристик машины. Целевые показатели времени цикла также могут измениться. Эти переменные радикально меняют динамику внутреннего потока. Моделирование гарантирует оптимальную работу копируемого инструмента в новых производственных условиях.