Просмотры: 0 Автор: Редактор сайта Время публикации: 12.08.2026 Происхождение: Сайт
Решения о капитальных вложениях зачастую определяют производственные цеха на десятилетия. Выбор правильной настройки инструмента определяет ежедневные эксплуатационные расходы, достижимое время цикла и общую эффективность оборудования (OEE). Многие руководители заводов поддаются распространенному в отрасли мифу. Они предполагают, что добавление большего количества полостей автоматически повышает прибыльность. Это предположение часто приводит к обратным результатам на производстве. Чрезмерное определение оснастки приводит к потере ценного капитала и приводит к серьезным несоответствиям оборудования. И наоборот, недостаточные спецификации немедленно создают узкие места на ваших производственных линиях.
Мы разработали это руководство, чтобы предоставить конкретную, инженерно обоснованную структуру оценки. Руководители закупок и руководители заводов нуждаются в практических руководствах. Вы должны сопоставить конфигурации полостей с реальными производственными реалиями. Вы узнаете, как точно рассчитать требуемый объем. Мы покажем вам, как проверить совместимость машины и справиться со сложными ограничениями по охлаждению. По итогам этого анализа вы сможете с уверенностью определить оптимальную конфигурацию для вашего конкретного производственного цеха.
Идеальное количество ячеек в форме для ПЭТ-преформ должно математически соответствовать вашим годовым целям по объему производства и допустимому времени цикла.
Выбор формы с большой полостью требует тщательной проверки существующих характеристик машины для литья под давлением, включая силу зажима, вес дроби и расстояние между стяжками.
Сложность пресс-формы нелинейно возрастает с увеличением количества полостей; оцените долгосрочные ресурсы обслуживания и требования к системе охлаждения перед масштабированием.
Конкретные области применения, такие как пресс-формы для преформ пищевого масла или пресс-формы для преформ бутылок с большими полостями, требуют уникальных требований по балансировке шага и направляющих, которые определяют пределы полости.
Чтобы достичь агрессивных производственных целей, вы должны сначала рассчитать точные потребности в объемах. Выбор правильного Подсчет полостей в пресс-форме для ПЭТ-преформ требует строгих математических вычислений. Мы не можем полагаться на догадки или общие средние показатели по отрасли. Планировщики производства должны сопоставить годовой спрос на бутылки непосредственно со своими потребностями в инструментах. Вам следует использовать стандартную формулу соотношения объема к полости. Рассчитайте минимальные требования, разделив годовой спрос на общее количество производственных часов с поправкой на продолжительность цикла.
Стандартная формула выглядит так: Годовая потребность / [Рабочие дни × Смены × Часы × (3600 / Время цикла)]. Этот расчет показывает теоретическую основу. Однако теоретические расчеты редко выдерживают контакта с реальностью. Время цикла сильно колеблется в зависимости от толщины стенок преформы и общего веса в граммах. Тяжелые преформы требуют длительного охлаждения внутри инструмента. Они также требуют больше времени на восстановление термопластавтомата. Вы должны учитывать эти задержки в своих базовых расчетах.
Рассмотрим реалии управления температурным режимом. Массивная форма с 72 полостями может работать медленно из-за низкой эффективности канала охлаждения. Во многих случаях высокооптимизированная форма с 48 гнездами обеспечивает более высокую ежедневную производительность. Быстрые и стабильные циклы часто превосходят медленные циклы с большим количеством полостей. Масштабируемость должна балансировать с фактическими коэффициентами использования. Вы теряете деньги, эксплуатируя огромную пресс-форму с загрузкой 50%. Мы рекомендуем выбирать инструмент таким образом, чтобы обеспечить устойчивый показатель OEE на 80–85 %. Сосредоточьтесь на надежной и непрерывной производительности, а не на погоне за теоретическими максимумами.
График корреляции времени цикла и вывода
Конфигурация полости |
Время цикла (секунды) |
Часовая производительность (единицы измерения) |
Предполагаемое влияние на OEE |
|---|---|---|---|
32 полости |
12.0 |
9600 |
Высокая стабильность (90%+) |
48 полостей |
14.5 |
11 917 |
Оптимальный баланс (85%+) |
72 полости |
18.0 |
14 400 |
Ограниченное охлаждение (75%+) |
Прежде чем завершить любую покупку, руководители предприятий должны проверить имеющееся у них оборудование. Пресс-форма большой производительности не принесет никакой пользы, если она превышает возможности вашей машины. Тоннаж и вес дроби служат вашими основными ограничениями. Вы должны сопоставить количество ячеек с усилием зажима вашей машины для литья под давлением. Инженеры рассчитывают необходимый тоннаж на основе прогнозируемой площади всех полостей вместе взятых. Кроме того, цилиндр машины должен выдерживать максимальную производительность пластификации. Превышение этой емкости приводит к неполному заполнению или серьезной деградации смолы.
Требования к физическому пространству часто сводят на нет проекты модернизации. Ваш инструмент должен физически помещаться в корпусе станка. Прежде чем продолжить, вы должны проверить два важных параметра. Сначала измерьте расстояние между поперечными балками. Во время установки основание формы должно плавно скользить между стяжками машины. Во-вторых, рассчитайте световой день и ход открытия. Вам необходимо достаточное пространство для манипуляторов робота или механизмов свободного выброса. Для более длинных преформ требуется значительно больший ход открытия, чтобы их можно было аккуратно извлечь и не поцарапать.
Ограничения инфраструктуры предприятия представляют собой еще одно распространенное препятствие. Для масштабирования требуется высоконадежное вспомогательное оборудование. Вы не можете просто прикрепить массивный инструмент к холодильной машине меньшего размера. Более высокие мощности создают огромные тепловые нагрузки.
Производительность чиллера: убедитесь, что ваши градирни и чиллеры могут отводить тепло достаточно быстро, чтобы поддерживать время цикла.
Воздушные компрессоры. Для высокоскоростного выброса и работы затвора клапана требуются стабильные воздушные линии высокого давления.
Сушилки для материалов. Повышенный расход смолы требует более крупных осушителей для предотвращения дефектов, связанных с влажностью.
Свободное пространство крана. Убедитесь, что ваши мостовые краны обладают грузоподъемностью и вертикальным зазором, позволяющими безопасно маневрировать массивными стальными основаниями форм.
Не все преформы имеют одинаковые ограничения по размерам. Стандартные приложения для производства напитков легко масштабируются. Обычные преформы бутылок для воды диаметром 28 или 30 мм имеют тонкие стенки и небольшой вес. Часто эти конструкции можно увеличить до 96 или 144 полостей. Компактные размеры горловины позволяют инженерам плотно заполнять полости. Такая плотная компоновка максимизирует площадь поверхности стали на стандартных плитах машины.
Однако более тяжелые конструкции накладывают серьезные пространственные и температурные ограничения. Рассмотрим Форма для преформ пищевого масла . В контейнерах для пищевого масла используются тяжелые граммовые грузы, позволяющие выдерживать большие объемы жидкости. Они имеют особенно толстые стены. Эти размеры требуют увеличения времени охлаждения для предотвращения деформации при извлечении. Они также требуют больших размеров шага. Шаг представляет собой межцентровое расстояние между соседними полостями. Больший шаг, естественно, ограничивает возможное общее количество, которое вы можете физически организовать.
Аналогично, Пресс-форма для преформ для бутылок с большой полостью сталкивается со строгими геометрическими ограничениями. Для преформ банок с широким горлышком требуются горловые кольца значительно большего размера. Большие межцентровые расстояния ограничивают общее количество полостей, подходящих для вашей машины. Вам просто не хватает доступного стального пространства. Создание слишком большого количества больших полостей в стандартной основе формы ставит под угрозу структурную целостность. Это оставляет недостаточно места для надежных каналов охлаждения, что в конечном итоге снижает качество продукции.
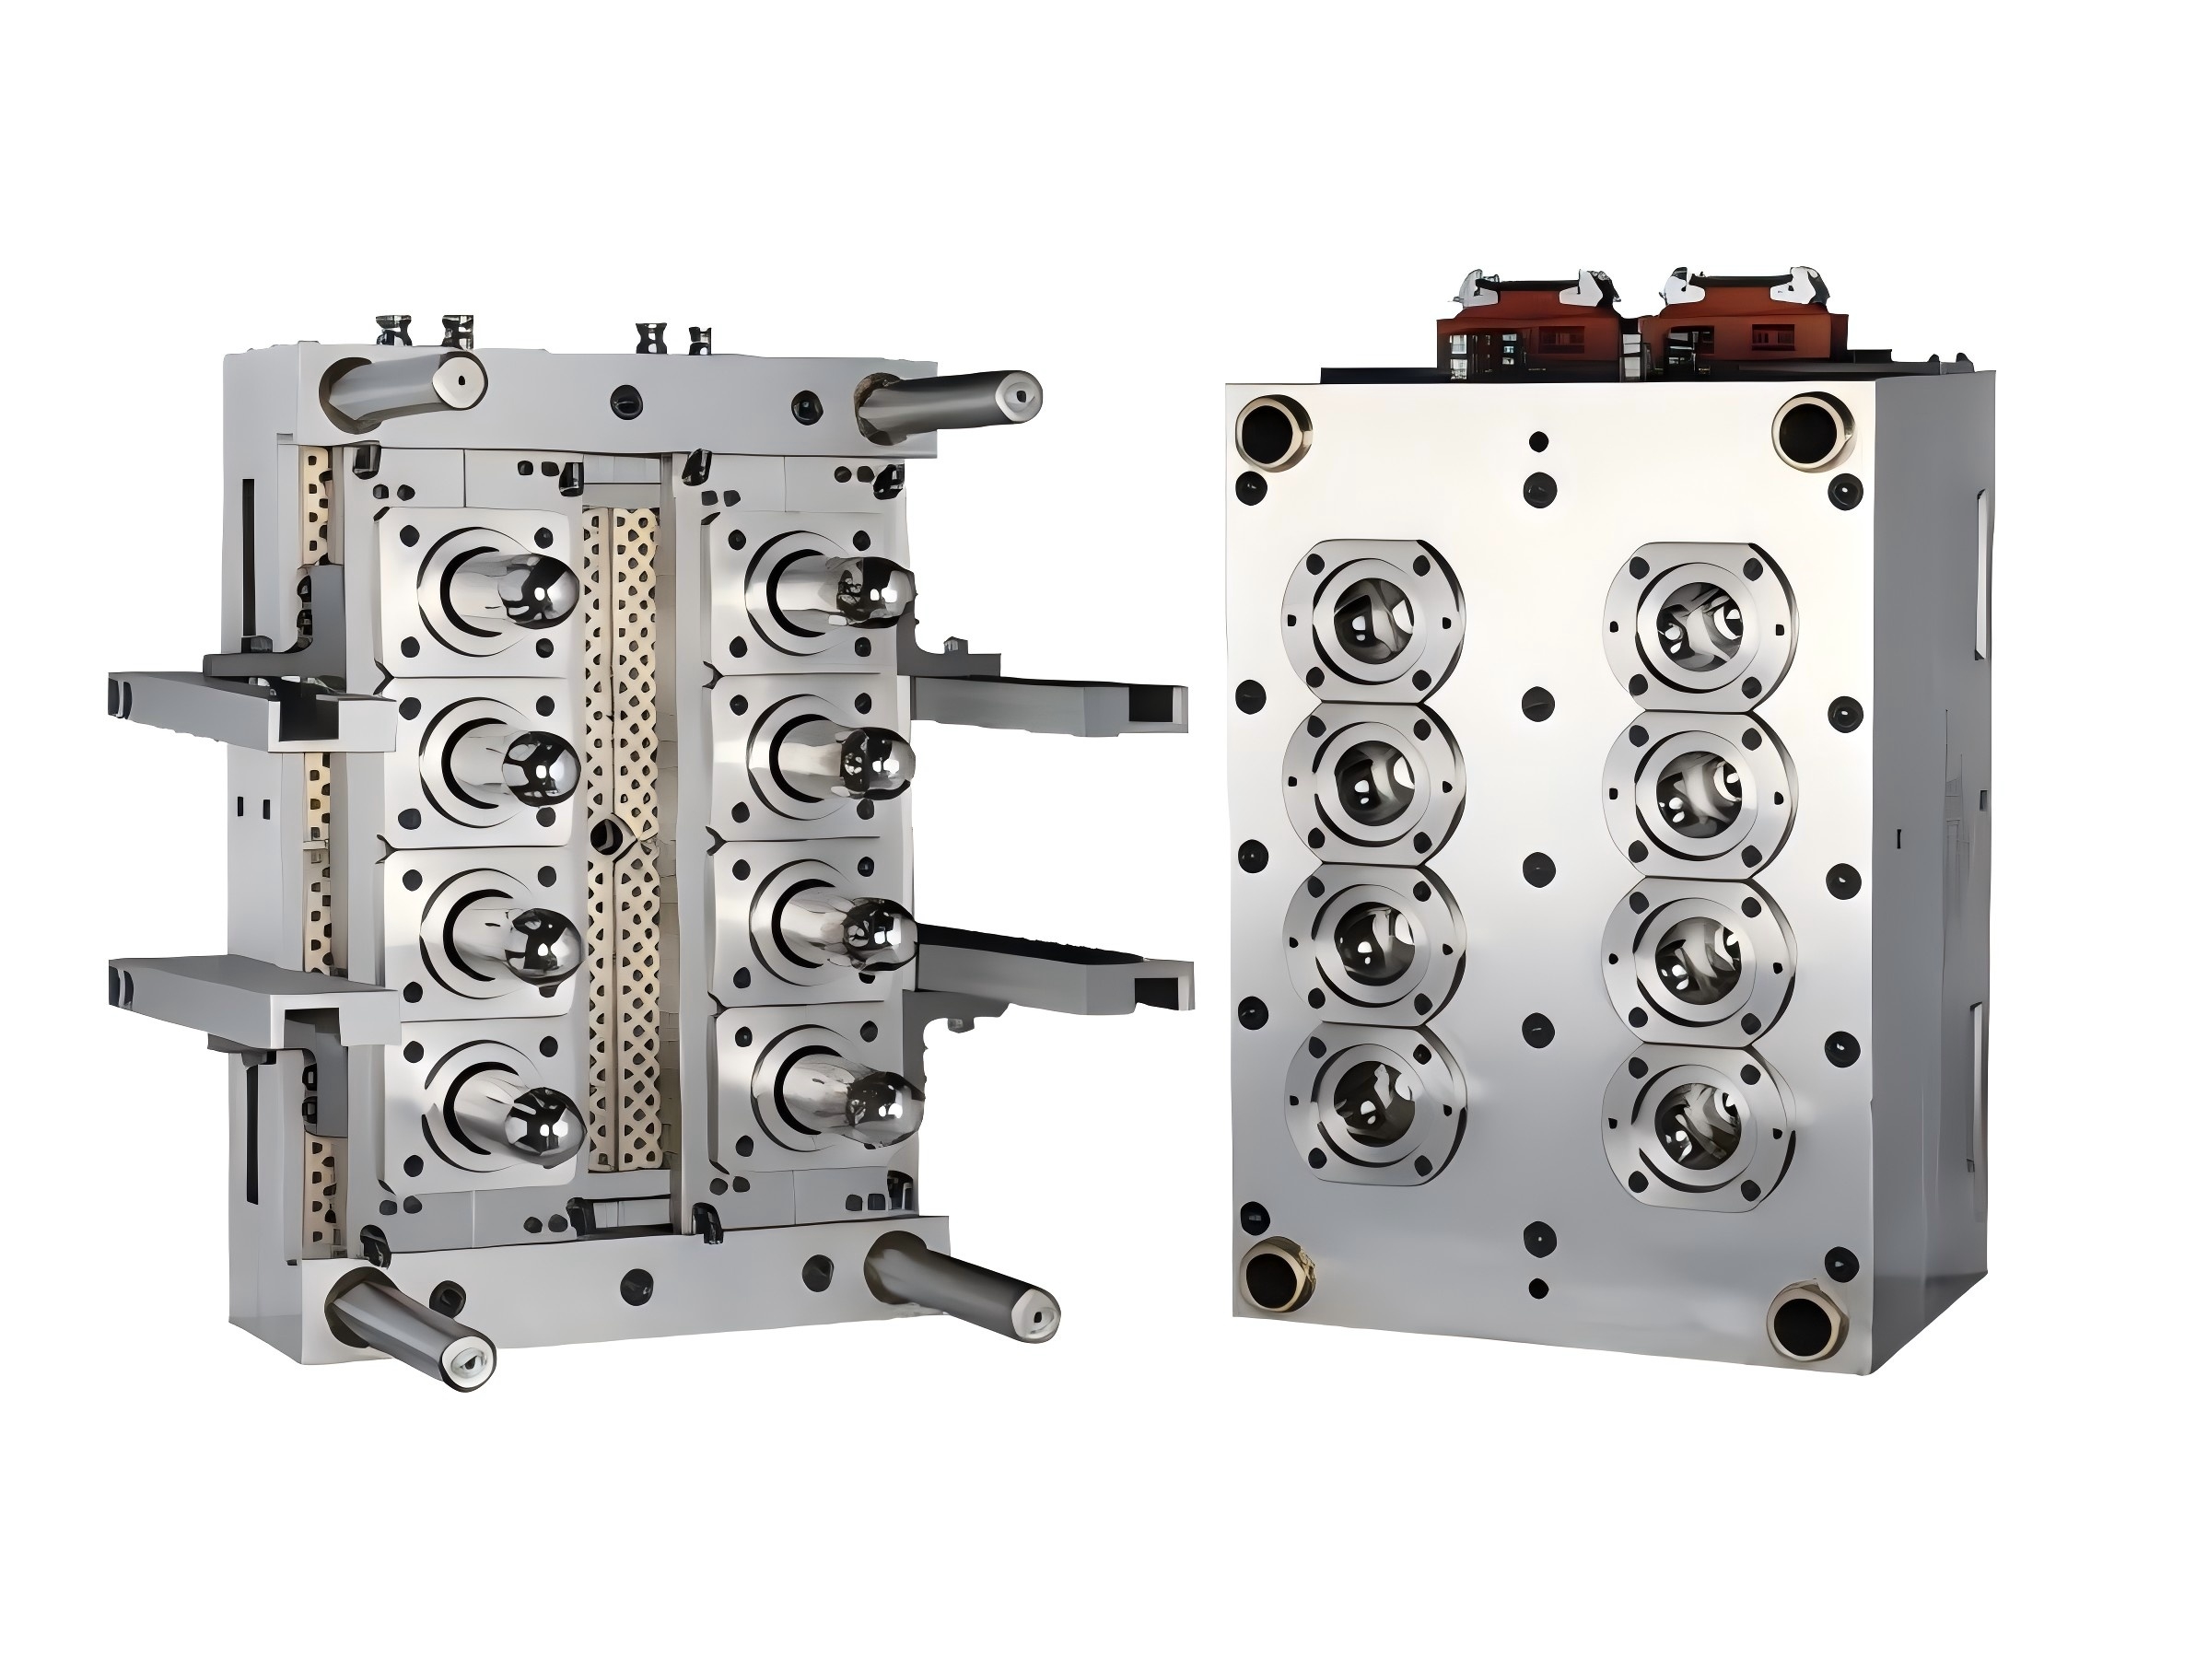
Увеличение масштаба приводит к нелинейной сложности. Массивный Пресс-форма для ПЭТ-преформ бросает вызов командам контроля качества и технического обслуживания. Балансировка горячих литников представляет собой самую серьезную техническую проблему. Достижение идеального баланса температуры и потока становится экспоненциально труднее после 48 полостей. Несбалансированный поток полимера вызывает серьезные дефекты по всей сетке. Вы рискуете изменить вес внутренней и внешней полостей. Вы также можете столкнуться с короткими выстрелами. Кроме того, несбалансированный поток создает локализованное сдвиговое тепло, которое приводит к опасному уровню содержания ацетальдегида (АА) в контейнерах для напитков.
Эффективность системы охлаждения напрямую влияет на качество преформ. По мере увеличения полостей вам придется прокладывать сложные водные каналы через узкие стальные пространства. Плохо проложенные каналы приводят к неравномерному охлаждению по всей компоновке. Неравномерное охлаждение повышает риск кристаллизации преформы. Этот дефект проявляется в виде недопустимого молочного помутнения на готовой бутылке. Правильный турбулентный поток требует высокого давления воды. Вы должны убедиться, что насосы вашего предприятия смогут преодолеть огромные перепады давления внутри сложного инструмента.
Не стоит недооценивать расходы на техническое обслуживание. Удвоение полостей напрямую увеличивает количество изнашиваемых деталей в два раза. Вам необходимо иметь в два раза больше стержневых штифтов, горловых колец и наконечников сопел. Честно оцените свои возможности по техническому обслуживанию. Есть ли у вас квалифицированные специалисты? Есть ли у вас в наличии необходимые запасные части? Сведение к минимуму времени простоя требует агрессивного профилактического обслуживания. Одна-единственная поврежденная полость в массивном инструменте может привести к остановке всей производственной линии, если у вас нет возможности запорного клапана.
Оценка окончательного Подсчет полостей в пресс-форме для преформ требует сравнения немедленных доходов и рисков долгосрочного простоя. Вы должны тщательно оценить сравнение эксплуатационных затрат. Смоделируйте сравнение покупки одной системы с 72 гнездами и двух инструментов с 36 гнездами. Двойные системы требуют более крупного первоначального капитала и двух машин для литья под давлением. Однако они предлагают неоценимую встроенную избыточность. Если одна система требует экстренного обслуживания, ваше производство продолжит работать на половине мощности. Один массивный инструмент максимально увеличивает занимаемую площадь, но полностью останавливает производительность во время ремонта.
Умные покупатели применяют строгие стратегии снижения рисков. Никогда не превышайте существующую мощность машины. Мы настоятельно рекомендуем оставлять запас прочности в 10–15 % по давлению впрыска и усилию зажима. Работа оборудования на 100% мощности ускоряет износ гидравлических уплотнений и рулевых тяг. Запас прочности компенсирует естественные колебания вязкости материалов из переработанного ПЭТ (rPET). Это также гарантирует стабильную фиксацию зажима, предотвращая дефекты вспышки.
Прежде чем выдавать заказы на поставку, команды по закупкам должны следовать четким следующим шагам. Защитите свои инвестиции, выполнив следующие специальные протоколы покупателя:
Запросите подробные макеты пресс-форм у своих производителей. Настаивайте на письменной гарантии времени цикла, основанной на конкретной марке смолы.
Требуйте формального подтверждения совместимости. Убедитесь, что изготовитель пресс-форм и OEM-производитель термопластавтомата одобряют интеграцию.
Проведите аудит сети послепродажной поддержки поставщика. Проверьте сроки поставки замены стержней и сопел горячеканальных каналов.
Оцените скорость потока в канале охлаждения. Отчеты моделирования спроса доказывают, что турбулентный поток воды достигает каждой полости.
Матрица безопасности соответствия мощностей
Спецификация машины |
Требуемая спецификация инструмента |
Рекомендуемый запас прочности |
|---|---|---|
Максимальная сила зажима |
Общая прогнозируемая площадь сил |
Поддерживать 15% буфера |
Максимальный вес дроби (ПЭТ) |
Общий вес смолы + вес литника |
Поддерживать 20% буфера |
Расстояние между стяжками |
Ширина/высота основания формы |
Минимальный зазор 50 мм |
Оптимальная настройка инструмента представляет собой тщательный баланс. Вы должны сопоставить агрессивные производственные цели с консервативными инженерными ограничениями. Не позволяйте теоретическим таблицам диктовать реалии производства. Приоритет надежности инструмента, эффективности охлаждения и строгой совместимости машин всегда дает лучшие результаты. Этот практический подход обеспечивает более быструю окупаемость инвестиций, чем простая покупка самого большого инструмента, доступного на рынке.
Тщательно согласовывайте свои мощности с фактическими объемами заказов и возможностями обслуживания. Оценивайте пространственные ограничения заранее, особенно для специализированных применений с толстыми стенками или широкими отверстиями. Мы настоятельно рекомендуем проконсультироваться с опытным инженером-инструментальщиком, прежде чем дорабатывать ваши спецификации. Запросите индивидуальный анализ соответствия вывода и машины для проверки ваших математических моделей. Принятие обоснованных решений на основе данных защищает ваш капитал и обеспечивает десятилетия прибыльного производства.
Ответ: Покупка двух пресс-форм по 24 гнезда обеспечивает значительную избыточность производства. Если один инструмент требует обслуживания, ваша линия продолжает работать на половину мощности. Однако двойные формы требуют более высоких первоначальных затрат на оснастку и две машины для литья под давлением. Один инструмент с 48 гнездами максимизирует производительность на квадратный фут, но останавливает все производство на время ремонта. Выбирайте, исходя из площади вашего объекта и толерантности к риску.
Ответ: Толстые стенки преформы требуют длительного времени охлаждения внутри инструмента. Они также требуют более высокого давления впрыска и большей пластифицирующей способности цилиндра машины. Эти факторы замедляют время цикла. Интенсивные требования к охлаждению ограничивают плотность размещения полостей в стальном основании, что фактически ограничивает максимальное количество.
О: Да, вы можете физически запустить форму меньшего размера на машине большего размера. Однако мы настоятельно предостерегаем от такой практики. Это приводит к крайне неэффективному использованию машин. Слишком большой цилиндр может привести к разрушению ПЭТ-смолы из-за длительного времени пребывания. Это также приводит к чрезмерным и расточительным затратам энергии на единицу произведенной продукции.
Ответ: Отраслевые стандарты обычно следуют определенным четным шагам, основанным на сбалансированной компоновке горячеканальных каналов. Наиболее распространенные конфигурации включают 16, 24, 32, 48, 72, 96, 128 и 144 полости. Такая симметричная компоновка обеспечивает одинаковое расстояние потока от центрального литника до каждой отдельной полости, обеспечивая стабильное качество деталей.