المشاهدات: 0 المؤلف: محرر الموقع وقت النشر: 12-08-2026 المنشأ: موقع
غالبًا ما تشكل قرارات الإنفاق الرأسمالي أرضيات المصانع لعقود من الزمن. إن اختيار إعداد الأدوات الصحيح يحدد نفقات التشغيل اليومية، وأوقات الدورات القابلة للتحقيق، والفعالية الإجمالية للمعدات (OEE). يقع العديد من مديري المصانع في فخ أسطورة صناعية شائعة. ويفترضون أن إضافة المزيد من التجاويف يؤدي تلقائيًا إلى تحقيق ربحية أعلى. غالبًا ما يأتي هذا الافتراض بنتائج عكسية على أرضية الإنتاج. إن الإفراط في تحديد الأدوات الخاصة بك يؤدي إلى إهدار رأس المال الثمين ويؤدي إلى عدم تطابق شديد في الآلات. وعلى العكس من ذلك، فإن عدم التحديد يؤدي إلى حدوث اختناقات فورية عبر خطوط الإنتاج لديك.
لقد صممنا هذا الدليل لتوفير إطار تقييم ملموس ومدعوم هندسيًا. يحتاج قادة المشتريات ومديرو المصانع إلى إرشادات عملية. يجب عليك مطابقة تكوينات التجويف مع حقائق الإنتاج الفعلية. سوف تتعلم كيفية حساب متطلبات الحجم الدقيقة. سنوضح لك كيفية التحقق من توافق الجهاز والتنقل بين قيود التبريد المعقدة. وبنهاية هذا التحليل، يمكنك بكل ثقة تحديد التكوين الأمثل لأرضية التصنيع الخاصة بك.
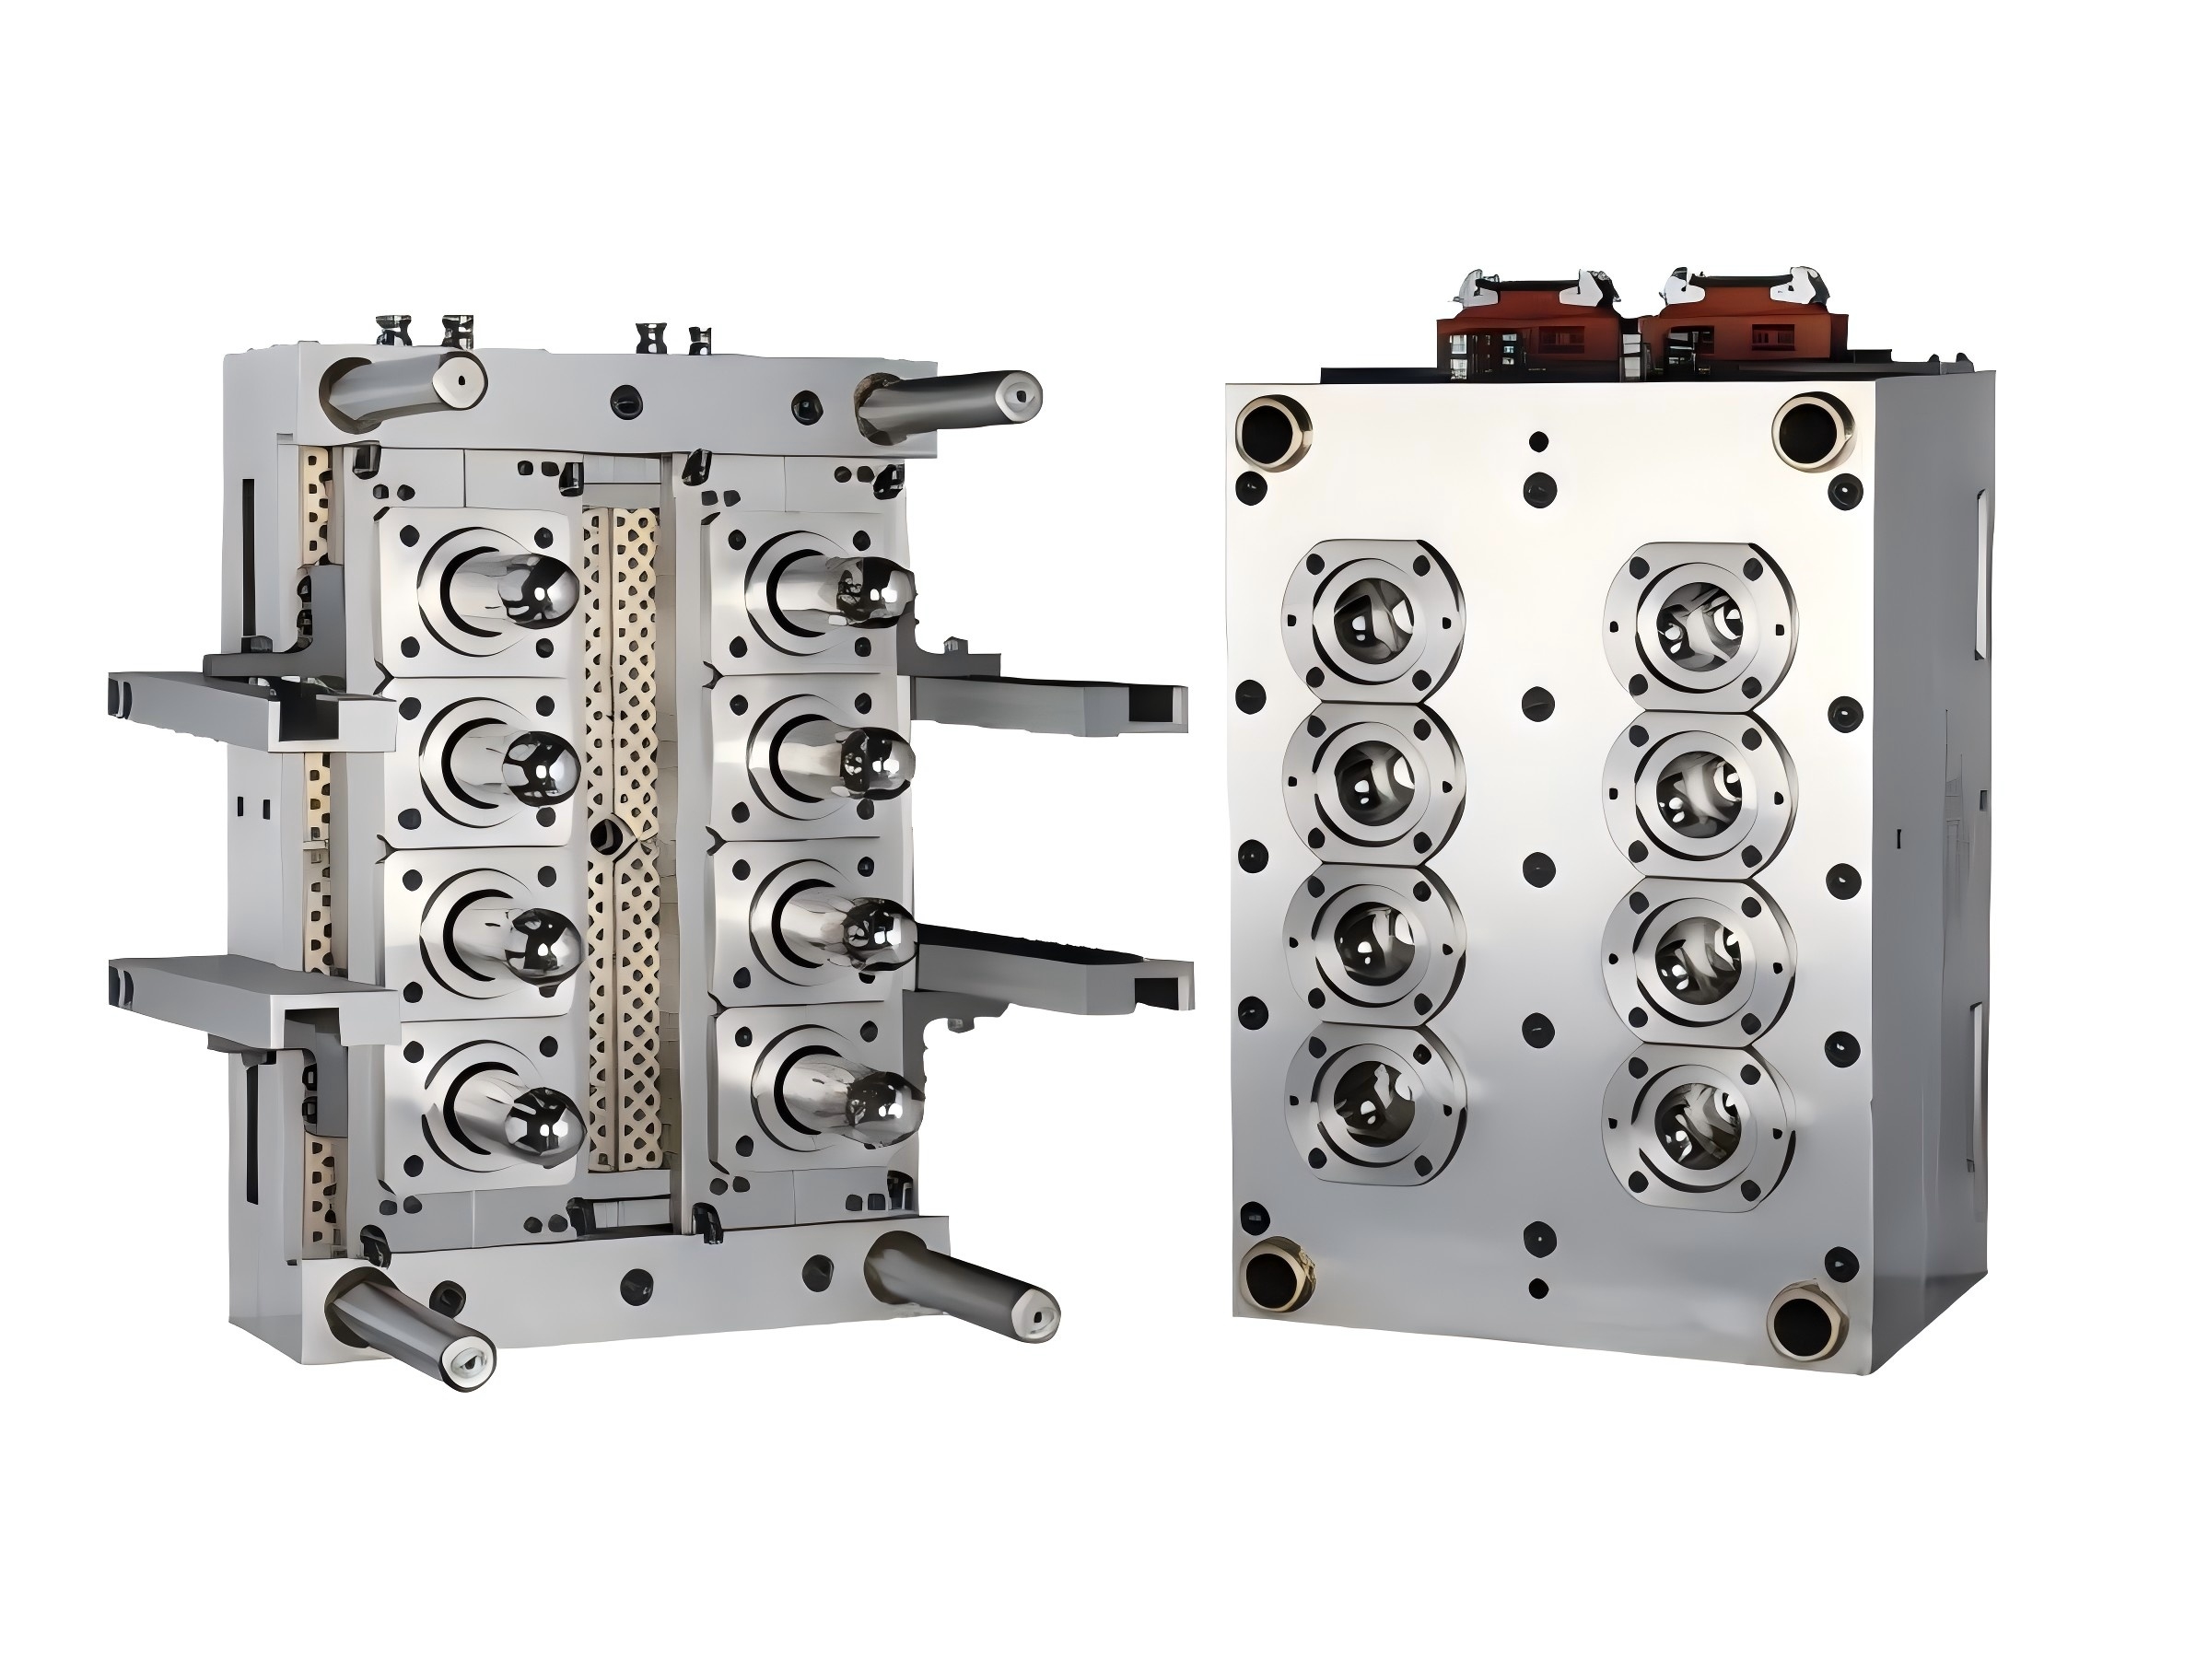
يجب أن يتوافق عدد تجاويف قالب التشكيل PET المثالي لديك رياضيًا مع أهداف حجم الإنتاج السنوي وأوقات الدورات المسموح بها.
يتطلب اختيار قالب عالي التجويف التحقق الدقيق من مواصفات ماكينة قولبة الحقن الحالية، بما في ذلك قوة التثبيت، ووزن اللقطة، ومسافة شريط الربط.
يزداد تعقيد العفن بشكل غير خطي مع عدد التجاويف؛ تقييم موارد الصيانة طويلة المدى ومتطلبات نظام التبريد قبل التوسع.
تتطلب التطبيقات المحددة - مثل قالب تشكيل زيت الطعام أو قالب تشكيل الزجاجة عالي التجويف - اعتبارات فريدة من نوعها لموازنة درجة الصوت والعداء التي تحدد حدود التجويف.
لتحقيق أهداف إنتاج قوية، يجب عليك حساب متطلبات الحجم الدقيقة أولاً. اختيار الحق يتطلب عدد تجاويف قالب التشكيل PET عمليات حسابية صارمة. لا يمكننا الاعتماد على التخمين أو متوسطات الصناعة العامة. يجب على مخططي الإنتاج تعيين الطلب السنوي على الزجاجات مباشرةً وفقًا لمتطلبات الأدوات الخاصة بهم. يجب عليك استخدام صيغة الحجم إلى التجويف القياسية. احسب الحد الأدنى لمتطلباتك عن طريق قسمة الطلب السنوي على إجمالي ساعات الإنتاج، مع تعديلها حسب أوقات الدورات.
تبدو الصيغة القياسية كما يلي: الطلب السنوي / [أيام العمل × الورديات × الساعات × (3600 / وقت الدورة)]. يكشف هذا الحساب عن خط الأساس النظري. ومع ذلك، نادرًا ما تنجو الحسابات النظرية من الاتصال بالواقع. يتقلب وقت الدورة بشكل كبير بناءً على سمك جدار التشكيل والوزن الإجمالي للجرام. تتطلب التشكيلات الثقيلة تبريدًا ممتدًا داخل الأداة. كما أنها تتطلب المزيد من وقت الاسترداد من آلة التشكيل بالحقن. يجب أن تأخذ في الاعتبار هذه التأخيرات في حسابات خط الأساس الخاص بك.
النظر في حقائق الإدارة الحرارية. قد يعمل القالب الضخم ذو 72 تجويفًا ببطء بسبب ضعف كفاءة قناة التبريد. في العديد من الحالات، ينتج القالب ذو 48 تجويفًا الأمثل إنتاجًا يوميًا أعلى. غالبًا ما تتفوق الدورات السريعة والمستقرة على الدورات البطيئة ذات التجويف العالي. يجب أن تتوازن قابلية التوسع مع معدلات الاستخدام الفعلية. ستخسر المال عند تشغيل قالب ضخم بسعة 50%. نوصي بتغيير حجم الأدوات بنسبة 80-85% من OEE المستدام. ركز على المخرجات الموثوقة والمستمرة بدلاً من مطاردة الحد الأقصى النظري.
وقت الدورة ومخطط ارتباط الإخراج
تكوين التجويف |
وقت الدورة (ثواني) |
الإخراج بالساعة (الوحدات) |
تأثير OEE المقدر |
|---|---|---|---|
32 تجاويف |
12.0 |
9600 |
استقرار عالي (90%+) |
48 تجاويف |
14.5 |
11,917 |
الرصيد الأمثل (85%+) |
72 تجاويف |
18.0 |
14400 |
التبريد مقيد (75%+) |
قبل الانتهاء من أي عملية شراء، يجب على مديري المصانع التحقق من أجهزتهم الحالية. يقدم القالب عالي السعة قيمة صفرية إذا تجاوز قدرات جهازك. تعتبر الحمولة ووزن الطلقة بمثابة القيود الأساسية لديك. يجب عليك مطابقة عدد التجويف مع قوة التثبيت لآلة التشكيل بالحقن الخاصة بك. يقوم المهندسون بحساب الحمولة المطلوبة بناءً على المساحة المتوقعة لجميع التجاويف مجتمعة. علاوة على ذلك، يجب أن يتحمل أسطوانة الماكينة أقصى قدرة على التلدين. يؤدي تجاوز هذه السعة إلى ملء غير كامل أو تدهور شديد في الراتينج.
غالبًا ما تؤدي متطلبات المساحة المادية إلى عرقلة مشاريع الترقية. يجب أن تتلاءم الأدوات الخاصة بك فعليًا مع غلاف الماكينة. يجب عليك التحقق من بعدين مهمين قبل المتابعة. أولا، قياس المسافة بين شريط التعادل. يجب أن تنزلق قاعدة القالب بسلاسة بين قضبان ربط الماكينة أثناء التثبيت. ثانيا، حساب ضوء النهار وشوط الافتتاح. أنت بحاجة إلى مساحة كافية لأذرع الروبوت أو آليات الطرد الحر. تتطلب النماذج الأطول ضربات فتح أكبر بكثير لإخراجها بشكل نظيف دون خدش.
تمثل حدود البنية التحتية للمرافق عقبة مشتركة أخرى. يتطلب التوسع معدات مساعدة قوية للغاية. لا يمكنك ببساطة توصيل أداة ضخمة بمبرد صغير الحجم. تولد المخرجات الأعلى أحمالًا حرارية هائلة.
سعة المبرد: تأكد من أن أبراج التبريد والمبردات الخاصة بك يمكنها استخلاص الحرارة بسرعة كافية للحفاظ على أوقات الدورات.
ضواغط الهواء: تتطلب عمليات القذف وبوابة الصمام عالية السرعة خطوط هواء مستقرة وعالية الضغط.
مجففات المواد: زيادة استهلاك الراتنج يتطلب مجففات أكبر لمنع العيوب المرتبطة بالرطوبة.
خلوص الرافعة: تأكد من أن الرافعات العلوية لديك تمتلك تصنيف الحمولة والخلوص الرأسي للمناورة بأمان مع قواعد القوالب الفولاذية الضخمة.
ليس كل التشكيلات تشترك في نفس القيود الأبعاد. يمكن قياس تطبيقات المشروبات القياسية بسهولة. تتميز قوالب زجاجات المياه الشائعة مقاس 28 مم أو 30 مم بجدران رقيقة وأوزان جرامية خفيفة. يمكنك غالبًا دفع هذه التصميمات إلى 96 أو 144 تجويفًا. تسمح أحجام ��لرقبة المدمجة للمهندسين بتعبئة التجاويف بإحكام. يعمل هذا التصميم الضيق على زيادة مساحة السطح الفولاذي على ةلواح الماكينة القياسية.
ومع ذلك، فإن التصميمات الأثقل تفرض قيودًا مكانية وحرارة شديدة. النظر في قالب تشكيل زيت الطعام . تستخدم حاويات زيت الطعام أوزانًا ثقيلة لدعم كميات كبيرة من السوائل. وتتميز بجدران سميكة بشكل ملحوظ. تتطلب هذه الأبعاد أوقات تبريد ممتدة لمنع التشوه عند الطرد. كما أنها تتطلب أبعادًا أكبر للملعب. يمثل الملعب المسافة من المركز إلى المركز بين التجاويف المجاورة. من الطبيعي أن يؤدي العرض الكبير إلى الحد من العدد الإجمالي الممكن الذي يمكنك ترتيبه فعليًا.
وبالمثل، أ يواجه قالب تشكيل الزجاجة ذو التجويف العالي حدودًا هندسية صارمة. تتطلب قوالب الجرة ذات الفم الواسع حلقات عنق أكبر بكثير. تعمل المسافات الواسعة من المركز إلى المركز على تقييد إجمالي التجاويف المناسبة لجهازك. لقد نفدت ببساطة المساحة الفولاذية المتاحة. يؤدي إدخال عدد كبير جدًا من التجاويف الكبيرة إلى قاعدة قالب قياسية إلى الإضرار بالسلامة الهيكلية. فهو يترك مساحة غير كافية لقنوات تبريد قوية، مما يؤدي في النهاية إلى تخريب جودة المنتج.
يؤدي التوسع إلى تعقيد غير خطي. ضخمة يتحدى قالب التشك��ل PET كلاً من فرق مراقبة الجودة والصيانة. تمثل موازنة العداء الساخن أعلى عقبة فنية. إن تحقيق التوازن الحراري والتدفق المثالي يصبح أكثر صعوبة بشكل كبير بعد 48 تجاويف. يؤدي تدفق البوليمر غير المتوازن إلى حدوث عيوب خطيرة عبر الشبكة. أنت تخاطر بتغيرات الوزن بين التجاويف الداخلية والخارجية. قد تواجه أيضًا لقطات قصيرة. علاوة على ذلك، فإن التدفق غير ا��متوازن يخلق حرارة قص موضعية، مما يولد مستويات خطيرة من الأسيتالديهيد (AA) في حاويات المشروبات.
فعالية نظام التبريد تملي بشكل مباشر جودة التشكيل. مع زيادة التجاويف، يجب عليك نسج مسارات معقدة لقنوات المياه عبر المساحات الفولاذية الضيقة. تتسبب القنوات الموجهة بشكل سيء في تبريد غير متساوٍ عبر التخطيط. التبريد غير المتكافئ يزيد من خطر تبلور التشكيل. يتجلى هذا العيب في شكل ضباب حليبي غير مقبول على الزجاجة النهائية. يتطلب التدفق المضطرب المناسب ضغطًا عاليًا للمياه. يجب عليك التأكد من أن مضخات منشأتك يمكنها التغلب على قطرات الضغط الهائلة داخل أداة معقدة.
لا نقلل من تكاليف الصيانة. مضاعفة التجاويف الخاصة بك يضاعف بشكل مباشر أجزاء التآكل الخاصة بك. يجب عليك الحفاظ على ضعف عدد المسامير الأساسية وحلقات العنق وأطراف الفوهة. قم بتقييم قدرات الصيانة الداخلية لديك بأمانة. هل يتوفر لديكم فنيين ماهرين؟ هل لديكم مخزون كافٍ من قطع الغيار؟ يتطلب تقليل وقت التوقف عن العمل إجراء صيانة وقائية مكثفة. يمكن أن يؤدي تجويف واحد تالف في أداة ضخمة إلى إيقاف خط الإنتاج بالكامل إذا كنت تفتقر إلى إمكانيات صمام الإغلاق.
تقييم النهائي يتطلب عدد تجاويف قالب التشكيل مقارنة العوائد الفورية ومخاطر التوقف على المدى الطويل. يجب عليك تقييم مقارنة التكاليف التشغيلية بعناية. قم بإجراء مقارنة بين شراء نظام واحد يحتوي على 72 تجويفًا مقابل شراء أداتين يحتويان على 36 تجويفًا. تتطلب الأنظمة المزدوجة رأس مال مقدمًا أعلى وآلتين للقولبة بالحقن. ومع ذلك، فهي توفر تكرارًا مدمجًا لا يقدر بثمن. إذا كان أحد الأنظمة يحتاج إلى صيانة طارئة، فسيستمر إنتاجك بنصف طاقته. تعمل أداة ضخمة واحدة على زيادة مساحة الأرضية إلى الحد الأقصى ولكنها توقف الإنتاج تمامًا أثناء الإصلاحات.
يستخدم المشترون الأذكياء استراتيجيات صارمة لتخفيف المخاطر. لا تزيد أبدًا من سعة جهازك الحالية. نوصي بشدة بترك هامش أمان بنسبة 10-15% على ضغط الحقن وقوة التثبيت. يعمل تشغيل الماكينات بقدرة 100% على تسريع تآكل موانع التسرب الهيدروليكية وقضبان الربط. يمتص هامش الأمان تغيرات اللزوجة الطبيعية في مواد PET (rPET) المعاد تدويرها. كما أنه يضمن قفلًا ثابتًا للمشبك، مما يمنع عيوب الفلاش.
يجب على فرق المشتريات اتباع إجراءات الخطوة التالية الواضحة قبل إصدار أوامر الشراء. قم بحماية استثمارك من خلال تنفيذ بروتوكولات المشتري المحددة هذه:
اطلب تخطيطات قوالب مفصلة من صانعيك. أصر على ضمان مكتوب لوقت الدورة بناءً على درجة الراتنج المحددة لديك.
تتطلب تسجيل الخروج الرسمي للتوافق. تأكد من موافقة كل من صانع القوالب وآلة التشكيل بالحقن OEM على التكامل.
تدقيق شبكة دعم ما بعد البيع الخاصة بالبائع. تحقق من المهل الزمنية لاستبدال المسامير الأساسية وفوهات الجريان الساخن.
تقييم معدلات تدفق قناة التبريد. تقارير محاكاة الطلب تثبت وصول تدفق المياه المضطرب إلى كل تجويف.
مصفوفة السلامة لمطابقة القدرات
مواصفات الآلة |
مواصفات الأداة المطلوبة |
هامش الأمان الموصى به |
|---|---|---|
أقصى قوة لقط |
إجمالي قوة المنطقة المتوقعة |
الحفاظ على 15% عازلة |
أقصى وزن للطلقة (PET) |
إجمالي الراتنج + وزن الذباب |
الحفاظ على 20% عازلة |
المسافة بين قضبان التعادل |
عرض/ارتفاع قاعدة القالب |
الحد الأدنى للتخليص 50 مم |
يمثل الإعداد الأمثل للأدوات توازنًا دقيقًا. يجب عليك الموازنة بين أهداف الإنتاج القوية والقيود الهندسية المحافظة. لا تدع جداول البيانات النظرية تملي عليك حقائق المصنع. إن إعطاء الأولوية لموثوقية الأداة، وكفاءة التبريد، والتوافق الصارم مع الماكينة يؤدي دائمًا إلى نتائج أفضل. يولد هذا النهج العملي عائدًا أسرع على الاستثمار من مجرد شراء أكبر أداة متاحة في السوق.
قم بمواءمة قدرتك بعناية مع أحجام الطلبات الفعلية وإمكانيات الصيانة. قم بتقييم القيود المكانية مبكرًا، خاصة بالنسبة للتطبيقات المتخصصة ذات الجدران السميكة أو واسعة الفم. نوصي بشدة باستشارة مهندس أدوات ذي خبرة قبل الانتهاء من المواصفات الخاصة بك. اطلب تحليلًا مخصصًا لمطابقة المخرجات مع الجهاز للتحقق من صحة النماذج الرياضية الخاصة بك. يؤدي اتخاذ قرارات مستنيرة تعتمد على البيانات إلى حماية رأس المال الخاص بك ويضمن عقودًا من التصنيع المربح.
ج: إن شراء قالبين بـ 24 تجويفًا يوفر تكرارًا قيمًا للإنتاج. إذا كانت إحدى الأدوات تتطلب الصيانة، فسيستمر خطك في العمل بنصف طاقته. ومع ذلك، تتطلب القوالب المزدوجة تكاليف أدوات أولية أعلى وآلتين للقولبة بالحقن. تعمل أداة واحدة ذات 48 تجويفًا على زيادة الإنتاج لكل قدم مربع إلى الحد الأقصى ولكنها توقف كل الإنتاج أثناء الإصلاحات. اختر بناءً على مساحة منشأتك وقدرتك على تحمل المخاطر.
ج: تتطلب جدران التشكيل السميكة أوقات تبريد ممتدة داخل الأداة. كما أنها تتطلب ضغوط حقن أعلى وقدرة تلدين أكبر من أسطوانة الماكينة. هذه العوامل تبطئ أوقات الدورة. تحد متطلبات التبريد المكثفة من مدى كثافة التجاويف التي يمكن وضعها في القاعدة الفولاذية، مما يحد بشكل فعال من الحد الأقصى للعدد.
ج: نعم، يمكنك تشغيل قالب أصغر فعليًا على جهاز أكبر. ومع ذلك، فإننا نحذر بشدة من هذه الممارسة. إنه يخلق استخدامًا غير فعال للآلة. قد يتسبب البرميل الكبير الحجم في تحلل راتينج PET بسبب فترات الإقامة الممتدة. كما أنه يولد تكاليف طاقة مفرطة ومهدرة لكل جزء يتم إنتاجه.
ج: تتبع معايير الصناعة عادةً زيادات محددة ذات أرقام زوجية بناءً على تخطيطات المجاري الساخنة المتوازنة. تتضمن التكوينات الأكثر شيوعًا 16، 24، 32، 48، 72، 96، 128، و144 تجاويف. تضمن هذه التخطيطات المتماثلة مسافات تدفق متساوية من الذباب المركزي إلى كل تجويف فردي، مما يحافظ على جودة الأجزاء المتسقة.