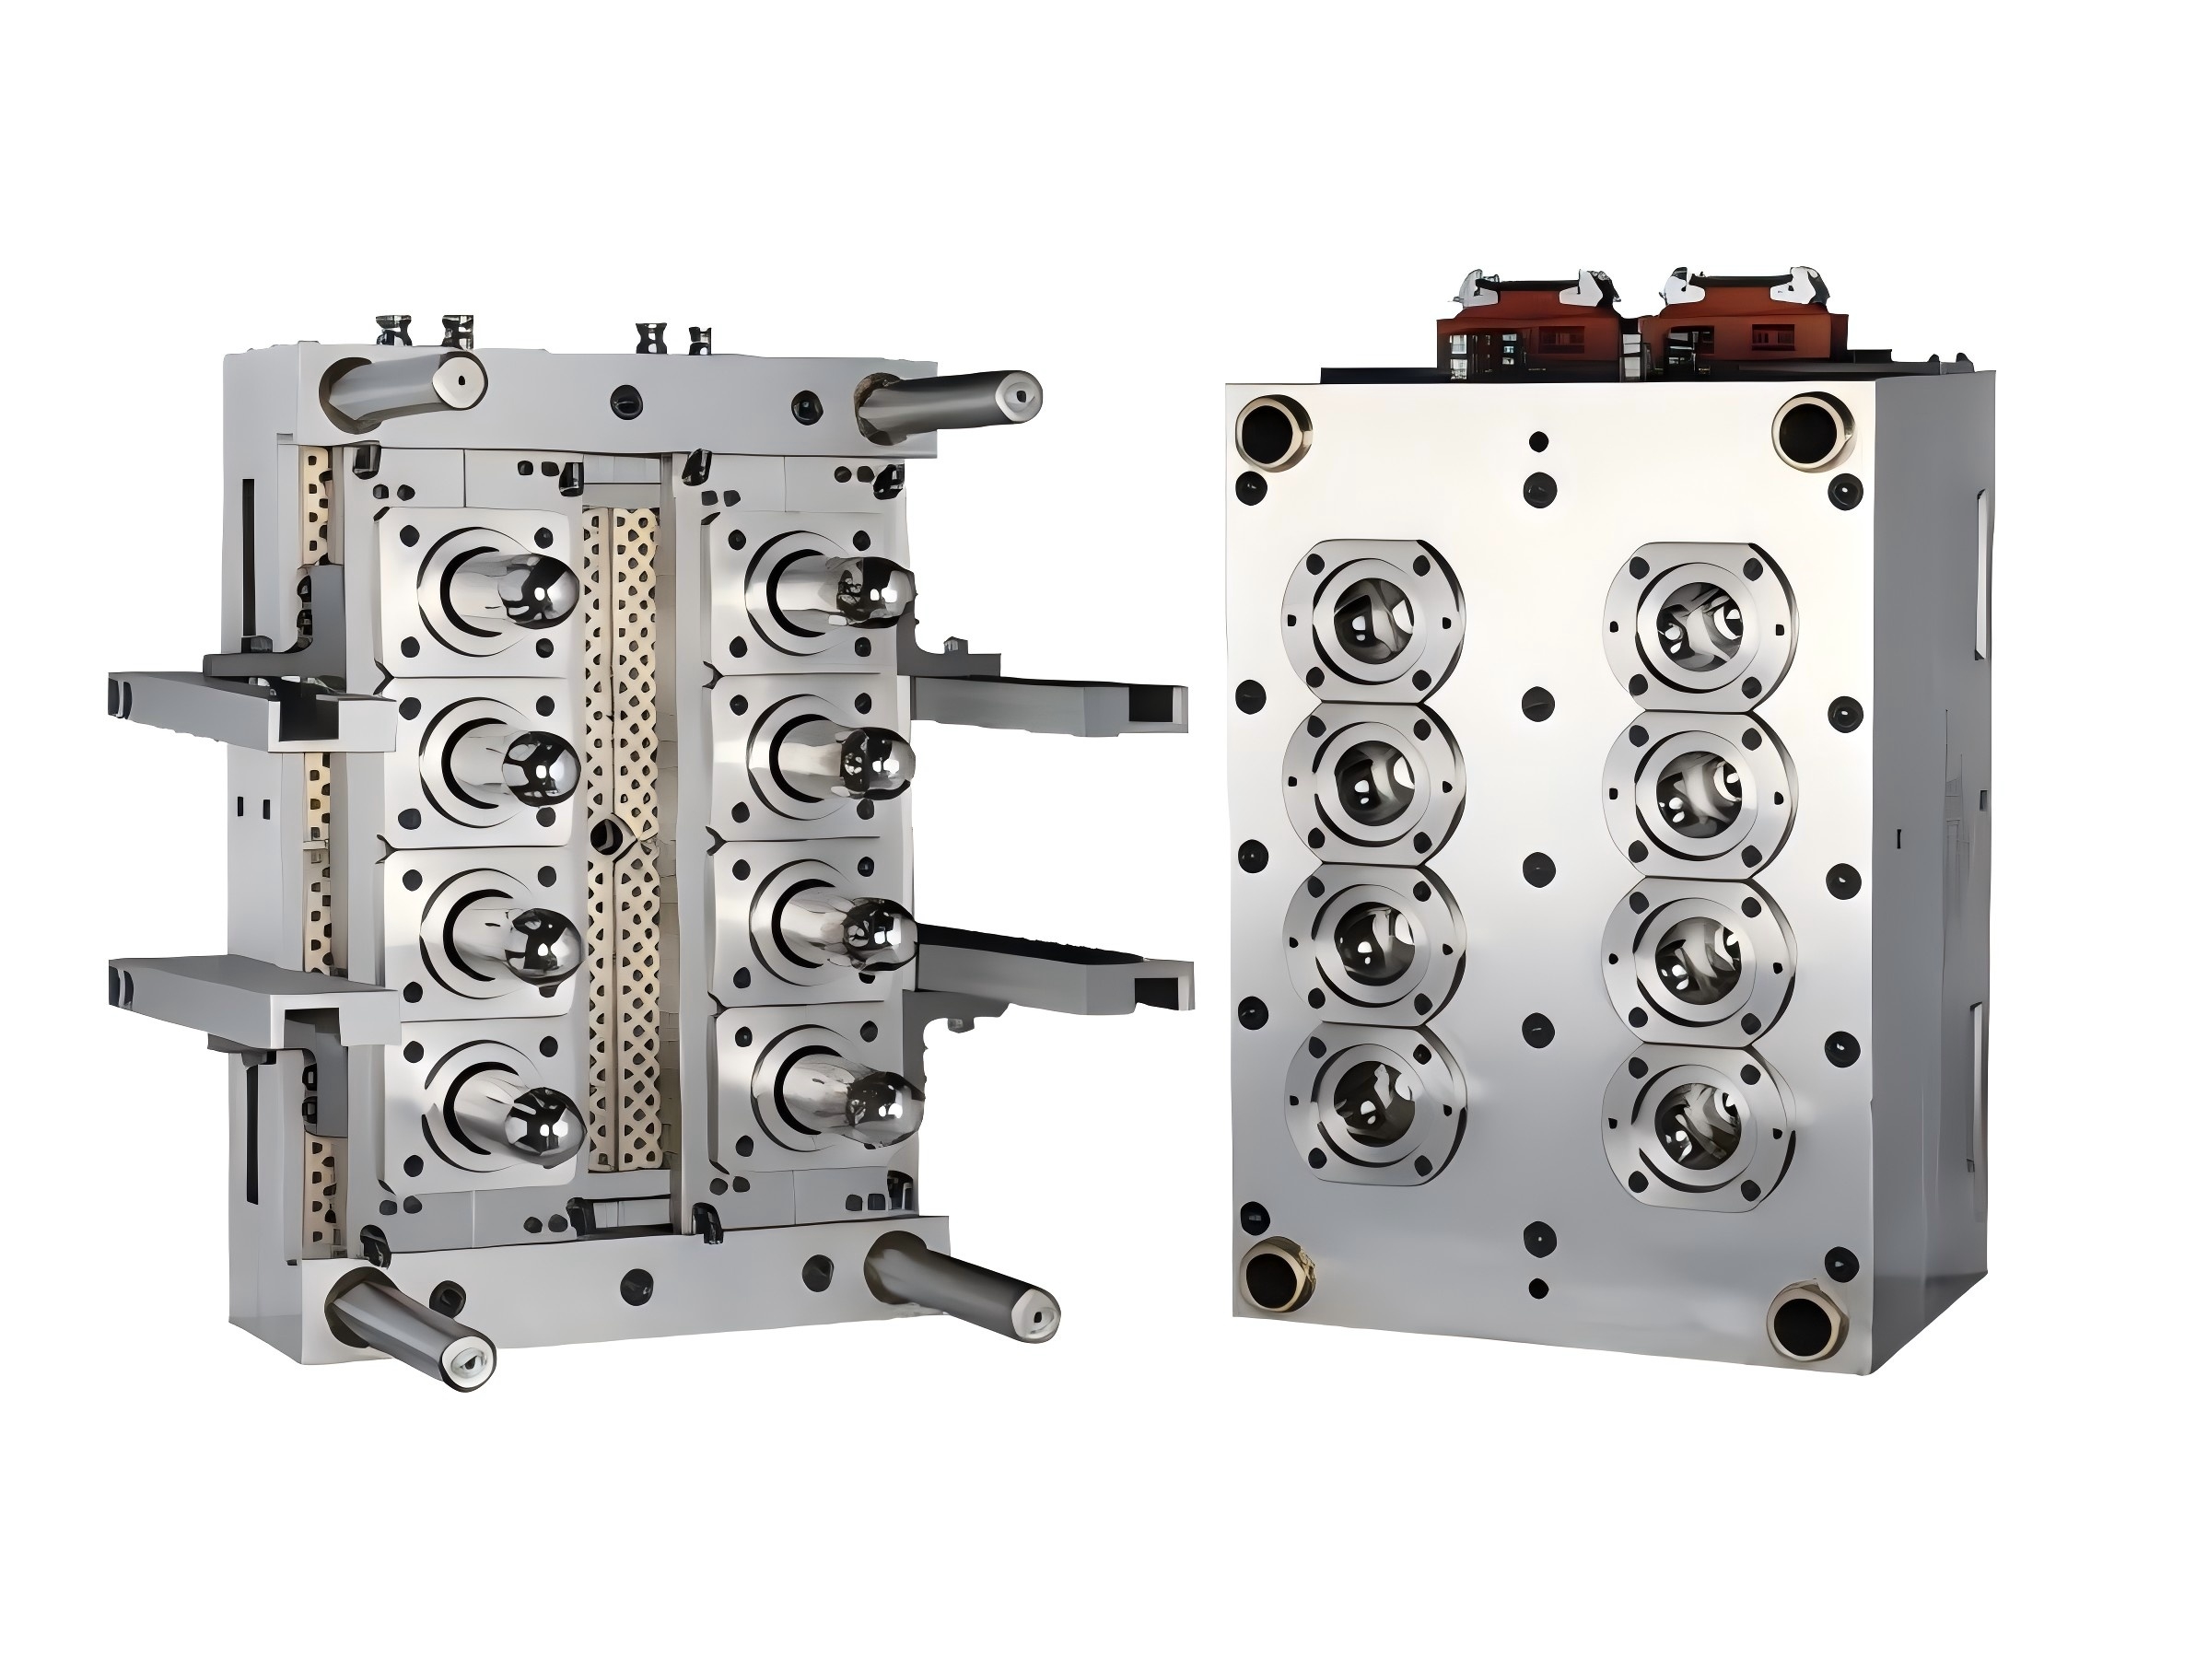
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-08-12 Origen: Sitio
Las decisiones sobre gastos de capital a menudo dan forma a las fábricas durante décadas. La elección de la configuración de herramientas adecuada determina los gastos operativos diarios, los tiempos de ciclo alcanzables y la eficacia general del equipo (OEE). Muchos gerentes de planta caen en un mito común en la industria. Asumen que agregar más cavidades automáticamente genera una mayor rentabilidad. Esta suposición frecuentemente resulta contraproducente en la planta de producción. La especificación excesiva de sus herramientas desperdicia capital valioso y crea graves desajustes en la maquinaria. Por el contrario, las especificaciones insuficientes crean cuellos de botella inmediatos en sus líneas de producción.
Diseñamos esta guía para proporcionar un marco de evaluación concreto respaldado por ingeniería. Los líderes de adquisiciones y gerentes de planta necesitan pautas prácticas. Debe hacer coincidir las configuraciones de las cavidades con las realidades de producción reales. Aprenderá a calcular los requisitos de volumen precisos. Le mostraremos cómo verificar la compatibilidad de la máquina y navegar por restricciones de enfriamiento complejas. Al final de este análisis, podrá determinar con confianza la configuración óptima para su planta de fabricación específica.
Su número ideal de cavidades en el molde de preformas de PET debe alinearse matemáticamente con sus objetivos de volumen de producción anual y los tiempos de ciclo permitidos.
La selección de un molde de alta cavidad requiere una verificación rigurosa de las especificaciones de la máquina de moldeo por inyección existente, incluida la fuerza de sujeción, el peso del disparo y el espaciado de las barras de unión.
La complejidad del molde aumenta de forma no lineal con el número de cavidades; evaluar los recursos de mantenimiento a largo plazo y los requisitos del sistema de refrigeración antes de ampliarlos.
Las aplicaciones específicas, como un molde de preforma de aceite comestible o un molde de preforma de botella de tarro de alta cavidad, requieren consideraciones únicas de equilibrio de paso y canal que dictan los límites de la cavidad.
Para alcanzar objetivos de producción agresivos, primero debe calcular los requisitos de volumen exactos. Elegir lo correcto El recuento de cavidades del molde de preformas de PET requiere matemáticas rigurosas. No podemos confiar en conjeturas o promedios genéricos de la industria. Los planificadores de producción deben asignar la demanda anual de botellas directamente a sus requisitos de herramientas. Debe utilizar una fórmula estándar de volumen a cavidad. Calcule sus requisitos mínimos dividiendo su demanda anual por el total de horas de producción, ajustadas por los tiempos de ciclo.
La fórmula estándar se ve así: Demanda anual / [Días laborables × Turnos × Horas × (3600 / Tiempo de ciclo)]. Este cálculo revela la base teórica. Sin embargo, los cálculos teóricos rara vez sobreviven al contacto con la realidad. El tiempo del ciclo fluctúa dramáticamente según el espesor de la pared de la preforma y el peso total en gramos. Las preformas pesadas requieren un enfriamiento prolongado dentro de la herramienta. También exigen más tiempo de recuperación de la máquina de moldeo por inyección. Debe tener en cuenta estos retrasos en sus cálculos de referencia.
Considere las realidades de la gestión térmica. Un molde enorme de 72 cavidades podría funcionar lentamente debido a una mala eficiencia del canal de enfriamiento. En muchos casos, un molde de 48 cavidades altamente optimizado produce una mayor producción diaria. Los ciclos rápidos y estables a menudo superan a los ciclos lentos y con muchas cavidades. La escalabilidad debe equilibrarse con las tasas de utilización reales. Se pierde dinero ejecutando un molde enorme al 50% de su capacidad. Recomendamos dimensionar las herramientas para un OEE sostenido del 80-85 %. Céntrese en una producción confiable y continua en lugar de perseguir máximos teóricos.
Gráfico de correlación de salida y tiempo de ciclo
Configuración de la cavidad |
Tiempo de ciclo (segundos) |
Producción horaria (unidades) |
Impacto estimado de la OEE |
|---|---|---|---|
32 Cavidades |
12.0 |
9.600 |
Alta estabilidad (90%+) |
48 Cavidades |
14.5 |
11,917 |
Saldo óptimo (85%+) |
72 caries |
18.0 |
14.400 |
Refrigeración limitada (75%+) |
Antes de finalizar cualquier compra, los gerentes de planta deben verificar su hardware existente. Un molde de alta capacidad ofrece valor cero si excede las capacidades de su máquina. El tonelaje y el peso de los disparos son sus principales limitaciones. Debe hacer coincidir el número de cavidades con la fuerza de sujeción de su máquina de moldeo por inyección. Los ingenieros calculan el tonelaje requerido basándose en el área proyectada de todas las cavidades combinadas. Además, el cilindro de la máquina debe soportar la máxima capacidad de plastificación. Exceder esta capacidad provoca un llenado incompleto o una degradación severa de la resina.
Los requisitos de espacio físico a menudo descarrilan los proyectos de mejora. Sus herramientas deben caber físicamente dentro del envolvente de la máquina. Debe verificar dos dimensiones críticas antes de continuar. Primero, mida el espacio entre las barras de unión. La base del molde debe deslizarse suavemente entre las barras de unión de la máquina durante la instalación. En segundo lugar, calcule la luz del día y la carrera de apertura. Necesita suficiente espacio para los brazos del robot o los mecanismos de expulsión de caída libre. Las preformas más largas exigen carreras de apertura significativamente mayores para expulsar limpiamente sin rayar.
Los límites de la infraestructura de las instalaciones presentan otro obstáculo común. La ampliación requiere equipos auxiliares muy robustos. No se puede simplemente conectar una herramienta enorme a un enfriador de tamaño insuficiente. Los rendimientos más altos generan cargas térmicas masivas.
Capacidad de la enfriadora: asegúrese de que sus torres de enfriamiento y enfriadoras puedan extraer calor lo suficientemente rápido como para mantener los tiempos de los ciclos.
Compresores de aire: Las operaciones de expulsión de alta velocidad y compuerta de válvula requieren líneas de aire estables y de alta presión.
Secadores de materiales: el mayor consumo de resina exige secadores desecantes más grandes para evitar defectos relacionados con la humedad.
Espacio libre para grúas: verifique que sus puentes grúa posean la clasificación de tonelaje y el espacio libre vertical para maniobrar con seguridad bases de moldes de acero masivas.
No todas las preformas comparten las mismas limitaciones dimensionales. Las aplicaciones de bebidas estándar se escalan fácilmente. Las preformas comunes de botellas de agua de 28 mm o 30 mm presentan paredes delgadas y pesos ligeros. A menudo puedes llevar estos diseños a 96 o 144 cavidades. Los tamaños compactos del cuello permiten a los ingenieros compactar las cavidades. Este diseño ajustado maximiza la superficie de acero en los platos de máquinas estándar.
Sin embargo, los diseños más pesados introducen graves limitaciones espaciales y térmicas. Considere un Molde de preforma de aceite comestible . Los contenedores de aceite comestible utilizan gramos pesados para soportar grandes volúmenes de líquido. Presentan paredes notablemente gruesas. Estas dimensiones exigen tiempos de enfriamiento prolongados para evitar la deformación durante la expulsión. También requieren dimensiones de paso mayores. El paso representa la distancia de centro a centro entre cavidades adyacentes. Un tono más grande naturalmente limita el conteo total factible que puedes organizar físicamente.
De manera similar, un El molde de preforma de botella de tarro de alta cavidad se enfrenta a estrictos límites geométricos. Las preformas de frascos de boca ancha requieren anillos de cuello significativamente más grandes. Las amplias distancias de centro a centro restringen el número total de cavidades que se ajustan a su máquina. Simplemente se queda sin espacio de acero disponible. Forzar demasiadas cavidades grandes en una base de molde estándar compromete la integridad estructural. Deja espacio inadecuado para canales de refrigeración robustos, lo que en última instancia sabotea la calidad del producto.
La ampliación introduce una complejidad no lineal. Un enorme El molde de preformas de PET desafía tanto a los equipos de control de calidad como de mantenimiento. El equilibrio con canal caliente representa el mayor obstáculo técnico. Lograr un equilibrio térmico y de flujo perfecto se vuelve exponencialmente más difícil más allá de las 48 cavidades. El flujo de polímero desequilibrado provoca graves defectos en la red. Corre el riesgo de variaciones de peso entre las cavidades interior y exterior. También puedes encontrar tomas cortas. Además, el flujo desequilibrado crea calor cortante localizado, lo que genera niveles peligrosos de acetaldehído (AA) en los envases de bebidas.
La eficacia del sistema de enfriamiento dicta directamente la calidad de la preforma. A medida que aumentas las cavidades, debes tejer un complejo recorrido de canales de agua a través de espacios de acero reducidos. Los canales mal encaminados provocan una refrigeración desigual en todo el diseño. El enfriamiento desigual eleva el riesgo de cristalinidad de la preforma. Este defecto se manifiesta como una neblina lechosa inaceptable en la botella final. Un flujo turbulento adecuado requiere alta presión de agua. Debe asegurarse de que las bombas de sus instalaciones puedan superar las enormes caídas de presión dentro de una herramienta compleja.
No subestime los gastos generales de mantenimiento. Duplicar sus cavidades duplica directamente sus piezas de desgaste. Debe mantener el doble de pasadores centrales, anillos de cuello y puntas de boquilla. Evalúe honestamente sus capacidades de mantenimiento interno. ¿Tiene técnicos capacitados disponibles? ¿Tiene stock de repuestos adecuados? Minimizar el tiempo de inactividad requiere un mantenimiento preventivo agresivo. Una sola cavidad dañada en una herramienta enorme puede cerrar toda su línea de producción si no cuenta con la capacidad de una válvula de cierre.
Evaluando lo último El recuento de cavidades del molde de preforma requiere comparar los retornos inmediatos y los riesgos de tiempo de inactividad a largo plazo. Debe evaluar cuidadosamente la comparación de costos operativos. Modele una comparación entre la compra de un sistema de 72 cavidades y dos herramientas de 36 cavidades. Los sistemas duales requieren un mayor capital inicial y dos máquinas de moldeo por inyección. Sin embargo, ofrecen una valiosa redundancia integrada. Si un sistema requiere mantenimiento de emergencia, su producción continúa a la mitad de su capacidad. Una sola herramienta masiva maximiza el espacio pero detiene por completo la producción durante las reparaciones.
Los compradores inteligentes emplean estrictas estrategias de mitigación de riesgos. Nunca maximice la capacidad de su máquina existente. Recomendamos encarecidamente dejar un margen de seguridad del 10 al 15 % en la presión de inyección y la fuerza de sujeción. Hacer funcionar la maquinaria al 100% de su capacidad acelera el desgaste de los sellos hidráulicos y las barras de unión. Un margen de seguridad absorbe las variaciones naturales de viscosidad en materiales de PET reciclado (rPET). También garantiza un bloqueo estable de la abrazadera, evitando defectos de rebaba.
Los equipos de adquisiciones deben seguir acciones claras a seguir antes de emitir órdenes de compra. Proteja su inversión ejecutando estos protocolos específicos para compradores:
Solicite diseños de moldes detallados a sus fabricantes. Insista en una garantía de tiempo de ciclo por escrito basada en su grado de resina específico.
Requerir una aprobación formal de compatibilidad. Asegúrese de que tanto el fabricante del molde como el OEM de la máquina de moldeo por inyección aprueben la integración.
Auditar la red de soporte postventa del proveedor. Verifique sus plazos de entrega para el reemplazo de pasadores centrales y boquillas de canal caliente.
Evaluar los caudales del canal de enfriamiento. Informes de simulación de demanda que demuestran que el flujo de agua turbulento llega a todas las cavidades.
Matriz de seguridad de adaptación de capacidad
Especificaciones de la máquina |
Especificaciones de herramienta requerida |
Margen de seguridad recomendado |
|---|---|---|
Fuerza de sujeción máxima |
Fuerza total del área proyectada |
Mantener 15% de buffer |
Peso máximo del disparo (PET) |
Resina total + peso del bebedero |
Mantener 20% de buffer |
Distancia entre barras de unión |
Ancho/alto de la base del molde |
Espacio libre mínimo de 50 mm |
La configuración óptima de las herramientas representa un equilibrio cuidadoso. Debe sopesar los objetivos de producción agresivos con las restricciones de ingeniería conservadoras. No permita que las hojas de cálculo teóricas dicten la realidad de la fábrica. Dar prioridad a la confiabilidad de las herramientas, la eficiencia de la refrigeración y la estricta compatibilidad de las máquinas siempre produce mejores resultados. Este enfoque práctico genera un retorno de la inversión más rápido que simplemente comprar la herramienta más grande disponible en el mercado.
Alinee su capacidad cuidadosamente con los volúmenes de pedidos y las capacidades de mantenimiento reales. Evalúe las limitaciones espaciales con antelación, especialmente para aplicaciones especializadas de paredes gruesas o boca ancha. Recomendamos encarecidamente consultar a un ingeniero de herramientas con experiencia antes de finalizar sus especificaciones. Solicite un análisis personalizado de coincidencia de salida con máquina para validar sus modelos matemáticos. Tomar decisiones informadas y basadas en datos protege su capital y garantiza décadas de fabricación rentable.
R: La compra de dos moldes de 24 cavidades ofrece una valiosa redundancia de producción. Si una herramienta requiere mantenimiento, su línea continúa funcionando a la mitad de su capacidad. Sin embargo, los moldes duales requieren mayores costos iniciales de herramientas y dos máquinas de moldeo por inyección. Una sola herramienta de 48 cavidades maximiza la producción por pie cuadrado pero detiene toda la producción durante las reparaciones. Elija según el espacio de sus instalaciones y la tolerancia al riesgo.
R: Las paredes gruesas de la preforma exigen tiempos de enfriamiento prolongados dentro de la herramienta. También requieren mayores presiones de inyección y más capacidad de plastificación del cilindro de la máquina. Estos factores ralentizan los tiempos de ciclo. Los intensos requisitos de enfriamiento limitan la densidad de las cavidades que se pueden empaquetar en la base de acero, lo que restringe efectivamente el número máximo.
R: Sí, puede ejecutar físicamente un molde más pequeño en una máquina más grande. Sin embargo, advertimos fuertemente contra esta práctica. Crea una utilización de la máquina altamente ineficiente. El cilindro de gran tamaño puede degradar la resina de PET debido a tiempos de residencia prolongados. También genera costos energéticos excesivos y derrochadores por pieza producida.
R: Los estándares de la industria generalmente siguen incrementos pares específicos basados en diseños de canal caliente equilibrados. Las configuraciones más comunes incluyen 16, 24, 32, 48, 72, 96, 128 y 144 cavidades. Estos diseños simétricos garantizan distancias de flujo iguales desde el bebedero central hasta cada cavidad individual, manteniendo una calidad constante de las piezas.