Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-08-12 Origine : Site
Les décisions en matière de dépenses en capital façonnent souvent les usines pendant des décennies. Le choix de la bonne configuration d'outillage détermine les dépenses opérationnelles quotidiennes, les temps de cycle réalisables et l'efficacité globale de l'équipement (OEE). De nombreux directeurs d’usine tombent dans le piège d’un mythe courant dans l’industrie. Ils supposent que l’ajout de plus de cavités crée automatiquement une rentabilité plus élevée. Cette hypothèse se retourne souvent contre vous dans l’atelier de production. La sur-spécification de vos outils gaspille un capital précieux et crée de graves inadéquations entre les machines. À l’inverse, une sous-spécification crée des goulots d’étranglement immédiats sur vos lignes de production.
Nous avons conçu ce guide pour fournir un cadre d'évaluation concret et soutenu par l'ingénierie. Les responsables des achats et les directeurs d’usine ont besoin de directives pratiques. Vous devez faire correspondre les configurations des cavités aux réalités réelles de la production. Vous apprendrez à calculer les besoins en volume précis. Nous vous montrerons comment vérifier la compatibilité des machines et gérer les contraintes de refroidissement complexes. À la fin de cette analyse, vous pouvez déterminer en toute confiance la configuration optimale pour votre atelier de fabrication spécifique.
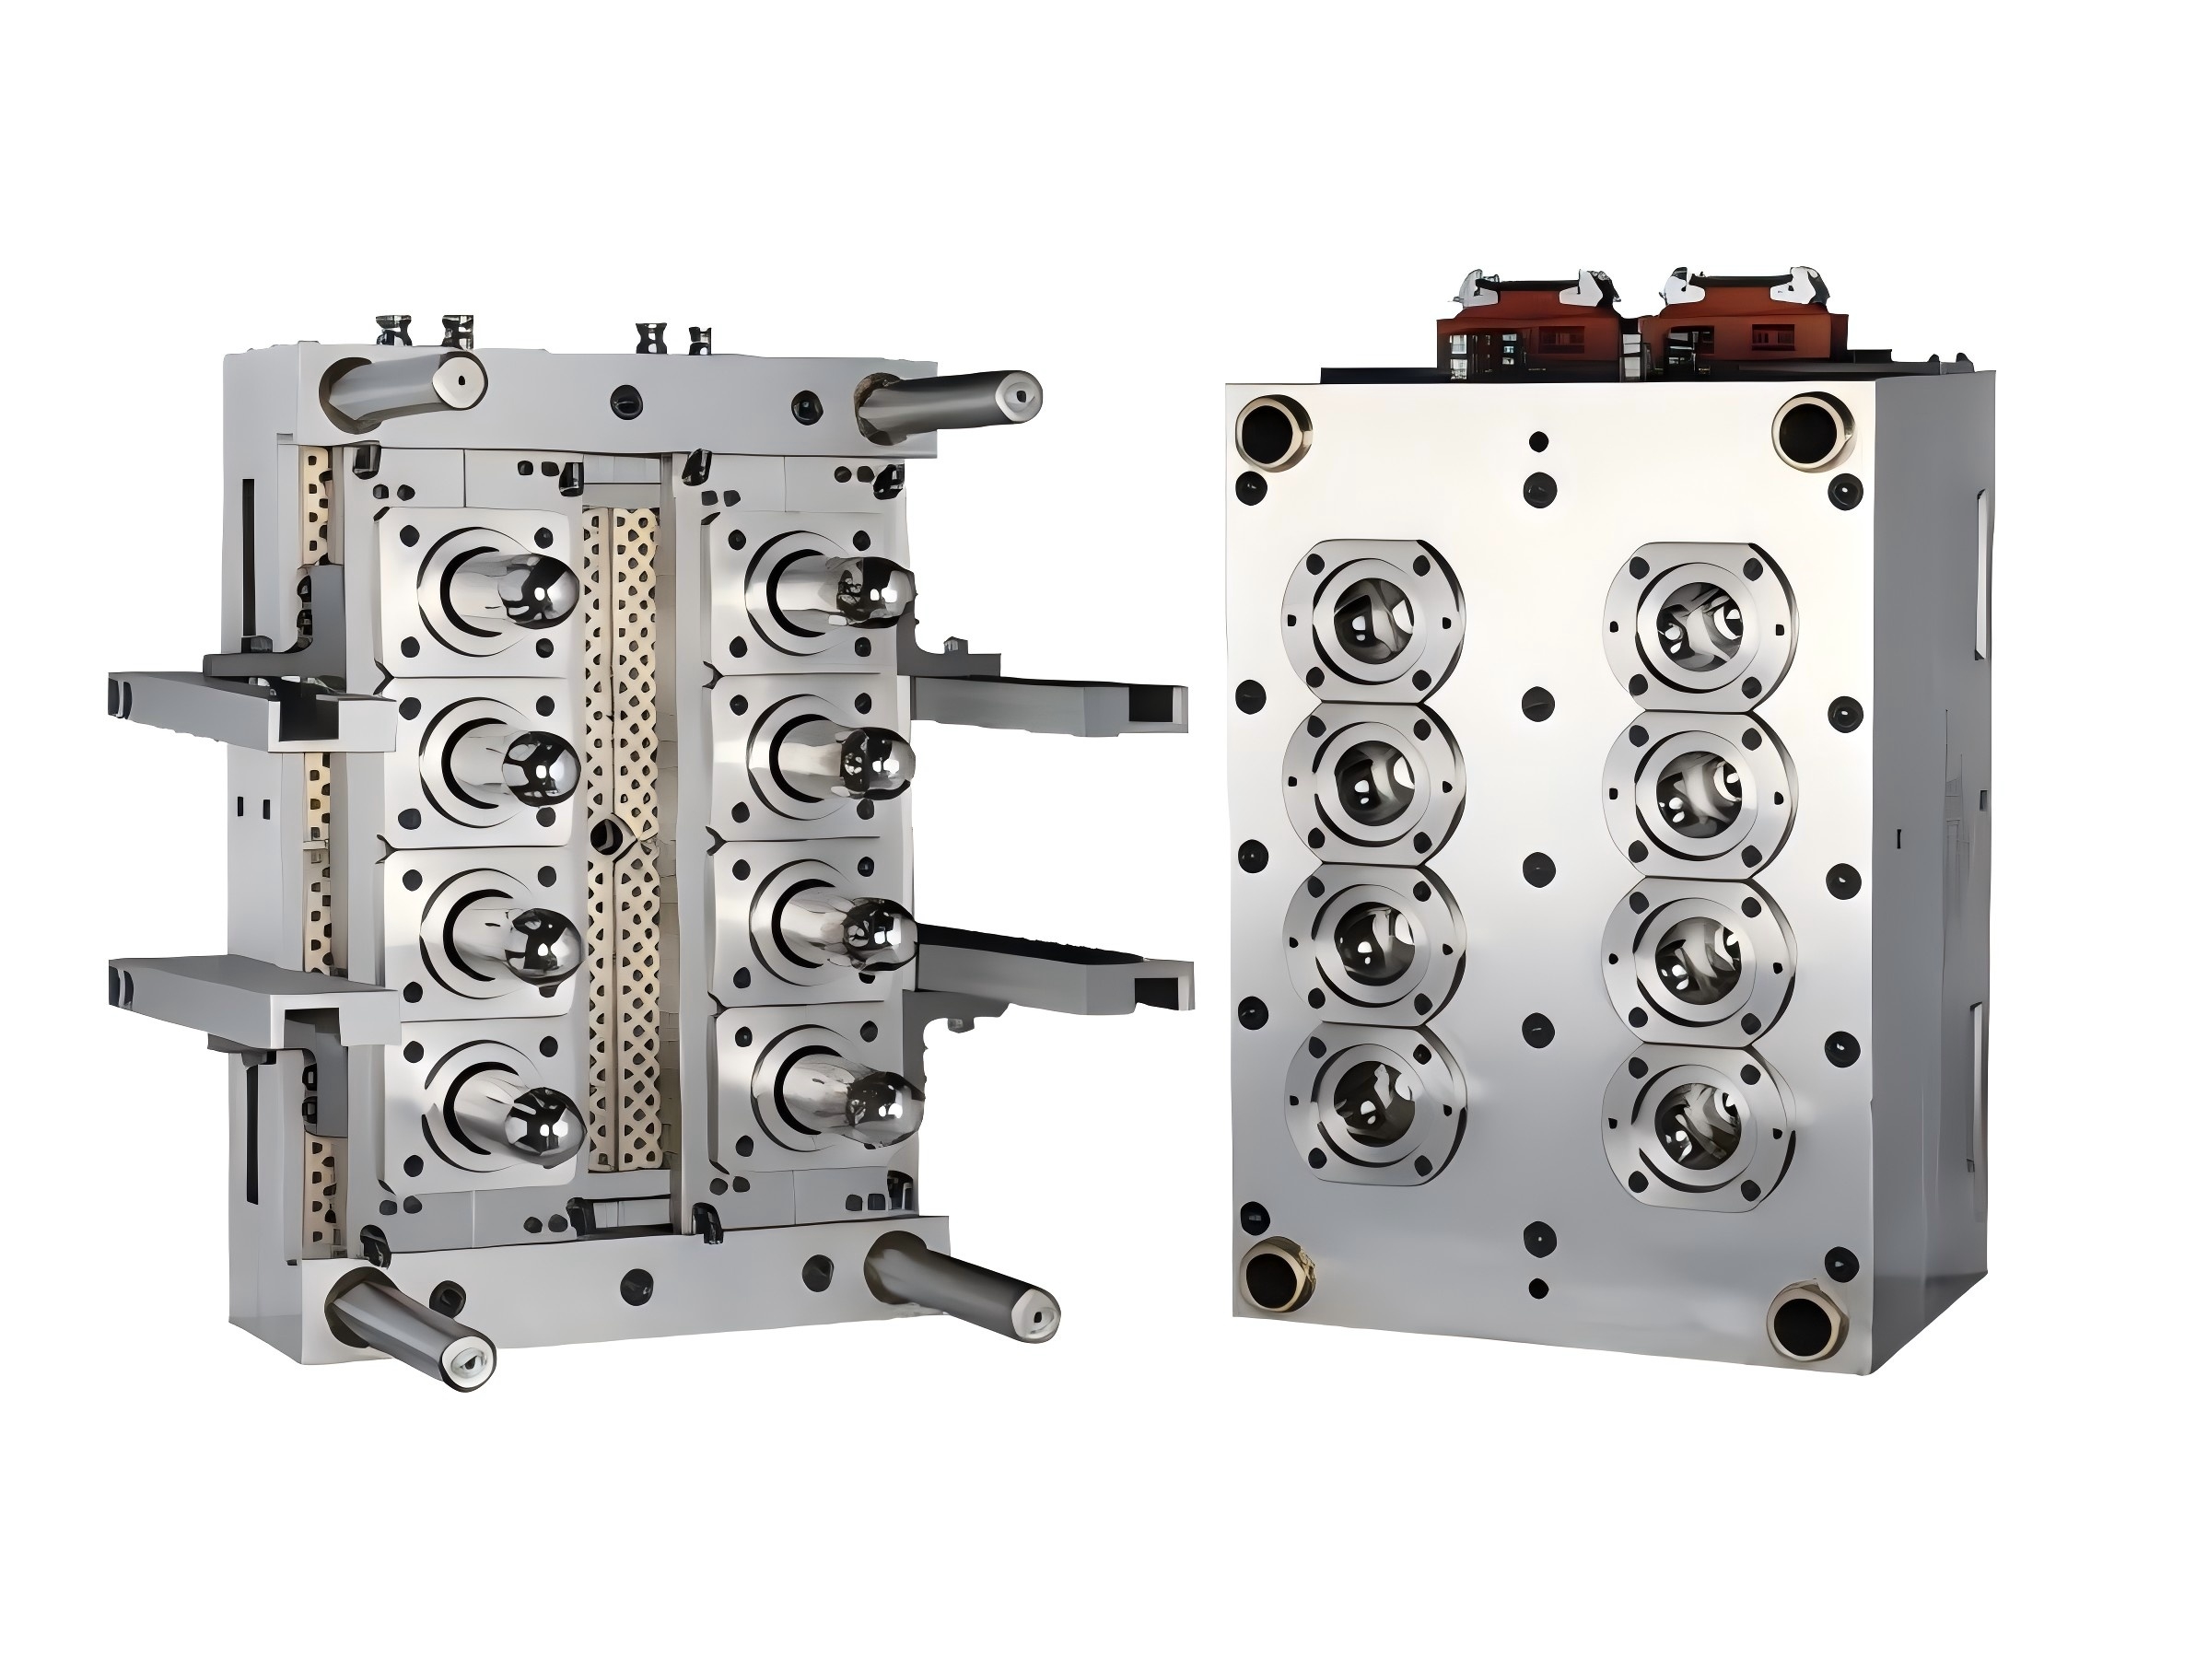
Votre nombre idéal d’empreintes de moule de préforme PET doit s’aligner mathématiquement sur vos objectifs de volume de production annuel et sur les temps de cycle autorisés.
La sélection d'un moule à cavité élevée nécessite une vérification rigoureuse des spécifications de la machine de moulage par injection existante, notamment la force de serrage, le poids de la grenaille et l'espacement des barres de liaison.
La complexité du moule augmente de manière non linéaire avec le nombre de cavités ; évaluer les ressources de maintenance à long terme et les exigences du système de refroidissement avant de passer à l’échelle.
Des applications spécifiques, comme un moule de préforme d'huile comestible ou un moule de préforme de bouteille de pot à cavité élevée, nécessitent des considérations uniques d'équilibrage du pas et des canaux qui dictent les limites de la cavité.
Pour atteindre des objectifs de production agressifs, vous devez d’abord calculer les besoins exacts en volume. Choisir le bon Le nombre de cavités de moule de préforme PET nécessite des calculs rigoureux. Nous ne pouvons pas nous fier à des conjectures ou à des moyennes génériques de l’industrie. Les planificateurs de production doivent faire correspondre la demande annuelle de bouteilles directement à leurs besoins en outils. Vous devez utiliser une formule standard volume-cavité. Calculez vos besoins minimum en divisant votre demande annuelle par le total de vos heures de production, ajustées en fonction des temps de cycle.
La formule standard ressemble à ceci : Demande annuelle / [Jours ouvrés × Equipes × Heures × (3 600 / Temps de cycle)]. Ce calcul révèle la base théorique. Cependant, les calculs théoriques survivent rarement au contact de la réalité. Le temps de cycle fluctue considérablement en fonction de l'épaisseur de la paroi de la préforme et du poids total en grammes. Les préformes lourdes nécessitent un refroidissement prolongé à l’intérieur de l’outil. Ils exigent également plus de temps de récupération de la part de la machine de moulage par injection. Vous devez prendre en compte ces retards dans vos calculs de base.
Considérez les réalités de la gestion thermique. Un moule massif à 72 empreintes peut fonctionner lentement en raison d'une mauvaise efficacité du canal de refroidissement. Dans de nombreux cas, un moule à 48 empreintes hautement optimisé permet d'obtenir un rendement quotidien plus élevé. Les cycles rapides et stables battent souvent les cycles lents et à cavité élevée. L'évolutivité doit être équilibrée par rapport aux taux d'utilisation réels. Vous perdez de l’argent en utilisant un moule massif à 50 % de sa capacité. Nous recommandons de dimensionner l'outillage pour un OEE soutenu de 80 à 85 %. Concentrez-vous sur une production fiable et continue plutôt que sur la poursuite des maximums théoriques.
Tableau de corrélation entre le temps de cycle et la sortie
Configuration de la cavité |
Temps de cycle (secondes) |
Production horaire (unités) |
Impact OEE estimé |
|---|---|---|---|
32 cavités |
12.0 |
9 600 |
Haute stabilité (90 %+) |
48 cavités |
14.5 |
11 917 |
Équilibre optimal (85 %+) |
72 cavités |
18.0 |
14 400 |
Refroidissement limité (75 %+) |
Avant de finaliser tout achat, les directeurs d'usine doivent vérifier leur matériel existant. Un moule de grande capacité n’offre aucune valeur s’il dépasse les capacités de votre machine. Le tonnage et le poids abattu constituent vos principales contraintes. Vous devez faire correspondre le nombre de cavités à la force de serrage de votre machine de moulage par injection. Les ingénieurs calculent le tonnage requis en fonction de la surface projetée de toutes les cavités combinées. De plus, le cylindre de la machine doit gérer la capacité de plastification maximale. Le dépassement de cette capacité entraîne un remplissage incomplet ou une grave dégradation de la résine.
Les besoins en espace physique font souvent dérailler les projets de mise à niveau. Votre outillage doit s’adapter physiquement à l’enveloppe de la machine. Vous devez vérifier deux dimensions critiques avant de continuer. Tout d’abord, mesurez l’espacement des barres de liaison. La base du moule doit glisser doucement entre les tirants de la machine lors de l'installation. Deuxièmement, calculez la lumière du jour et la course d'ouverture. Vous avez besoin d'un espace suffisant pour les bras du robot ou les mécanismes d'éjection à chute libre. Les préformes plus longues nécessitent des courses d'ouverture beaucoup plus grandes pour être éjectées proprement sans rayer.
Les limites des infrastructures des installations constituent un autre obstacle courant. La mise à l’échelle nécessite un équipement auxiliaire très robuste. Vous ne pouvez pas simplement attacher un outil massif à un refroidisseur sous-dimensionné. Des rendements plus élevés génèrent des charges thermiques massives.
Capacité du refroidisseur : assurez-vous que vos tours de refroidissement et vos refroidisseurs peuvent extraire la chaleur suffisamment rapidement pour maintenir les temps de cycle.
Compresseurs d'air : les opérations d'éjection à grande vitesse et d'obturation de soupape nécessitent des conduites d'air stables à haute pression.
Sécheurs de matériaux : la consommation accrue de résine nécessite des sécheurs par adsorption plus grands pour éviter les défauts liés à l'humidité.
Dégagement des grues : vérifiez que vos ponts roulants possèdent le tonnage nominal et le dégagement vertical nécessaires pour manœuvrer en toute sécurité des bases de moules en acier massives.
Toutes les préformes ne partagent pas les mêmes contraintes dimensionnelles. Les applications de boissons standard évoluent facilement. Les préformes courantes de bouteilles d'eau de 28 mm ou 30 mm présentent des parois minces et un poids léger en grammes. Vous pouvez souvent pousser ces conceptions vers 96 ou 144 cavités. Les tailles compactes du col permettent aux ingénieurs de bien emballer les cavités. Cette disposition étroite maximise la surface en acier sur les plateaux de machines standard.
Cependant, les conceptions plus lourdes introduisent de graves limitations spatiales et thermiques. Considérez un moule de préforme d'huile comestible . Les contenants d’huile comestible utilisent des poids en grammes lourds pour supporter de gros volumes de liquide. Ils présentent des murs particulièrement épais. Ces dimensions nécessitent des temps de refroidissement prolongés pour éviter toute déformation lors de l'éjection. Ils nécessitent également des dimensions de pas plus grandes. Le pas représente la distance centre à centre entre les cavités adjacentes. Un emplacement plus grand limite naturellement le nombre total réalisable que vous pouvez physiquement organiser.
De même, un Le moule de préforme de bouteille de pot à haute cavité est confronté à des limites géométriques strictes. Les préformes de pots à large ouverture nécessitent des anneaux de col nettement plus grands. Les grandes distances centre à centre limitent le nombre total de cavités adaptées à votre machine. Vous manquez tout simplement d’espace en acier disponible. Forcer un trop grand nombre de grandes cavités dans un support de moule standard compromet l'intégrité structurelle. Cela laisse peu de place à des canaux de refroidissement robustes, ce qui finit par saboter la qualité du produit.
La mise à l’échelle introduit une complexité non linéaire. Un massif Le moule de préforme PET met au défi à la fois les équipes de contrôle qualité et de maintenance. L’équilibrage des canaux chauds représente l’obstacle technique le plus important. Atteindre un équilibre thermique et de débit parfait devient exponentiellement plus difficile au-delà de 48 cavités. Un flux de polymère déséquilibré provoque de graves défauts à travers la grille. Vous risquez des variations de poids entre les cavités intérieure et extérieure. Vous pouvez également rencontrer des plans courts. De plus, un flux déséquilibré crée une chaleur de cisaillement localisée, qui génère des niveaux dangereux d'acétaldéhyde (AA) dans les récipients à boissons.
L'efficacité du système de refroidissement dicte directement la qualité des préformes. Au fur et à mesure que vous augmentez les cavités, vous devez tisser un routage complexe de canaux d’eau à travers des espaces en acier restreints. Des canaux mal acheminés entraînent un refroidissement inégal sur l’ensemble du réseau. Un refroidissement inégal augmente le risque de cristallinité des préformes. Ce défaut se manifeste par un voile laiteux inacceptable sur la bouteille finale. Un écoulement turbulent approprié nécessite une pression d’eau élevée. Vous devez vous assurer que les pompes de votre installation peuvent surmonter les chutes de pression massives à l’intérieur d’un outil complexe.
Ne sous-estimez pas les frais de maintenance. Doubler vos cavités double directement vos pièces d’usure. Vous devez conserver deux fois plus de broches centrales, d'anneaux de col et de pointes de buse. Évaluez honnêtement vos capacités de maintenance interne. Avez-vous des techniciens qualifiés disponibles? Avez-vous en stock des pièces de rechange adéquates ? La réduction des temps d’arrêt nécessite une maintenance préventive agressive. Une seule cavité endommagée dans un outil massif peut arrêter toute votre chaîne de production si vous ne disposez pas de capacités de vanne d'arrêt.
Évaluer l'ultime Le décompte des cavités des moules de préformes nécessite de comparer les rendements immédiats et les risques d'arrêt à long terme. Vous devez évaluer soigneusement la comparaison des coûts opérationnels. Modélisez une comparaison entre l’achat d’un système à 72 empreintes et celui de deux outils à 36 empreintes. Les systèmes doubles nécessitent un capital initial plus élevé et deux machines de moulage par injection. Cependant, ils offrent une redondance intégrée inestimable. Si un système nécessite une maintenance d’urgence, votre production continue à moitié de sa capacité. Un seul outil massif maximise l'espace au sol mais arrête complètement la production pendant les réparations.
Les acheteurs intelligents emploient des stratégies strictes d’atténuation des risques. Ne maximisez jamais la capacité de votre machine existante. Nous recommandons fortement de laisser une marge de sécurité de 10 à 15 % sur la pression d'injection et la force de serrage. Faire fonctionner les machines à 100 % de leur capacité accélère l’usure des joints hydrauliques et des tirants. Une marge de sécurité absorbe les variations naturelles de viscosité des matériaux PET recyclés (rPET). Il garantit également un verrouillage stable de la pince, évitant ainsi les défauts de flash.
Les équipes d’approvisionnement doivent suivre les étapes suivantes claires avant d’émettre des bons de commande. Protégez votre investissement en exécutant ces protocoles d'acheteur spécifiques :
Demandez des schémas de moules détaillés à vos fabricants. Exigez une garantie écrite sur le temps de cycle basée sur votre qualité de résine spécifique.
Exiger une approbation formelle de compatibilité. Assurez-vous que le fabricant de moules et le fabricant OEM de la machine de moulage par injection approuvent l’intégration.
Auditer le réseau de support après-vente du fournisseur. Vérifiez leurs délais de livraison pour les broches de remplacement et les buses à canaux chauds.
Évaluer les débits des canaux de refroidissement. Des rapports de simulation de la demande prouvent que le débit d’eau turbulent atteint chaque cavité.
Matrice de sécurité d’adaptation des capacités
Spécifications de la machine |
Spécification de l'outil requis |
Marge de sécurité recommandée |
|---|---|---|
Force de serrage maximale |
Force totale projetée dans la zone |
Maintenir un tampon de 15 % |
Poids maximum du tir (PET) |
Poids total de la résine + carotte |
Maintenir un tampon de 20 % |
Distance entre les barres de liaison |
Largeur/hauteur de la base du moule |
Dégagement minimum de 50 mm |
La configuration optimale des outils représente un équilibre minutieux. Vous devez mettre en balance des objectifs de production agressifs et des contraintes d'ingénierie conservatrices. Ne laissez pas les feuilles de calcul théoriques dicter les réalités de l’usine. Donner la priorité à la fiabilité des outils, à l’efficacité du refroidissement et à une compatibilité stricte des machines donne toujours de meilleurs résultats. Cette approche pratique génère un retour sur investissement plus rapide que le simple achat du plus grand outil disponible sur le marché.
Alignez soigneusement votre capacité avec les volumes de commandes réels et les capacités de maintenance. Évaluez les contraintes spatiales dès le début, en particulier pour les applications spécialisées à parois épaisses ou à large ouverture. Nous vous recommandons fortement de consulter un ingénieur en outillage expérimenté avant de finaliser vos spécifications. Demandez une analyse personnalisée de correspondance sortie-machine pour valider vos modèles mathématiques. Prendre des décisions éclairées et fondées sur des données protège votre capital et garantit des décennies de fabrication rentable.
R : L’achat de deux moules à 24 empreintes offre une précieuse redondance de production. Si un outil nécessite une maintenance, votre ligne continue de fonctionner à moitié de sa capacité. Cependant, les moules doubles nécessitent des coûts d’outillage initiaux plus élevés et deux machines de moulage par injection. Un seul outil à 48 cavités maximise le rendement par pied carré mais arrête toute production pendant les réparations. Choisissez en fonction de l'espace de votre installation et de votre tolérance au risque.
R : Les parois épaisses des préformes nécessitent des temps de refroidissement prolongés à l’intérieur de l’outil. Ils nécessitent également des pressions d’injection plus élevées et une plus grande capacité de plastification de la part du cylindre de la machine. Ces facteurs ralentissent les temps de cycle. Les exigences de refroidissement intenses limitent la densité des cavités dans la base en acier, limitant ainsi le nombre maximum.
R : Oui, vous pouvez physiquement exécuter un moule plus petit sur une machine plus grande. Cependant, nous mettons fortement en garde contre cette pratique. Cela crée une utilisation des machines très inefficace. Le corps surdimensionné peut dégrader la résine PET en raison de temps de séjour prolongés. Cela génère également des coûts énergétiques excessifs et inutiles par pièce produite.
R : Les normes industrielles suivent généralement des incréments pairs spécifiques basés sur une disposition équilibrée des canaux chauds. Les configurations les plus courantes incluent 16, 24, 32, 48, 72, 96, 128 et 144 cavités. Ces dispositions symétriques garantissent des distances d'écoulement égales entre la carotte centrale et chaque cavité individuelle, maintenant ainsi une qualité constante des pièces.