Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-07-06 Origine : Site
Le moulage par injection de PET en grand volume exige des taux de défauts proches de zéro. Les fabricants luttent constamment pour réduire les temps de cycle. Réaliser les deux simultanément reste un défi de production considérable pour les installations de conditionnement modernes. Les systèmes de portails thermiques ou ouverts traditionnels échouent souvent ici. Ils dépendent fortement des cycles de température. Cela les rend très sujets au filage, à la cristallinité des portes et aux incohérences de poids d’une cavité à l’autre. Ces défauts microscopiques finissent par compromettre les rendements du soufflage. Ils drainent l’efficacité opérationnelle et augmentent les taux de rebut.
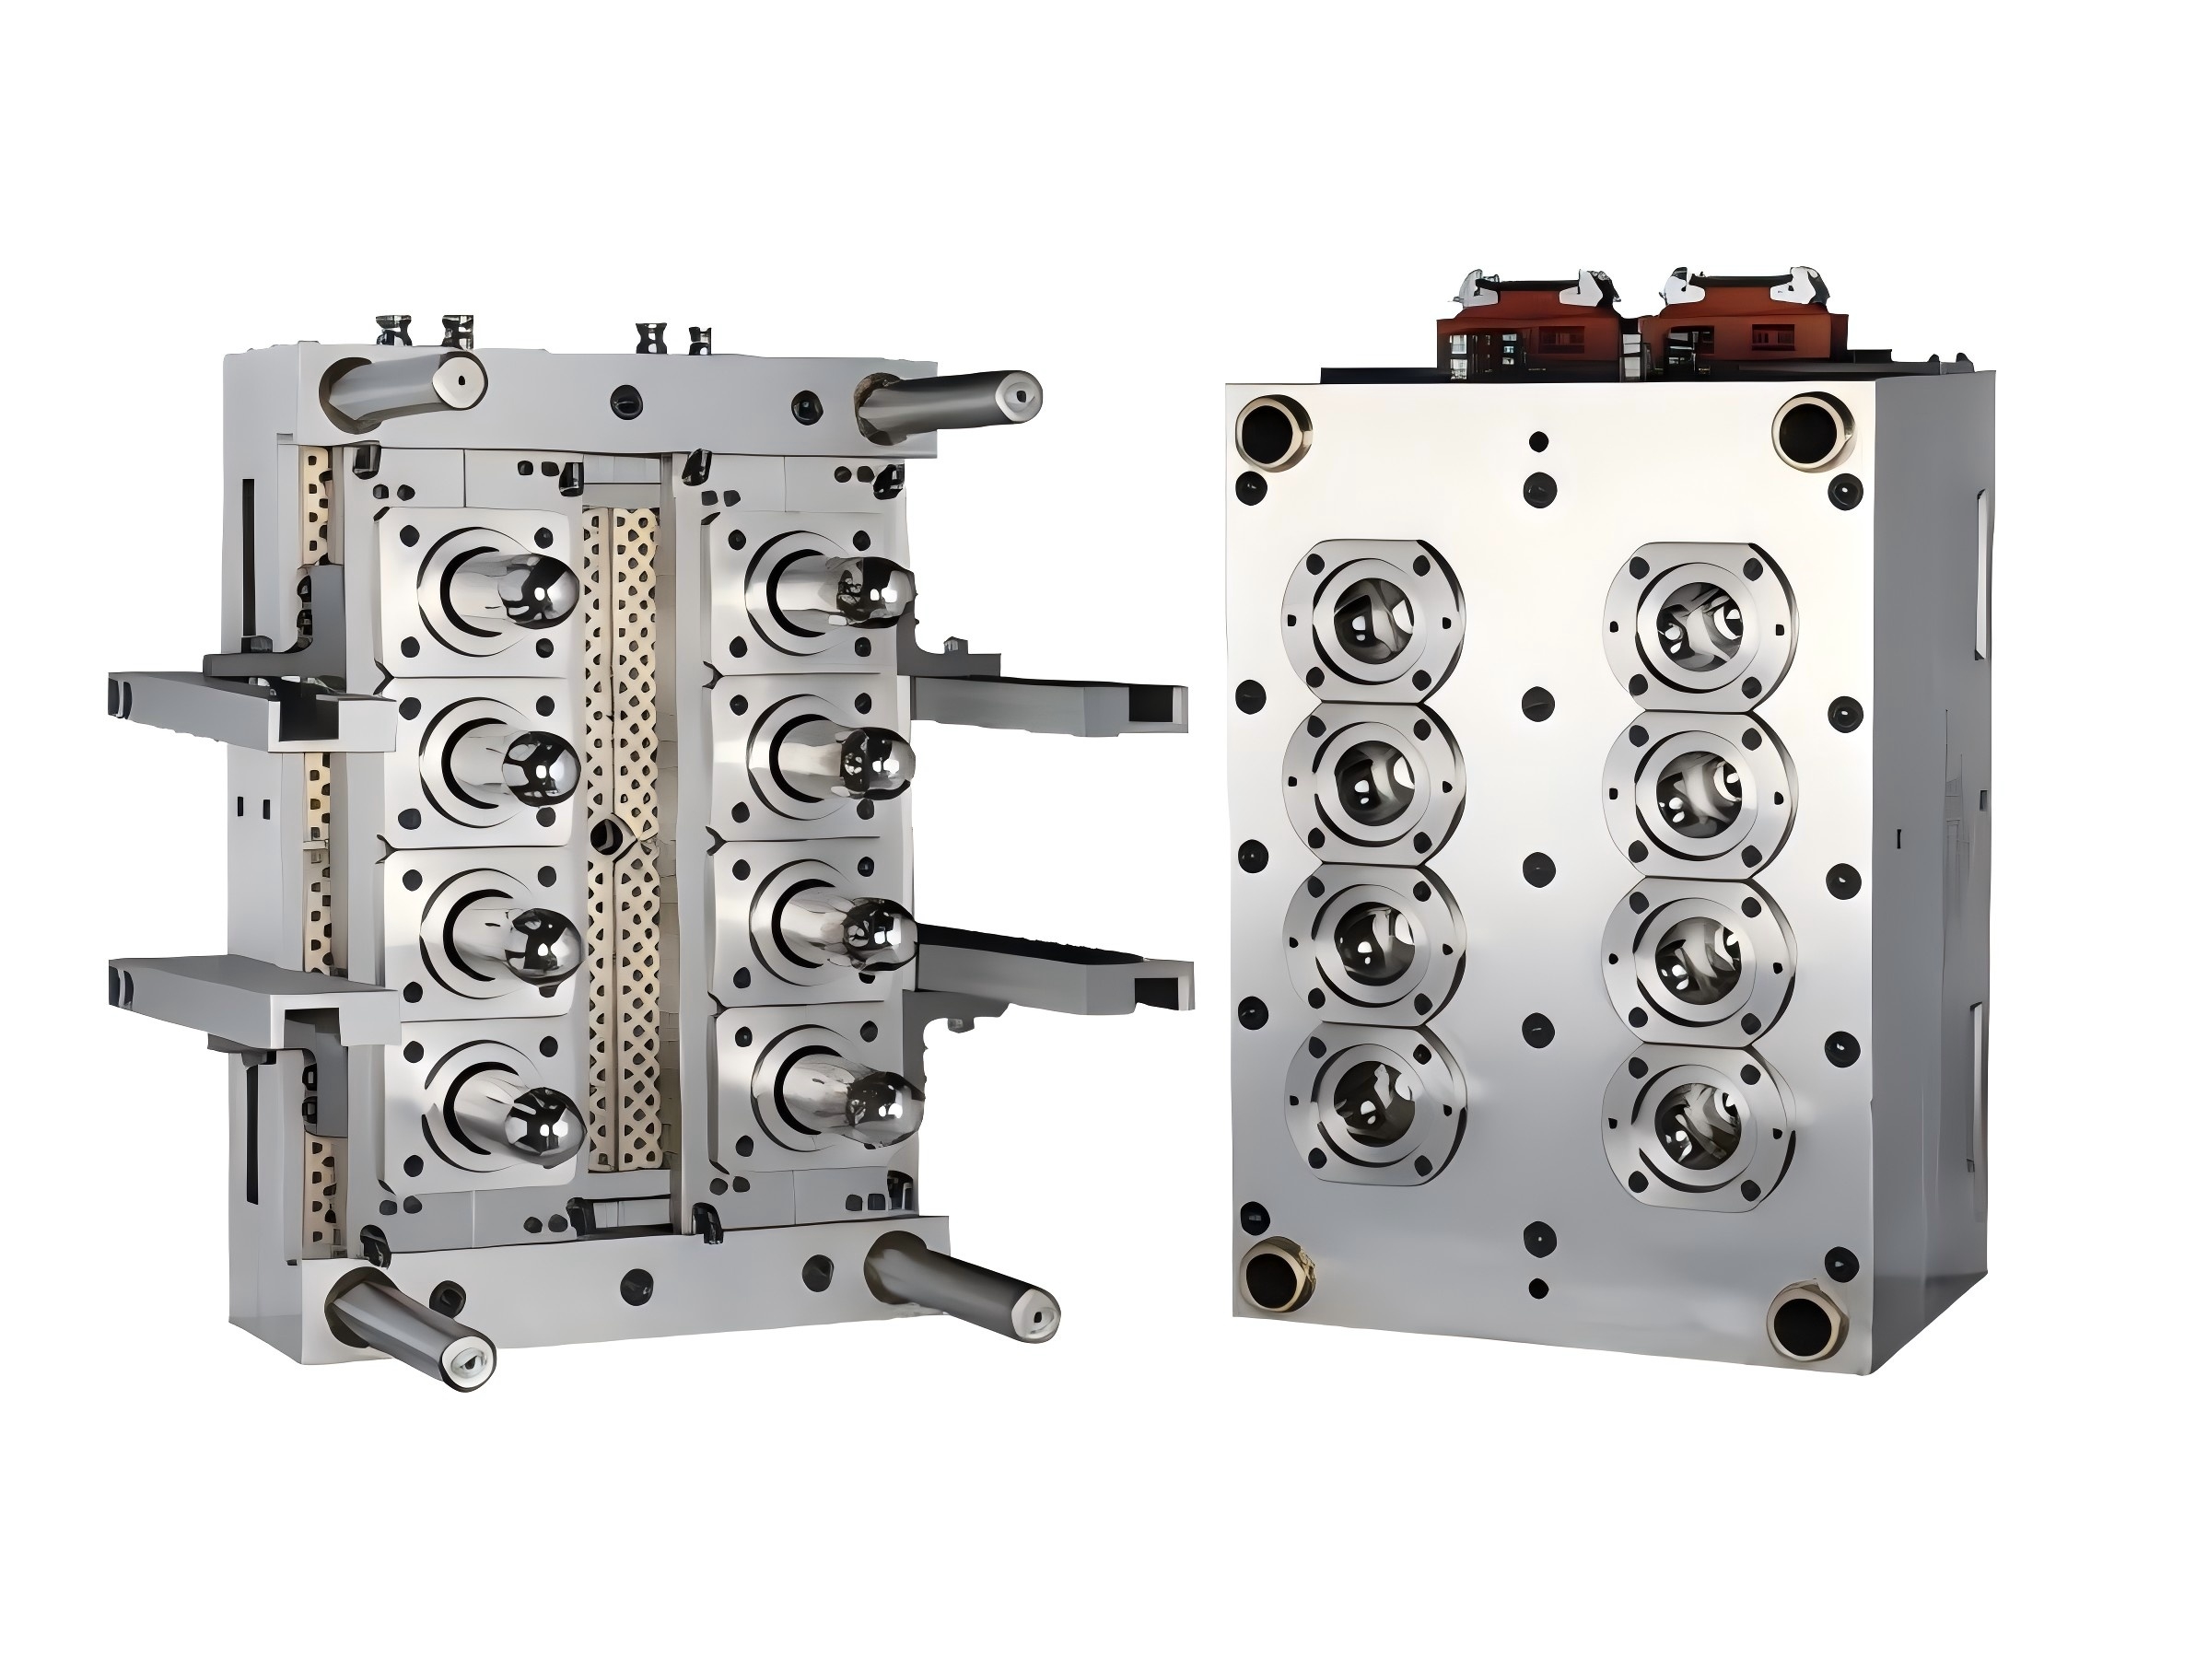
Heureusement, la précision mécanique offre une solution éprouvée et hautement fiable. Nous examinerons en profondeur comment la mise à niveau vers un Le moule de préforme de vanne transforme directement la qualité du produit. Vous apprendrez exactement pourquoi cette technologie garantit une stabilité à long terme. Il offre un avantage inégalé aux fabricants d’emballages compétitifs du monde entier.
Les portes thermiques dépendent entièrement d’un contrôle précis de la température. Ils tentent de congeler le plastique exactement à la porte. Cette méthode échoue fréquemment dans les environnements à grande vitesse. Les opérateurs luttent souvent contre le cordage et la bave du portail. De minuscules cordes de plastique collent à la base de la préforme. Ils créent des micro-défauts ou des micro-trous. De tels défauts compromettent facilement la phase finale de soufflage. Les fonds défectueux éclatent souvent sous des pressions de soufflage élevées. Cela provoque des blocages catastrophiques de la machine lors de la phase de soufflage.
Les portes ouvertes limitent également considérablement le flux de matière plastique fondue. Cette restriction physique augmente fortement la contrainte de cisaillement lors de l'injection. Une contrainte excessive risque gravement de dégrader le matériau PET. Lorsque le PET se dégrade, la génération d’acétaldéhyde (AA) augmente immédiatement. Les niveaux AA restent absolument critiques pour les emballages d’eau et de boissons. Même des pics AA mineurs ruinent le profil gustatif prévu du liquide. Les consommateurs rejettent les bouteilles d’eau au goût de plastique. De plus, les contraintes de cisaillement provoquent des défauts esthétiques visibles. Les préformes développent souvent un flou laiteux au lieu d'une clarté cristalline. Les marques exigent une transparence parfaite sur les produits premium.
Un déclenchement incohérent crée des variations de poids massives d’une cavité à l’autre. Les microgrammes de PET en excès peuvent sembler complètement insignifiants au premier abord. Cependant, comparez cela à des millions de cycles d’injection annuels. Des variations mineures se traduisent par des déchets de résine brute au niveau macro. Les fabricants saignent leur capital à travers des pertes matérielles invisibles. Vous ne pouvez tout simplement pas optimiser les vitesses de production dans ces conditions volatiles. Des systèmes mécaniques fiables éliminent ces vulnérabilités physiques.
Comprendre comment un Le fonctionnement de la vanne du moule de préforme PET révèle sa vraie valeur. Les systèmes traditionnels tentent de geler thermiquement le portail. Le déclenchement des vannes utilise une action mécanique absolue. Une tige de vanne en acier spécialisée ferme physiquement l'orifice de la vanne. Cela crée un point d'injection propre et complètement affleurant à la base de la préforme. Vous ne comptez plus sur des cycles thermiques intrinsèquement fluctuants. La course mécanique garantit à chaque fois une étanchéité parfaitement affleurante.
Cette approche mécanique optimise considérablement la dynamique de l’écoulement de la matière fondue. Les obturateurs à vanne utilisent des orifices sensiblement plus larges que les pointes thermiques standard. Une ouverture plus large réduit naturellement la pression d'injection requise. Vous constatez une chute de pression considérablement réduite dans l’ensemble du système de canaux chauds. La répartition douce de la pression assure un remplissage parfaitement uniforme de la cavité. Chaque préforme individuelle se remplit exactement au même rythme.
L’intégration robuste du système de refroidissement rend ce processus rapide possible. Des circuits de refroidissement de grille avancés entourent le point d’injection critique. Ces circuits spécialisés extraient rapidement la chaleur immédiatement après la fermeture de la broche. Une congélation rapide empêche la formation de cristallinités de grille gênantes. Le plastique se solidifie proprement sans former de structures blanches cassantes et opaques.
Nous lions ces mécanismes avancés directement à des résultats de qualité vérifiables. Les opérateurs mesurent systématiquement ces améliorations grâce à des mesures de contrôle qualité strictes :
La production à grande échelle introduit une immense complexité technique dans l’usine. La gestion d'une configuration de 48, 72, 96 ou 144 cavités nécessite une précision absolue. Un robuste Le moule de préforme PET multi-empreintes doit fournir des résultats identiques sur chaque canal.
Les ingénieurs y parviennent grâce à un équilibrage thermique et rhéologique strict. Les canaux chauds à obturateur de vanne présentent des conceptions de collecteurs parfaitement symétriques. Le plastique fondu parcourt exactement la même distance géométrique jusqu’à chaque cavité. Il subit exactement le même temps de séjour à l’intérieur du canal chaud. La masse fondue maintient également une température parfaitement uniforme tout au long de son parcours. Cet équilibre complexe empêche la dégradation prématurée de la résine dans les cavités externes.
Le choix du bon système d’actionnement reste extrêmement critique pour le succès à long terme. Les acheteurs évaluent généralement les broches pneumatiques, hydrauliques ou servocommandées pour leurs opérations.
| Type d'actionnement | Principaux avantages | Meilleurs scénarios d'application |
|---|---|---|
| Pneumatique | Fonctionnement propre, maintenance opérationnelle facile, haute fiabilité. | Production de boissons standard et de préformes d’eau en grand volume. |
| Hydraulique | Force mécanique élevée, mouvement fluide, durabilité extrême. | Applications de moulage de PET à parois épaisses ou très visqueuses. |
| Servo-électrique | Précision absolue, profilage de vitesse de broche programmable. | Environnements de salle blanche avancés ou moules spécialisés complexes. |
L'ouverture et la fermeture simultanées définissent un système à canaux chauds très performant. Les variations temporelles entraînent des écarts immédiats de poids des préformes. Ce mouvement synchrone est profondément important lors de l'exploitation d'un moule de préforme de bouteille de pot à haute cavité . Les préformes de grands pots nécessitent un immense flux de matière lors de l’injection. Même un retard d’une fraction de seconde crée de dangereux déséquilibres structurels.
L’atténuation des risques favorise également l’adoption généralisée des vannes. Parfois, une seule cavité tombe en panne de manière inattendue lors d’une production massive. Les portes ouvertes traditionnelles vous obligent à arrêter toute la machine pour réparation. Les contrôleurs de vannes permettent une fermeture individuelle et ciblée de la cavité. Vous désactivez simplement la broche problématique via le panneau de configuration. La production se poursuit sans interruption pendant que vous planifiez une maintenance ciblée pour plus tard.
Les bouteilles d’eau standard ne représentent qu’une facette des emballages PET modernes. Les applications spécialisées imposent des exigences complètement différentes aux moules à injection. Les conteneurs à parois épaisses présentent des défis uniques en matière de refroidissement et d’emballage structurel.
Un Le moule de préforme d'huile comestible nécessite des profils en plastique beaucoup plus lourds et plus épais. Les parois épaisses refroidissent beaucoup plus lentement que les bouteilles de boisson fines. Le plastique rétrécit de manière agressive en refroidissant lentement à l’intérieur du moule. Le déclenchement des vannes offre des capacités de pression de maintien bien supérieures pour ces pièces lourdes. Le pivot mécanique permet à la machine de maintenir le portail ouvert plus longtemps. La presse à injection emballe davantage de matériau dans la cavité pendant la phase de refroidissement. Cet emballage prolongé et puissant évite les vilaines traces d'évier et les vides internes dangereux.
Les préformes à large ouverture et en pot bénéficient également grandement d'un déclenchement mécanique fiable. Les finitions à col large modifient radicalement la dynamique typique de l'écoulement de la matière fondue. Le volume considérable de plastique entrant pousse incroyablement fort contre la broche centrale. Un écoulement de plastique déséquilibré provoque facilement un déplacement important du noyau. Le déplacement du noyau entraîne directement une épaisseur de paroi inégale. L’activation des vannes contrôle magnifiquement ce flux massif. L'orifice plus large remplit la grande cavité de manière totalement symétrique.
L’utilisation du PET recyclé (rPET) continue de croître rapidement dans le monde. Les résines rPET spécialisées introduisent des viscosités violemment fluctuantes et des impuretés particulaires mineures. Les barrières thermiques se bouchent facilement lors du traitement de matériaux recyclés volatils. Ils luttent constamment pour maintenir des températures glaciales constantes. Les vannes à vanne gèrent beaucoup mieux ces variables difficiles. La goupille mécanique dégage avec force l’orifice à chaque coup. Il pousse les impuretés mineures à travers sans geler ni obstruer la pointe.
La transition vers un portail mécanique avancé nécessite une conscience opérationnelle très pratique. Ces systèmes spécialisés apportent des améliorations considérables de la qualité, mais ils nécessitent un entretien assidu.
Les exigences de maintenance diffèrent considérablement des configurations de base à portail ouvert. Les goupilles de vanne subissent un frottement physique intense au cours de millions de cycles d'actionnement rapides. Vous devez surveiller de près l’usure des broches lors des arrêts de maintenance de routine. Les bagues de guidage nécessitent également un remplacement périodique pour maintenir un alignement précis des broches. Des bagues usées finissent par permettre au PET fondu de s'écouler vers l'arrière dans les cylindres d'actionnement. Les fuites de matière fondue provoquent des temps d’arrêt catastrophiques de la machine et nécessitent un nettoyage extrêmement approfondi. Les opérateurs doivent maintenir des environnements opérationnels impeccablement propres à tout moment. La contamination aéroportée détruit rapidement les joints pneumatiques sensibles ou les conduites de fluide hydraulique.
Une vanne à obturateur fonctionne aussi bien que son matériel externe de support. L’optimisation des canaux chauds reste une nécessité absolue pour une qualité constante des pièces. Vous avez besoin d’un contrôleur de température très réactif pour éviter de nombreux points chauds. La conception du collecteur doit physiquement éliminer les coins morts où le plastique pourrait se dégrader. Une bonne répartition de la chaleur garantit un mouvement fluide des broches sans grippage à mi-course.
La sélection du bon partenaire de fabrication atténue les risques de mise en œuvre les plus graves. Vous devez appliquer des critères d’évaluation des fournisseurs strictement définis avant d’acheter un système.
Un équipement correctement entretenu fonctionne parfaitement pendant plusieurs années. Les équipements négligés tombent rapidement en panne, quelle que soit la qualité de fabrication initiale en usine.
La mise à niveau vers un système de vannes mécaniques représente un changement stratégique majeur. Cela déplace l’ensemble de vos opérations bien au-delà des changements d’outillage de base. Vous garantissez efficacement une cohérence de produit inégalée et une efficacité matérielle massive. L'élimination des vestiges de portes gênants augmente directement vos rendements finaux de moulage par soufflage.
Pour les configurations à grande cavité et les applications spécialisées à parois épaisses, cette technologie se transforme complètement. Il passe rapidement d’un luxe facultatif à une exigence de base absolue. Vous ne pouvez tout simplement pas atteindre les normes de qualité industrielles modernes en utilisant des méthodes de contrôle thermique obsolètes.
Prenez dès aujourd’hui des mesures proactives pour évaluer votre infrastructure de moulage par injection actuelle. Demandez un audit complet du moule à un expert en outillage hautement qualifié. Explorez une consultation sur les outils personnalisés pour analyser vos besoins exacts de production en usine. Protégez la qualité des produits de votre marque en adoptant pleinement le contrôle mécanique de précision.
R : La modernisation est techniquement possible mais souvent très peu pratique. Cela nécessite un usinage approfondi des plaques de moule existantes pour accueillir les cylindres d'actionnement, les broches de vanne et les circuits de refroidissement complexes. Les limitations structurelles des bases de moules plus anciennes empêchent souvent des modifications sûres. Nous recommandons généralement d’acheter un système spécialement conçu pour garantir un alignement et une intégrité structurelle appropriés.
R : La durée de vie des broches dépend entièrement du type de résine et des conditions de fonctionnement. Dans le cadre d'une production de boissons standard utilisant du PET vierge, les broches en acier de haute qualité durent généralement entre 3 et 5 millions de cycles. Le traitement du PET recyclé abrasif (rPET) accélère l’usure, réduisant potentiellement la durée de vie. Une inspection régulière des bagues de guidage prolonge considérablement la durée de vie des broches.
R : Oui, cela améliore considérablement l’efficacité globale du cycle. Les préformes d'huile comestible à parois épaisses nécessitent des temps de maintien prolongés pour éviter les traces d'évier. L'arrêt mécanique permet à la machine d'appliquer une pression de maintien maximale directement dans la cavité. De plus, les circuits avancés de refroidissement des portes gèlent le point d’injection beaucoup plus rapidement que les méthodes thermiques traditionnelles.
R : Les opérateurs comptent sur plusieurs contrôles immédiats juste à côté de la machine. L'inspection visuelle confirme l'absence totale de vestige de porte ou de cordage. L'analyse du poids des sections garantit une cohérence d'une cavité à l'autre jusqu'au milligramme. Enfin, les techniciens utilisent des tests au polariscope pour détecter les contraintes de cisaillement internes et mesurer les baisses de viscosité intrinsèque (IV) causées par la dégradation des matériaux.