Просмотры: 0 Автор: Редактор сайта Время публикации: 6 июля 2026 г. Происхождение: Сайт
Литье ПЭТ в больших объемах требует практически нулевого уровня дефектов. Производители постоянно борются за сокращение времени цикла. Достижение того и другого одновременно остается серьезной производственной задачей для современных упаковочных предприятий. Традиционные тепловые системы или системы с открытыми воротами здесь часто не справляются. Они в значительной степени зависят от температурных циклов. Это делает их очень склонными к образованию струн, кристалличности затвора и несоответствию веса каждой полости. Эти микроскопические дефекты в конечном итоге снижают производительность выдувного формования. Они снижают операционную эффективность и увеличивают процент брака.
К счастью, механическая точность предлагает проверенное и высоконадежное решение. Мы углубимся в то, как перейти на Пресс-форма для преформ клапанных затворов напрямую меняет качество продукции. Вы узнаете, почему эта технология обеспечивает долгосрочную стабильность. Это дает непревзойденное преимущество конкурентоспособным производителям упаковки по всему миру.
Тепловые ворота полностью зависят от точного контроля температуры. Пластик пытаются заморозить прямо у ворот. Этот метод часто не работает в высокоскоростных средах. Операторы часто сталкиваются с проблемой натяжения и пускания ворот. Крошечные пластиковые нити прилипают к основе преформы. Они создают микродефекты или отверстия. Такие дефекты легко ставят под угрозу заключительную фазу выдувного формования. Дефектное днище часто лопается под сильным давлением удара. Это приводит к катастрофическим застреваниям машины на этапе продувки.
Открытые ворота также значительно ограничивают поток расплава пластика. Это физическое ограничение сильно увеличивает напряжение сдвига во время инъекции. Чрезмерное напряжение серьезно рискует деградацией ПЭТ-материала. Когда ПЭТ разлагается, сразу же резко возрастает образование ацетальдегида (АА). Уровни АК остаются критически важными для упаковки воды и напитков. Даже незначительные скачки содержания AA портят предполагаемый вкусовой профиль жидкости. Потребители отвергают бутылки с водой, имеющие вкус пластика. Кроме того, напряжение сдвига вызывает видимые косметические дефекты. Преформы часто приобретают молочную мутность вместо кристальной прозрачности. Бренды требуют идеальной прозрачности для продуктов премиум-класса.
Непоследовательное литование приводит к значительным изменениям веса от полости к полости. Микрограммы лишнего ПЭТ на первый взгляд могут показаться совершенно незначительными. Однако сопоставьте это с миллионами ежегодных циклов впрыскивания. Незначительные изменения приводят к отходам сырой смолы на макроуровне. Производители выкачивают капитал за счет невидимых материальных потерь. Вы просто не сможете оптимизировать скорость производства в таких нестабильных условиях. Надежные механические системы устраняют эти физические уязвимости.
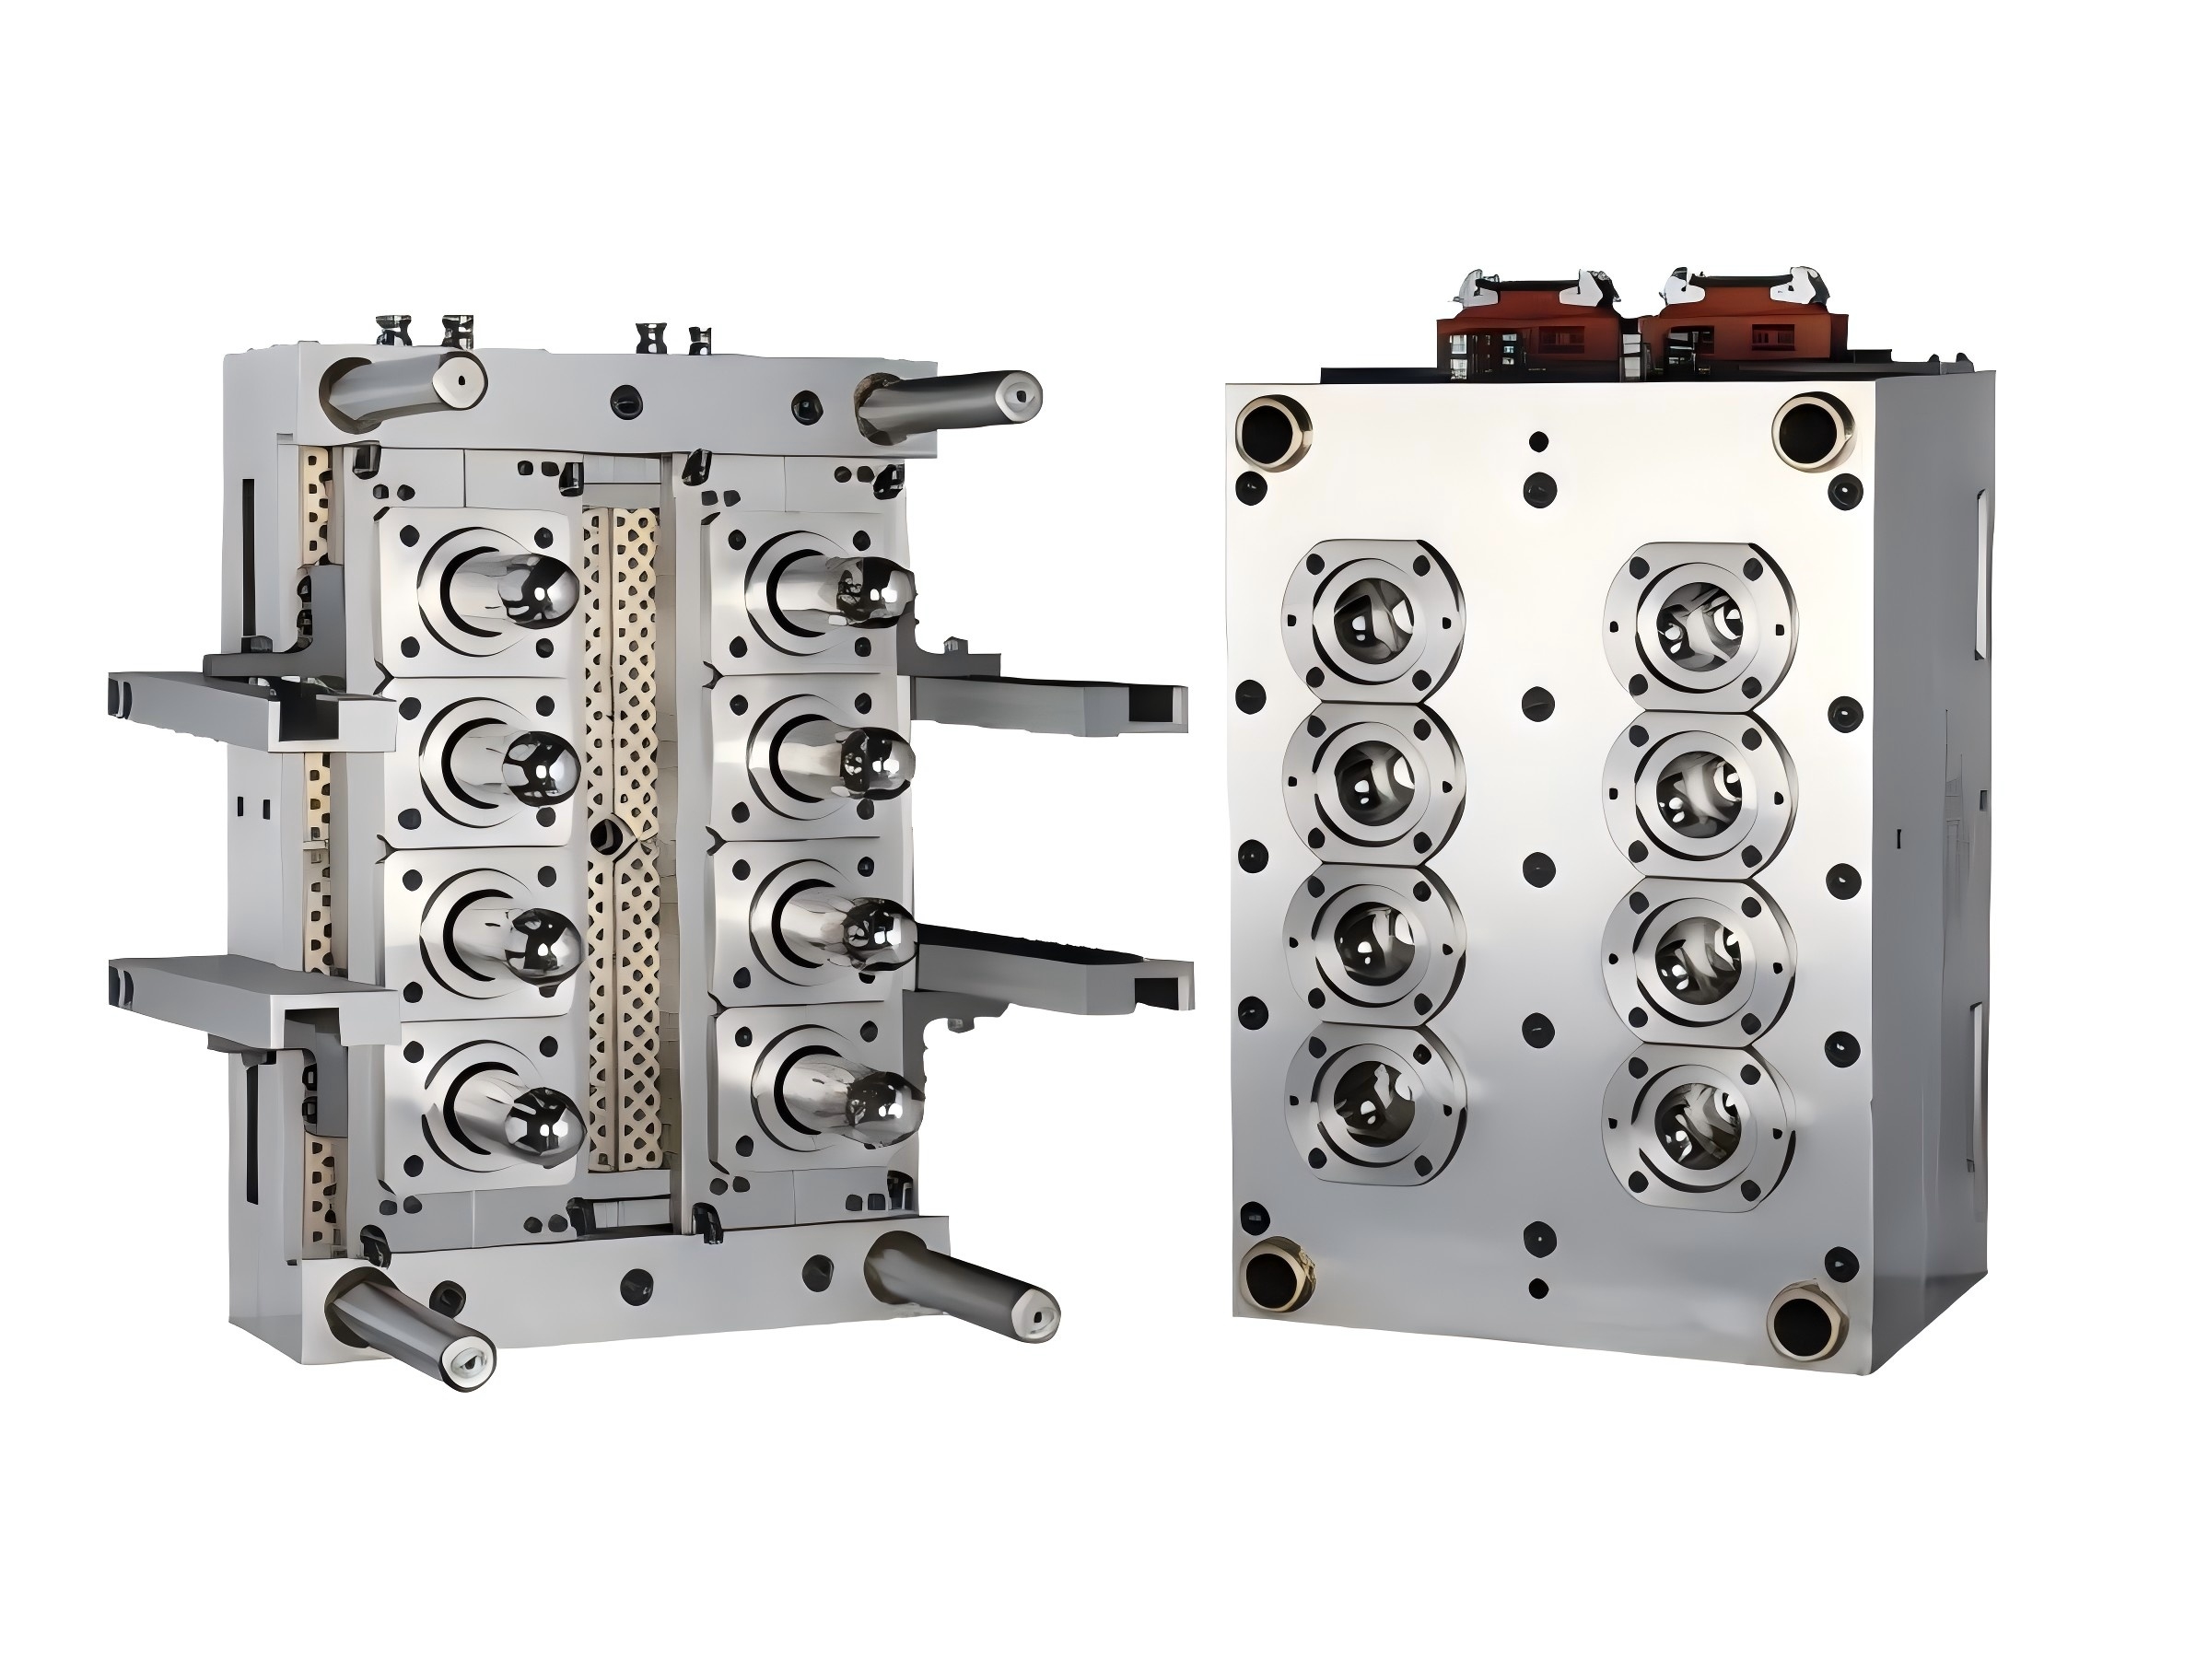
Понимание того, как Работа задвижки пресс-формы для ПЭТ-преформ раскрывает ее истинную ценность. Традиционные системы пытаются заморозить ворота термически. Затвор клапана использует абсолютное механическое действие. Специальный стальной штифт клапана физически закрывает отверстие затвора. Это создает чистую, полностью заподлицо точку впрыска в основании преформы. Вы больше не полагаетесь на колебания температурных циклов. Механический ход гарантирует идеальное уплотнение каждый раз.
Этот механический подход значительно оптимизирует динамику течения расплава. В затворах клапанов используются заметно более широкие отверстия, чем в стандартных термонаконечниках. Более широкое отверстие естественным образом снижает необходимое давление впрыска. Вы ощутите значительное снижение падения давления во всей горячеканальной системе. Плавное распределение давления обеспечивает идеально равномерное заполнение полости. Каждая отдельная преформа заполняется с одинаковой скоростью.
Надежная интеграция системы охлаждения делает этот быстрый процесс возможным. Усовершенствованные контуры охлаждения ворот окружают критическую точку впрыска. Эти специализированные схемы быстро отводят тепло сразу после замыкания контакта. Быстрое замораживание предотвращает образование раздражающей кристалличности ворот. Пластик затвердевает чисто, не образуя хрупких, непрозрачных белых структур.
Мы напрямую связываем эту передовую механику с проверяемыми качественными результатами. Операторы последовательно измеряют эти улучшения с помощью строгих показателей контроля качества:
Масштабирование производства приводит к огромной инженерной сложности на заводе. Управление установкой с 48, 72, 96 или 144 гнездами требует абсолютной точности. Надежный Многополая форма для ПЭТ-преформ должна обеспечивать одинаковые результаты по каждому отдельному каналу.
Инженеры достигают этого за счет строгого термического и реологического балансирования. Горячие каналы с затвором клапана имеют идеально симметричную конструкцию коллектора. Расплав пластика проходит одинаковое геометрическое расстояние до каждой полости. Он испытывает точно такое же время пребывания внутри горячеканального канала. Расплав также сохраняет совершенно однородную температурную историю на протяжении всего своего пути. Этот сложный баланс предотвращает преждевременное разрушение смолы во внешних полостях.
Выбор правильной системы срабатывания остается чрезвычайно важным для долгосрочного успеха. Покупатели обычно оценивают пневматические, гидравлические или сервоприводные штифты по их работе.
| Тип привода | Основные преимущества | Лучшие сценарии применения |
|---|---|---|
| Пневматический | Чистая работа, простота в эксплуатации, высокая надежность. | Производство стандартных напитков и преформ для воды в больших объемах. |
| Гидравлический | Высокая механическая сила, плавное движение, исключительная долговечность. | Формование толстостенных или высоковязких ПЭТ. |
| Сервоэлектрический | Абсолютная точность, программируемое профилирование скорости штифта. | Усовершенствованные чистые помещения или сложные специальные формы. |
Одновременное открытие и закрытие определяет высокопроизводительную горячеканальную систему. Изменения во времени приводят к немедленным расхождениям в весе преформ. Это синхронное движение имеет большое значение при эксплуатации Пресс-форма для преформ бутылок с большой полостью . Большие преформы в виде банок требуют огромного потока материала во время впрыска. Даже задержка на долю секунды создает опасный структурный дисбаланс.
Снижение рисков также способствует широкому внедрению клапанных затворов. Иногда во время массового производства неожиданно выходит из строя одна полость. Традиционные открытые ворота вынуждают останавливать всю машину на ремонт. Контроллеры клапанных шиберов позволяют индивидуально целенаправленно перекрывать полость. Вы просто отключите проблемный пин через панель управления. Производство продолжается полностью бесперебойно, пока вы планируете целевое техническое обслуживание на будущее.
Стандартные бутылки для воды представляют собой лишь один аспект современной ПЭТ-упаковки. Специализированные области применения предъявляют совершенно разные требования к литьевым формам. Толстостенные контейнеры создают уникальные проблемы с охлаждением и структурной упаковкой.
Ан Для изготовления преформ для пищевого масла требуются значительно более тяжелые и толстые пластиковые профили. Толстые стенки остывают гораздо медленнее, чем тонкие бутылки для напитков. Пластик агрессивно сжимается по мере медленного охлаждения внутри формы. Задвижка клапана обеспечивает значительно более высокое давление удержания этих тяжелых деталей. Механический штифт позволяет машине дольше удерживать ворота открытыми. Инжекционный пресс упаковывает в полость больше материала на этапе охлаждения. Эта длительная и мощная упаковка предотвращает некрасивые вмятины и опасные внутренние пустоты.
Преформы с широкой горловиной и баночкой также в значительной степени выигрывают от надежного механического литникового устройства. Отделка шейки с крупной резьбой радикально меняет типичную динамику течения расплава. Огромный объем поступающего пластика невероятно сильно давит на штифт стержня. Несбалансированный пластический поток легко вызывает серьезное смещение сердцевины. Смещение сердцевины напрямую приводит к неравномерной толщине стенки. Затвор клапана прекрасно контролирует этот массивный поток. Более широкое отверстие заполняет большую полость совершенно симметрично.
Использование вторичного ПЭТ (rPET) продолжает быстро расти во всем мире. Специальные смолы из вторичного ПЭТ имеют сильно колеблющуюся вязкость и содержат незначительные твердые примеси. Термические ворота легко засоряются при переработке летучих вторсырья. Им постоянно приходится бороться за поддержание постоянной температуры замерзания. Затворы клапана гораздо лучше справляются с этими сложными переменными. Механический штифт с силой очищает отверстие во время каждого хода. Он пропускает мелкие примеси, не замерзая и не засоряя наконечник.
Переход на усовершенствованные механические ворота требует высокой практической осведомленности. Эти специализированные системы обеспечивают значительное улучшение качества, но требуют тщательного обслуживания.
Требования к техническому обслуживанию существенно отличаются от базовых конфигураций с открытыми воротами. Пальцы клапанов подвергаются сильному физическому трению в течение миллионов циклов быстрого срабатывания. Вы должны внимательно следить за износом пальцев во время плановых остановок для технического обслуживания. Направляющие втулки также требуют периодической замены для обеспечения точного соосности штифтов. Изношенные втулки со временем позволяют расплавленному ПЭТ просачиваться обратно в исполнительные цилиндры. Утечка расплава приводит к катастрофическим простоям оборудования и требует чрезвычайно тщательной очистки. Операторы должны постоянно поддерживать безупречную чистоту рабочей среды. Загрязнения, переносимые по воздуху, быстро разрушают чувствительные пневматические уплотнения или линии гидравлической жидкости.
Вентильный затвор работает так же хорошо, как и поддерживающее его внешнее оборудование. Оптимизация горячеканальных систем остается абсолютной необходимостью для обеспечения стабильного качества деталей. Вам нужен высокочувствительный контроллер температуры, чтобы предотвратить появление горячих точек в коллекторе. Конструкция коллектора должна физически исключать мертвые углы, где пластик может разлагаться. Правильное распределение тепла гарантирует плавное перемещение штифтов без заеданий в середине хода.
Выбор правильного производственного партнера снижает наиболее серьезные риски внедрения. Перед покупкой любой системы следует применять строго определенные критерии оценки поставщика.
Правильно обслуживаемое оборудование легко работает безупречно в течение нескольких лет. Заброшенное оборудование быстро выходит из строя независимо от изначального качества заводской сборки.
Переход на механическую систему клапанных затворов представляет собой серьезный стратегический сдвиг. Это выводит всю вашу работу далеко за рамки простой замены инструментов. Вы эффективно обеспечиваете беспрецедентную консистенцию продукта и высокую эффективность использования материала. Устранение раздражающих остатков ворот напрямую повышает конечный результат выдувного формования.
Для установок с большими полостями и специализированных толстостенных изделий эта технология полностью трансформируется. Он быстро превращается из необязательной роскоши в абсолютное базовое требование. Вы просто не сможете достичь современных отраслевых стандартов качества, используя устаревшие методы терморегулирования.
Примите активные меры для оценки вашей текущей инфраструктуры литья под давлением уже сегодня. Запросите комплексный аудит пресс-формы у высококвалифицированного эксперта по инструментам. Получите консультацию по индивидуальному инструменту, чтобы проанализировать производственные потребности вашего предприятия. Защитите качество продукции вашего бренда, полностью используя прецизионные механические ворота.
Ответ: Модернизация технически возможна, но зачастую крайне непрактична. Это требует обширной механической обработки существующих плит пресс-формы для размещения приводных цилиндров, штифтов клапанов и сложных контуров охлаждения. Структурные ограничения старых форм часто препятствуют безопасным модификациям. Обычно мы рекомендуем приобретать специально созданную систему, чтобы гарантировать правильное выравнивание и структурную целостность.
О: Срок службы штифтов полностью зависит от типа смолы и условий эксплуатации. При стандартном производстве напитков с использованием первичного ПЭТ высококачественные стальные штифты обычно выдерживают от 3 до 5 миллионов циклов. Обработка абразивом вторичного ПЭТ (rPET) ускоряет износ, потенциально сокращая срок службы. Регулярный осмотр направляющих втулок существенно продлевает срок службы пальцев.
О: Да, это значительно повышает общую эффективность цикла. Толстостенные преформы пищевого масла требуют длительного времени выдержки во избежание образования вмятин. Механическое отключение позволяет машине прикладывать максимальное удерживающее давление непосредственно в полость. Кроме того, усовершенствованные схемы охлаждения затвора замораживают точку впрыска гораздо быстрее, чем традиционные термические методы.
О: Операторы полагаются на несколько немедленных проверок непосредственно возле машины. Визуальный осмотр подтверждает полное отсутствие остатков ворот и тетивы. Анализ веса секций обеспечивает согласованность результатов от полости к полости с точностью до миллиграмма. Наконец, технические специалисты используют полярископ для обнаружения внутреннего напряжения сдвига и измерения падения характеристической вязкости (IV), вызванного деградацией материала.