Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-07-06 Origen: Sitio
El moldeo por inyección de PET de gran volumen exige tasas de defectos cercanas a cero. Los fabricantes luchan constantemente para reducir los tiempos de ciclo. Lograr ambas cosas simultáneamente sigue siendo un enorme desafío de producción para las instalaciones de envasado modernas. Los sistemas tradicionales térmicos o de puertas abiertas a menudo se quedan cortos en este aspecto. Dependen en gran medida de los ciclos de temperatura. Esto los hace muy propensos a encordar, cristalinidad de la puerta e inconsistencias en el peso de una cavidad a otra. Estos defectos microscópicos acaban comprometiendo el rendimiento del moldeo por soplado. Drenan la eficiencia operativa y aumentan las tasas de desperdicio.
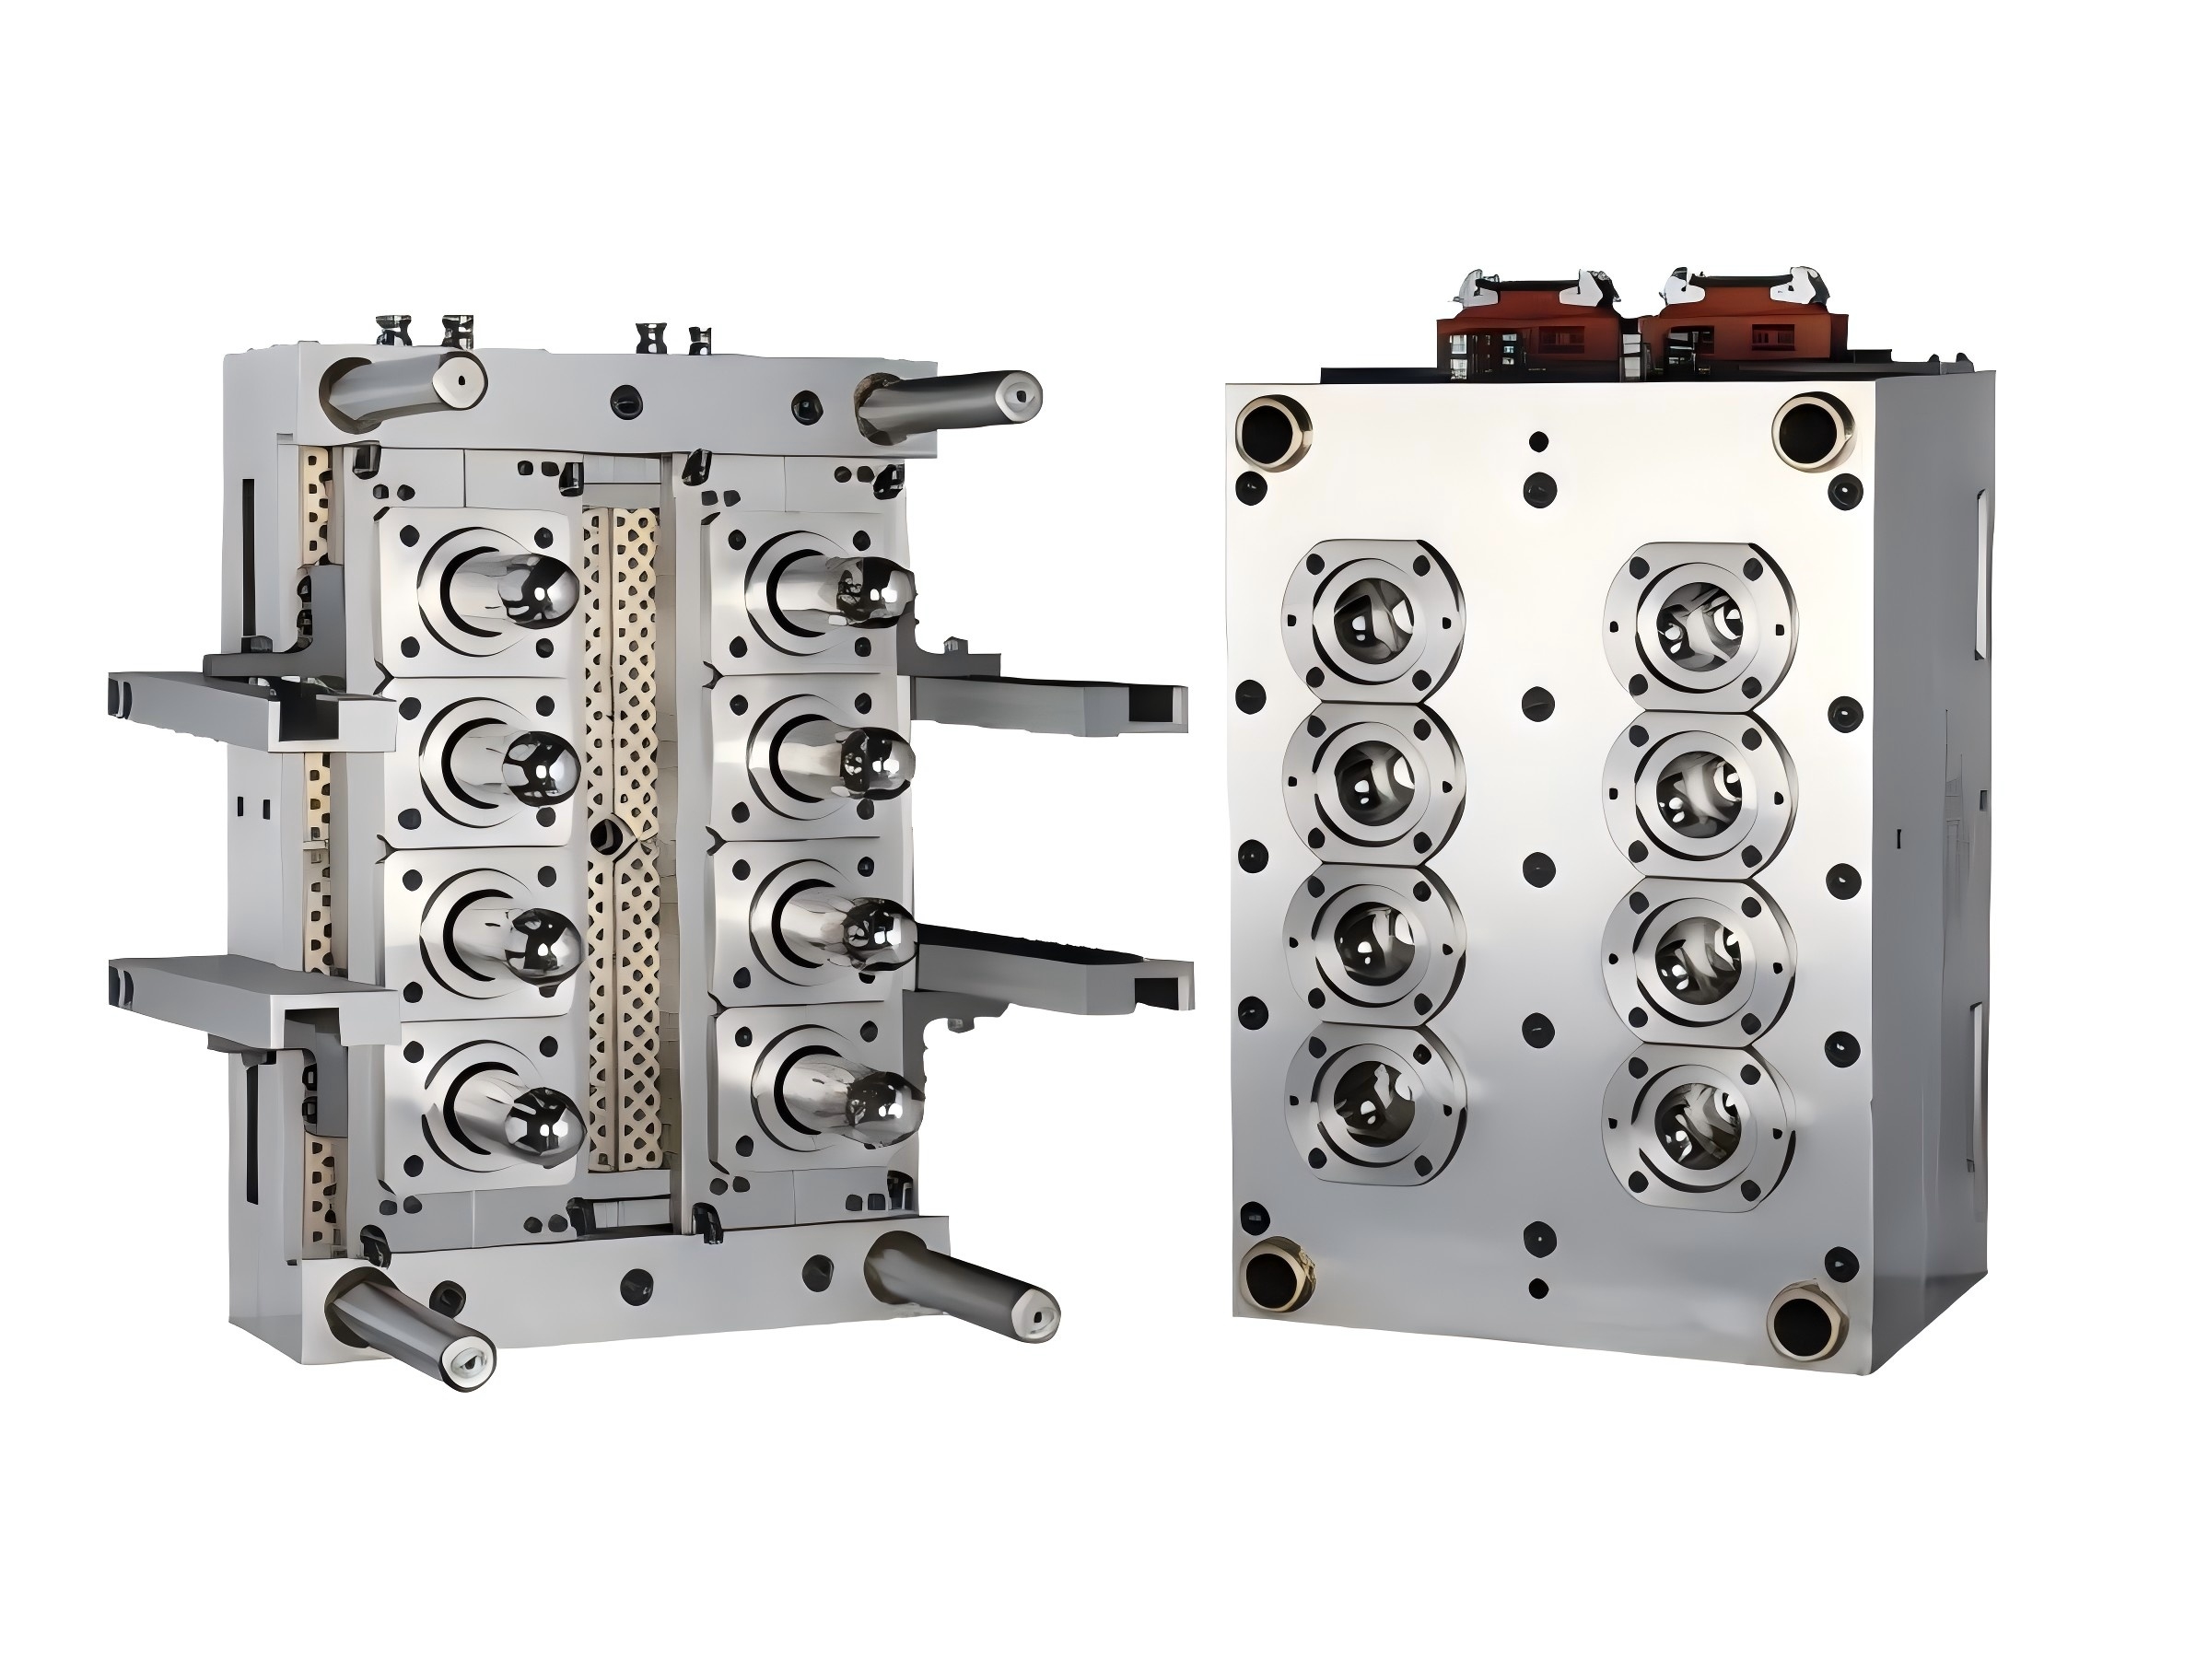
Afortunadamente, la precisión mecánica ofrece una solución probada y altamente confiable. Profundizaremos en cómo actualizar a un El molde de preforma de compuerta de válvula transforma directamente la calidad del producto. Aprenderá exactamente por qué esta tecnología garantiza la estabilidad a largo plazo. Proporciona una ventaja inigualable para los fabricantes de envases competitivos en todo el mundo.
Las puertas térmicas dependen completamente de un control preciso de la temperatura. Intentan congelar el plástico exactamente en la puerta. Este método falla frecuentemente en entornos de alta velocidad. Los operadores a menudo luchan contra los hilos y la baba de la puerta. Pequeños hilos de plástico se adhieren a la base de la preforma. Crean microdefectos o poros. Estos defectos comprometen fácilmente la fase final de soplado. Los fondos defectuosos a menudo estallan bajo altas presiones de golpe. Esto provoca atascos catastróficos en la máquina durante la etapa de soplado.
Las puertas abiertas también restringen significativamente el flujo de plástico fundido. Esta restricción física aumenta considerablemente la tensión de corte durante la inyección. El exceso de tensión supone un grave riesgo para la degradación del material PET. Cuando el PET se degrada, la generación de acetaldehído (AA) aumenta inmediatamente. Los niveles de AA siguen siendo absolutamente críticos para los envases de agua y bebidas. Incluso los picos menores de AA arruinan el perfil de sabor previsto del líquido. Los consumidores rechazan las botellas de agua que saben a plástico. Además, la tensión cortante provoca defectos cosméticos visibles. Las preformas a menudo desarrollan una turbidez lechosa en lugar de una claridad cristalina. Las marcas exigen una transparencia perfecta para los productos premium.
La entrada inconsistente crea variaciones masivas de peso entre cavidades. Los microgramos de PET sobrantes pueden parecer completamente insignificantes al principio. Sin embargo, compare esto con millones de ciclos de inyección anuales. Las variaciones menores se traducen en desperdicios de resina cruda a nivel macro. Los fabricantes sangran capital a través de pérdidas materiales invisibles. Simplemente no se pueden optimizar las velocidades de producción en estas condiciones volátiles. Los sistemas mecánicos confiables eliminan estas vulnerabilidades físicas.
Entendiendo cómo un El funcionamiento de la compuerta de la válvula del molde de preformas de PET revela su verdadero valor. Los sistemas tradicionales intentan congelar térmicamente la puerta. La compuerta de válvula utiliza acción mecánica absoluta. Un pasador de válvula de acero especializado cierra físicamente el orificio de la compuerta. Esto crea un punto de inyección limpio y completamente al ras en la base de la preforma. Ya no depende de ciclos térmicos inherentemente fluctuantes. La carrera mecánica garantiza un sellado perfecto en todo momento.
Este enfoque mecánico optimiza enormemente la dinámica del flujo de fusión. Las compuertas de válvula utilizan orificios notablemente más anchos que las puntas térmicas estándar. Una abertura más amplia naturalmente reduce la presión de inyección requerida. Experimentará una caída de presión significativamente reducida en todo el sistema de canal caliente. La suave distribución de la presión garantiza un llenado de la cavidad perfectamente uniforme. Cada preforma individual se llena exactamente al mismo ritmo.
La sólida integración del sistema de refrigeración hace posible este rápido proceso. Los circuitos de refrigeración de compuerta avanzados rodean el punto crítico de inyección. Estos circuitos especializados extraen rápidamente calor inmediatamente después de que se cierra el pasador. La congelación rápida evita que se forme la molesta cristalinidad de la puerta. El plástico se solidifica limpiamente sin formar estructuras blancas opacas y quebradizas.
Vinculamos estas mecánicas avanzadas directamente con resultados de calidad verificables. Los operadores miden consistentemente estas mejoras a través de estrictas métricas de control de calidad:
El aumento de la producción introduce una inmensa complejidad de ingeniería en la fábrica. La gestión de una configuración de 48, 72, 96 o 144 cavidades requiere una precisión absoluta. Un robusto El molde de preformas de PET de múltiples cavidades debe ofrecer resultados idénticos en todos los canales.
Los ingenieros logran esto mediante un estricto equilibrio térmico y reológico. Los canales calientes de compuerta de válvula presentan diseños de colectores perfectamente simétricos. El plástico fundido recorre exactamente la misma distancia geométrica hasta cada cavidad. Experimenta exactamente el mismo tiempo de residencia dentro del canal caliente. El fundido también mantiene un historial de temperatura perfectamente uniforme a lo largo de su viaje. Este complejo equilibrio evita la degradación prematura de la resina en las cavidades exteriores.
Elegir el sistema de actuación correcto sigue siendo sumamente crítico para el éxito a largo plazo. Los compradores suelen evaluar pasadores neumáticos, hidráulicos o servoaccionados para sus operaciones.
| Tipo de actuación | Ventajas principales | Mejores escenarios de aplicación |
|---|---|---|
| Neumático | Operación limpia, fácil mantenimiento operativo, altamente confiable. | Producción estándar de bebidas y preformas de agua en gran volumen. |
| Hidráulico | Alta fuerza mecánica, movimiento suave, durabilidad extrema. | Aplicaciones de moldeo de PET de paredes gruesas o de alta viscosidad. |
| Servoeléctrico | Precisión absoluta, perfilado de velocidad de pin programable. | Entornos de sala limpia avanzados o moldes especiales complejos. |
La apertura y el cierre simultáneos definen un sistema de canal caliente de alto rendimiento. Las variaciones de tiempo causan discrepancias inmediatas en el peso de la preforma. Este movimiento sincrónico es muy importante cuando se opera un Molde de preforma de botella de tarro de alta cavidad . Las preformas de tarros grandes exigen un inmenso flujo de material durante la inyección. Incluso un retraso de una fracción de segundo crea peligrosos desequilibrios estructurales.
La mitigación de riesgos también impulsa la adopción generalizada de compuertas de válvula. A veces, una sola cavidad falla inesperadamente durante una producción masiva. Las puertas abiertas tradicionales le obligan a detener toda la máquina para realizar reparaciones. Los controladores de compuerta de válvula permiten el cierre individual y específico de la cavidad. Simplemente desactiva el pin problemático a través del panel de control. La producción continúa de forma completamente ininterrumpida mientras usted planifica el mantenimiento específico para más adelante.
Las botellas de agua estándar representan sólo una faceta de los envases de PET modernos. Las aplicaciones especializadas imponen exigencias completamente diferentes a los moldes de inyección. Los contenedores de paredes gruesas presentan desafíos únicos de enfriamiento y embalaje estructural.
Un El molde de preformas de aceite comestible requiere perfiles de plástico significativamente más pesados y gruesos. Las paredes gruesas se enfrían mucho más lentamente que las botellas de bebidas delgadas. El plástico se encoge agresivamente a medida que se enfría lentamente dentro del molde. La compuerta de válvula proporciona capacidades de presión de retención muy superiores para estas piezas pesadas. El pasador mecánico permite que la máquina mantenga la cancela abierta por más tiempo. La prensa de inyección empaqueta más material en la cavidad durante la fase de enfriamiento. Este embalaje prolongado y contundente evita feas marcas de hundimiento y peligrosos huecos internos.
Las preformas de boca ancha y de tarro también se benefician enormemente de una compuerta mecánica confiable. Los acabados de cuello de rosca grande alteran drásticamente la dinámica típica del flujo de fusión. El gran volumen de plástico entrante empuja increíblemente fuerte contra el pasador central. El flujo plástico desequilibrado provoca fácilmente un cambio grave del núcleo. El desplazamiento del núcleo da como resultado directamente un espesor de pared desigual. La compuerta de válvula controla maravillosamente este flujo masivo. El orificio más ancho llena la gran cavidad de forma completamente simétrica.
El uso de PET reciclado (rPET) continúa creciendo rápidamente en todo el mundo. Las resinas especiales de rPET introducen viscosidades que fluctúan violentamente e impurezas de partículas menores. Las puertas térmicas se obstruyen fácilmente cuando se procesan materiales reciclados volátiles. Luchan constantemente por mantener temperaturas bajo cero constantes. Las compuertas de válvula manejan mucho mejor estas variables desafiantes. El pasador mecánico limpia con fuerza el orificio durante cada carrera. Empuja impurezas menores sin congelar ni obstruir la punta.
La transición a puertas mecánicas avanzadas requiere una conciencia operativa muy práctica. Estos sistemas especializados ofrecen enormes mejoras de calidad, pero exigen un mantenimiento diligente.
Los requisitos de mantenimiento difieren significativamente de las configuraciones básicas de puerta abierta. Los pasadores de las válvulas sufren una intensa fricción física durante millones de ciclos de actuación rápidos. Debe controlar de cerca el desgaste de los pasadores durante las paradas de mantenimiento de rutina. Los casquillos guía también requieren reemplazo periódico para mantener una alineación precisa de los pasadores. Los casquillos desgastados eventualmente permiten que el PET fundido se filtre hacia los cilindros de accionamiento. Las fugas de material fundido provocan un tiempo de inactividad catastrófico de la máquina y requieren una limpieza extremadamente exhaustiva. Los operadores deben mantener entornos operativos impecablemente limpios en todo momento. La contaminación transmitida por el aire arruina rápidamente los sensibles sellos neumáticos o las líneas de fluido hidráulico.
Una compuerta de válvula solo funciona tan bien como su hardware externo de soporte. La optimización del canal caliente sigue siendo una necesidad absoluta para lograr una calidad constante de las piezas. Necesita un controlador de temperatura con alta capacidad de respuesta para evitar múltiples puntos calientes. El diseño del colector debe eliminar físicamente los rincones muertos donde el plástico podría degradarse. La distribución adecuada del calor garantiza que los pasadores se muevan suavemente sin atascarse a mitad de carrera.
Seleccionar el socio de fabricación adecuado mitiga los riesgos de implementación más graves. Debe aplicar criterios de evaluación de proveedores estrictamente definidos antes de comprar cualquier sistema.
Los equipos con el mantenimiento adecuado funcionan fácilmente sin problemas durante varios años. Los equipos descuidados fallan rápidamente independientemente de la calidad de construcción inicial en fábrica.
La actualización a un sistema de compuerta de válvula mecánica representa un cambio estratégico importante. Lleva toda su operación mucho más allá de los cambios básicos de herramientas. Obtendrá de manera efectiva una consistencia de producto incomparable y una enorme eficiencia de materiales. La eliminación de los molestos vestigios de la puerta eleva directamente el rendimiento final del moldeo por soplado.
Para configuraciones de alta cavidad y aplicaciones especializadas de paredes gruesas, esta tecnología se transforma por completo. Rápidamente pasa de ser un lujo opcional a un requisito básico absoluto. Simplemente no es posible alcanzar los estándares de calidad de la industria moderna utilizando métodos de control térmico obsoletos.
Tome medidas proactivas para evaluar su infraestructura actual de moldeo por inyección hoy. Solicite una auditoría integral del molde por parte de un experto en herramientas altamente calificado. Explore una consulta sobre herramientas personalizadas para analizar sus necesidades exactas de producción en fábrica. Proteja la calidad del producto de su marca adoptando completamente la puerta mecánica de precisión.
R: La modernización es técnicamente posible pero a menudo muy poco práctica. Requiere un mecanizado exhaustivo de las placas del molde existentes para acomodar cilindros de accionamiento, pasadores de válvulas y circuitos de refrigeración complejos. Las limitaciones estructurales en las bases de moldes más antiguas a menudo impiden realizar modificaciones seguras. Generalmente recomendamos comprar un sistema especialmente diseñado para garantizar la alineación adecuada y la integridad estructural.
R: La vida útil del pasador depende completamente del tipo de resina y de las condiciones de funcionamiento. En la producción de bebidas estándar que utiliza PET virgen, los pasadores de acero de alta calidad suelen durar entre 3 y 5 millones de ciclos. El procesamiento de PET reciclado abrasivo (rPET) acelera el desgaste, lo que potencialmente reduce la vida útil. La inspección periódica de los casquillos guía prolonga drásticamente la vida útil de los pasadores.
R: Sí, mejora significativamente la eficiencia general del ciclo. Las preformas de aceite comestible de paredes gruesas requieren tiempos de retención prolongados para evitar marcas de hundimiento. El cierre mecánico permite que la máquina aplique la máxima presión de retención directamente en la cavidad. Además, los circuitos de refrigeración de compuerta avanzados congelan el punto de inyección mucho más rápido que los métodos térmicos tradicionales.
R: Los operadores dependen de varias comprobaciones inmediatas justo al lado de la máquina. La inspección visual confirma la ausencia total de vestigios o cordones de la puerta. El análisis del peso de la sección garantiza la coherencia entre cavidades hasta el miligramo. Finalmente, los técnicos utilizan pruebas de polariscopio para detectar la tensión de corte interna y medir las caídas de viscosidad intrínseca (IV) causadas por la degradación del material.