Visualizações: 0 Autor: Editor do site Horário de publicação: 06/07/2026 Origem: Site
A moldagem por injeção de PET de alto volume exige taxas de defeitos próximas de zero. Os fabricantes lutam constantemente para reduzir os tempos de ciclo. Alcançar ambos simultaneamente continua a ser um enorme desafio de produção para as modernas instalações de embalagem. Os sistemas tradicionais de portões térmicos ou abertos frequentemente falham aqui. Eles dependem fortemente do ciclo de temperatura. Isso os torna altamente propensos a encordoamento, cristalinidade de portão e inconsistências de peso entre cavidades. Estas falhas microscópicas eventualmente comprometem o rendimento da moldagem por sopro. Eles drenam a eficiência operacional e aumentam as taxas de sucata.
Felizmente, a precisão mecânica oferece uma solução comprovada e altamente confiável. Iremos nos aprofundar em como atualizar para um O molde de pré-forma de portão valvulado transforma diretamente a qualidade do produto. Você aprenderá exatamente por que essa tecnologia garante estabilidade a longo prazo. Ele oferece uma vantagem incomparável para fabricantes de embalagens competitivos em todo o mundo.
As portas térmicas dependem inteiramente do controle preciso da temperatura. Eles tentam congelar o plástico exatamente no portão. Este método falha frequentemente em ambientes de alta velocidade. Os operadores muitas vezes lutam contra amarrações e babam no portão. Pequenos fios de plástico grudam na base da pré-forma. Eles criam microdefeitos ou furos. Tais falhas comprometem facilmente a fase final da moldagem por sopro. Fundos defeituosos freqüentemente rompem sob altas pressões de sopro. Isto causa travamentos catastróficos da máquina durante a fase de sopro.
Portões abertos também restringem significativamente o fluxo de plástico fundido. Esta restrição física aumenta fortemente a tensão de cisalhamento durante a injeção. O excesso de estresse arrisca gravemente a degradação do material PET. Quando o PET se degrada, a geração de acetaldeído (AA) aumenta imediatamente. Os níveis de AA permanecem absolutamente críticos para embalagens de água e bebidas. Mesmo pequenos picos de AA arruínam o perfil de sabor pretendido do líquido. Os consumidores rejeitam garrafas de água com gosto de plástico. Além disso, a tensão de cisalhamento causa defeitos cosméticos visíveis. As pré-formas geralmente desenvolvem nebulosidade leitosa em vez de clareza cristalina. As marcas exigem transparência perfeita para produtos premium.
O gating inconsistente cria enormes variações de peso entre cavidades. Microgramas de PET em excesso podem parecer completamente insignificantes à primeira vista. No entanto, compare isso com milhões de ciclos anuais de injeção. Pequenas variações se traduzem em resíduos de resina bruta em nível macro. Os fabricantes sangram capital através de perdas materiais invisíveis. Simplesmente não é possível otimizar as velocidades de produção nessas condições voláteis. Sistemas mecânicos confiáveis eliminam essas vulnerabilidades físicas.
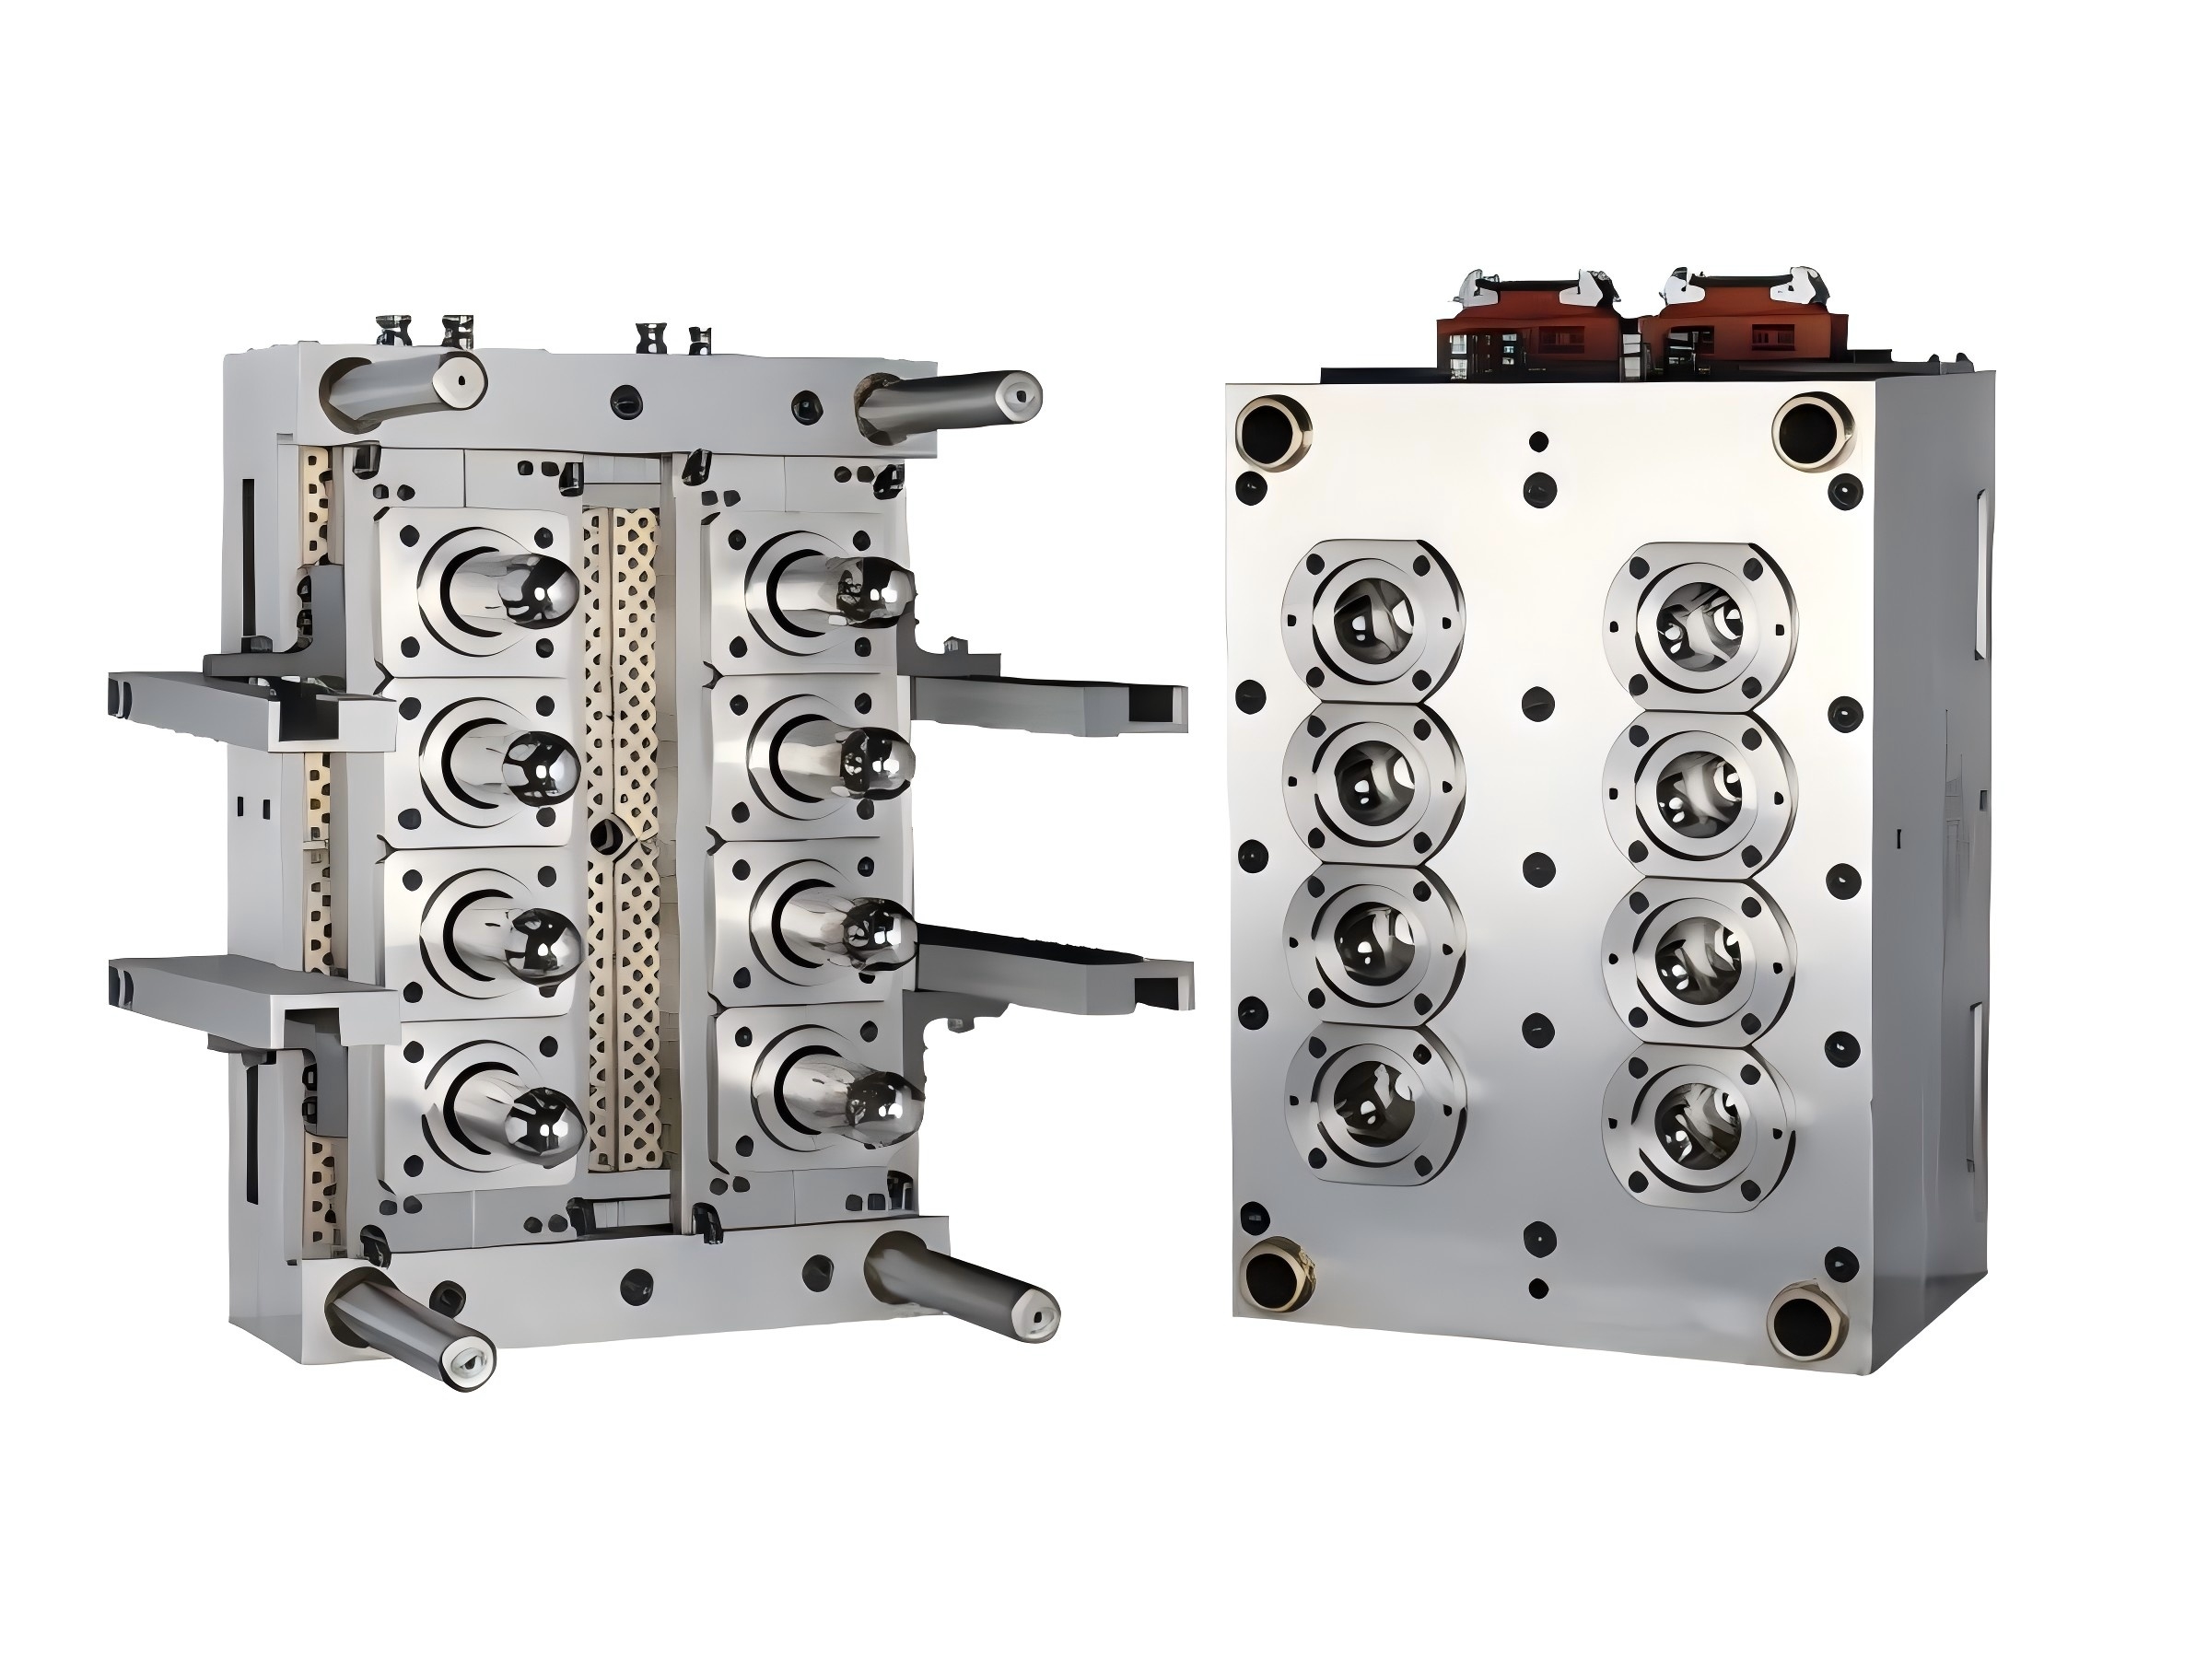
Entendendo como um A operação da comporta valvulada do molde de pré-forma PET revela seu verdadeiro valor. Os sistemas tradicionais tentam congelar termicamente o portão. O disparo da válvula usa ação mecânica absoluta. Um pino de válvula de aço especializado fecha fisicamente o orifício da comporta. Isto cria um ponto de injeção limpo e completamente nivelado na base da pré-forma. Você não depende mais de ciclos térmicos inerentemente flutuantes. O curso mecânico garante sempre uma vedação perfeitamente nivelada.
Esta abordagem mecânica otimiza enormemente a dinâmica do fluxo de fusão. Os bicos valvulados utilizam orifícios visivelmente mais largos do que as pontas térmicas padrão. Uma abertura mais larga reduz naturalmente a pressão de injeção necessária. Você experimenta uma queda de pressão significativamente reduzida em todo o sistema de câmara quente. A distribuição suave da pressão garante um enchimento perfeitamente uniforme da cavidade. Cada pré-forma individual é preenchida exatamente na mesma proporção.
A integração robusta do sistema de resfriamento torna possível esse processo rápido. Circuitos avançados de resfriamento de portão circundam o ponto crítico de injeção. Esses circuitos especializados extraem rapidamente o calor imediatamente após o fechamento do pino. O congelamento rápido evita a formação de cristalinidade irritante. O plástico solidifica de forma limpa, sem formar estruturas brancas opacas e quebradiças.
Vinculamos essa mecânica avançada diretamente a resultados de qualidade verificáveis. Os operadores medem consistentemente essas melhorias através de métricas rigorosas de controle de qualidade:
O dimensionamento da produção introduz uma imensa complexidade de engenharia no chão de fábrica. Gerenciar uma configuração de 48, 72, 96 ou 144 cavidades requer precisão absoluta. Um robusto O molde de pré-forma PET com múltiplas cavidades deve fornecer resultados idênticos em todos os canais.
Os engenheiros conseguem isso através de um rigoroso equilíbrio térmico e reológico. As câmaras quentes com bico valvulado apresentam designs de coletores perfeitamente simétricos. O plástico fundido percorre exatamente a mesma distância geométrica até cada cavidade. Ele experimenta exatamente o mesmo tempo de residência dentro da câmara quente. O fundido também mantém um histórico de temperatura perfeitamente uniforme ao longo de sua jornada. Este equilíbrio intrincado evita a degradação prematura da resina nas cavidades externas.
A escolha do sistema de atuação correto continua extremamente crítica para o sucesso a longo prazo. Os compradores geralmente avaliam pinos pneumáticos, hidráulicos ou servoacionados para suas operações.
| Tipo de atuação | Vantagens primárias | Melhores cenários de aplicação |
|---|---|---|
| Pneumático | Operação limpa, fácil manutenção operacional e altamente confiável. | Produção padrão de bebidas e pré-formas de água em alto volume. |
| Hidráulico | Alta força mecânica, movimento suave, extrema durabilidade. | Aplicações de moldagem de PET de paredes espessas ou altamente viscosas. |
| Servo-Elétrico | Precisão absoluta, perfil de velocidade de pino programável. | Ambientes avançados de sala limpa ou moldes especiais complexos. |
A abertura e o fechamento simultâneos definem um sistema de câmara quente de alto desempenho. Variações de tempo causam discrepâncias imediatas no peso da pré-forma. Este movimento síncrono é profundamente importante ao operar um molde de pré-forma de garrafa de frasco de alta cavidade . Pré-formas de frascos grandes exigem imenso fluxo de material durante a injeção. Mesmo um atraso de uma fracção de segundo cria desequilíbrios estruturais perigosos.
A mitigação de riscos também impulsiona a adoção generalizada de válvulas. Às vezes, uma única cavidade falha inesperadamente durante uma produção massiva. Os portões abertos tradicionais obrigam você a parar toda a máquina para reparos. Os controladores de portão valvulado permitem o fechamento individual e direcionado da cavidade. Você simplesmente desabilita o pino problemático através do painel de controle. A produção continua completamente ininterrupta enquanto você planeja a manutenção direcionada para mais tarde.
As garrafas de água padrão representam apenas uma faceta das embalagens PET modernas. Aplicações especializadas impõem demandas completamente diferentes aos moldes de injeção. Recipientes de paredes espessas apresentam desafios únicos de resfriamento e embalagem estrutural.
Um O molde de pré-forma de óleo comestível requer perfis plásticos significativamente mais pesados e grossos. Paredes grossas esfriam muito mais lentamente do que garrafas finas de bebidas. O plástico encolhe agressivamente à medida que esfria lentamente dentro do molde. O bloqueio de válvula fornece capacidades de pressão de retenção muito superiores para essas peças pesadas. O pino mecânico permite que a máquina mantenha o portão aberto por mais tempo. A prensa de injeção embala mais material na cavidade durante a fase de resfriamento. Este empacotamento prolongado e forte evita marcas feias de afundamento e vazios internos perigosos.
As pré-formas de boca larga e de frasco também se beneficiam muito de um canal mecânico confiável. Os acabamentos de pescoço de rosca grande alteram drasticamente a dinâmica típica do fluxo de fusão. O grande volume de plástico que entra empurra com muita força o pino central. O fluxo plástico desequilibrado causa facilmente deslocamentos severos do núcleo. A mudança do núcleo resulta diretamente em espessura de parede irregular. O gate da válvula controla lindamente esse fluxo massivo. O orifício mais largo preenche a cavidade grande de forma completamente simétrica.
O uso de PET reciclado (rPET) continua a crescer rapidamente em todo o mundo. As resinas rPET especiais introduzem viscosidades violentamente flutuantes e pequenas impurezas particuladas. As comportas térmicas ficam facilmente obstruídas durante o processamento de materiais reciclados voláteis. Eles lutam constantemente para manter temperaturas de congelamento consistentes. Os portões valvulados lidam muito melhor com essas variáveis desafiadoras. O pino mecânico limpa o orifício com força durante cada golpe. Ele empurra pequenas impurezas sem congelar ou entupir a ponta.
A transição para o disparo mecânico avançado requer conhecimento operacional altamente prático. Esses sistemas especializados proporcionam enormes melhorias de qualidade, mas exigem manutenção diligente.
Os requisitos de manutenção diferem significativamente das configurações básicas de portão aberto. Os pinos das válvulas sofrem intenso atrito físico durante milhões de ciclos de atuação rápida. Você deve monitorar atentamente o desgaste dos pinos durante as paradas de manutenção de rotina. As buchas guia também requerem substituição periódica para manter o alinhamento preciso dos pinos. As buchas gastas eventualmente permitem que o PET derretido vaze para dentro dos cilindros de atuação. O vazamento de material fundido causa paradas catastróficas da máquina e requer uma limpeza extremamente extensa. Os operadores devem manter ambientes operacionais impecavelmente limpos em todos os momentos. A contaminação transportada pelo ar destrói rapidamente vedações pneumáticas sensíveis ou linhas de fluido hidráulico.
Um portão valvulado funciona tão bem quanto seu hardware externo de suporte. A otimização da câmara quente continua sendo uma necessidade absoluta para a qualidade consistente das peças. Você precisa de um controlador de temperatura altamente responsivo para evitar vários pontos quentes. O projeto do coletor deve eliminar fisicamente os cantos mortos onde o plástico pode se degradar. A distribuição adequada do calor garante que os pinos se movam suavemente, sem emperrar no meio do curso.
A seleção do parceiro de fabricação certo mitiga os riscos de implementação mais sérios. Você deve aplicar critérios de avaliação de fornecedor estritamente definidos antes de adquirir qualquer sistema.
Equipamentos com manutenção adequada funcionam facilmente e perfeitamente por vários anos. Equipamentos negligenciados falham rapidamente, independentemente da qualidade inicial de construção de fábrica.
A atualização para um sistema de válvula mecânica representa uma grande mudança estratégica. Ele leva toda a sua operação muito além das mudanças básicas de ferramentas. Você obtém efetivamente uma consistência de produto incomparável e uma enorme eficiência de material. A eliminação de vestígios irritantes do portão eleva diretamente o rendimento final da moldagem por sopro.
Para configurações de alta cavidade e aplicações especializadas de paredes espessas, esta tecnologia se transforma completamente. Rapidamente deixa de ser um luxo opcional para se tornar um requisito básico absoluto. Você simplesmente não pode atingir os padrões modernos de qualidade da indústria usando métodos de barreira térmica desatualizados.
Tome medidas proativas para avaliar hoje mesmo sua infraestrutura atual de moldagem por injeção. Solicite uma auditoria abrangente de moldes de um especialista em ferramentas altamente qualificado. Explore uma consultoria de ferramentas personalizadas para analisar suas necessidades exatas de produção na fábrica. Proteja a qualidade do produto da sua marca adotando totalmente o controle mecânico de precisão.
R: A modernização é tecnicamente possível, mas muitas vezes altamente impraticável. Requer usinagem extensiva das placas de molde existentes para acomodar cilindros de atuação, pinos de válvula e circuitos de resfriamento complexos. Limitações estruturais em bases de moldes mais antigas muitas vezes impedem modificações seguras. Geralmente recomendamos a compra de um sistema específico para garantir o alinhamento adequado e a integridade estrutural.
R: A vida útil do pino depende inteiramente do tipo de resina e das condições operacionais. Na produção padrão de bebidas usando PET virgem, os pinos de aço de alta qualidade normalmente duram entre 3 e 5 milhões de ciclos. O processamento de PET reciclado abrasivo (rPET) acelera o desgaste, reduzindo potencialmente a vida útil. A inspeção regular das buchas-guia prolonga drasticamente a vida operacional dos pinos.
R: Sim, melhora significativamente a eficiência geral do ciclo. Pré-formas de óleo comestível de paredes espessas requerem tempos de espera prolongados para evitar marcas de afundamento. O desligamento mecânico permite que a máquina aplique pressão máxima de retenção diretamente na cavidade. Além disso, os circuitos avançados de resfriamento da porta congelam o ponto de injeção muito mais rápido do que os métodos térmicos tradicionais.
R: Os operadores contam com diversas verificações imediatas ao lado da máquina. A inspeção visual confirma a completa ausência de vestígios ou cordas do portão. A análise do peso da seção garante consistência cavidade a cavidade até o miligrama. Finalmente, os técnicos usam testes polariscópicos para detectar tensões de cisalhamento internas e medir quedas de viscosidade intrínseca (IV) causadas pela degradação do material.