
Просмотры: 0 Автор: Редактор сайта Время публикации: 3 ноября 2026 г. Происхождение: Сайт


Упаковка пищевого масла работает в условиях жесткой конкуренции. Маржа остается общеизвестно низкой во всем мировом продовольственном секторе. Ежедневные отходы материалов или непредвиденные простои производства напрямую снижают прибыльность производителей. Вам нужна надежная техническая база для правильной оценки и определения вашего инструмента. Выбор неправильной установки оборудования приводит к слабым стенкам бутылок, несовершенным уплотнениям и большому количеству отходов на производстве. Согласование экономики производства с требованиями к упаковке конкретного масла имеет решающее значение для поддержания здоровой прибыли.
В этом руководстве рассматриваются основные переменные, определяющие эффективность и общую производительность устройства. Мы тщательно изучим конфигурацию отделки горловины, прецизионные расчеты веса преформ и оптимизированную компоновку полостей. Вы узнаете, как вязкость, барьерные требования и ограничения оборудования влияют на ваши решения о покупке. К концу вы будете точно знать, как правильно указать Пресс-форма для ПЭТ-преформ для вашего предприятия.
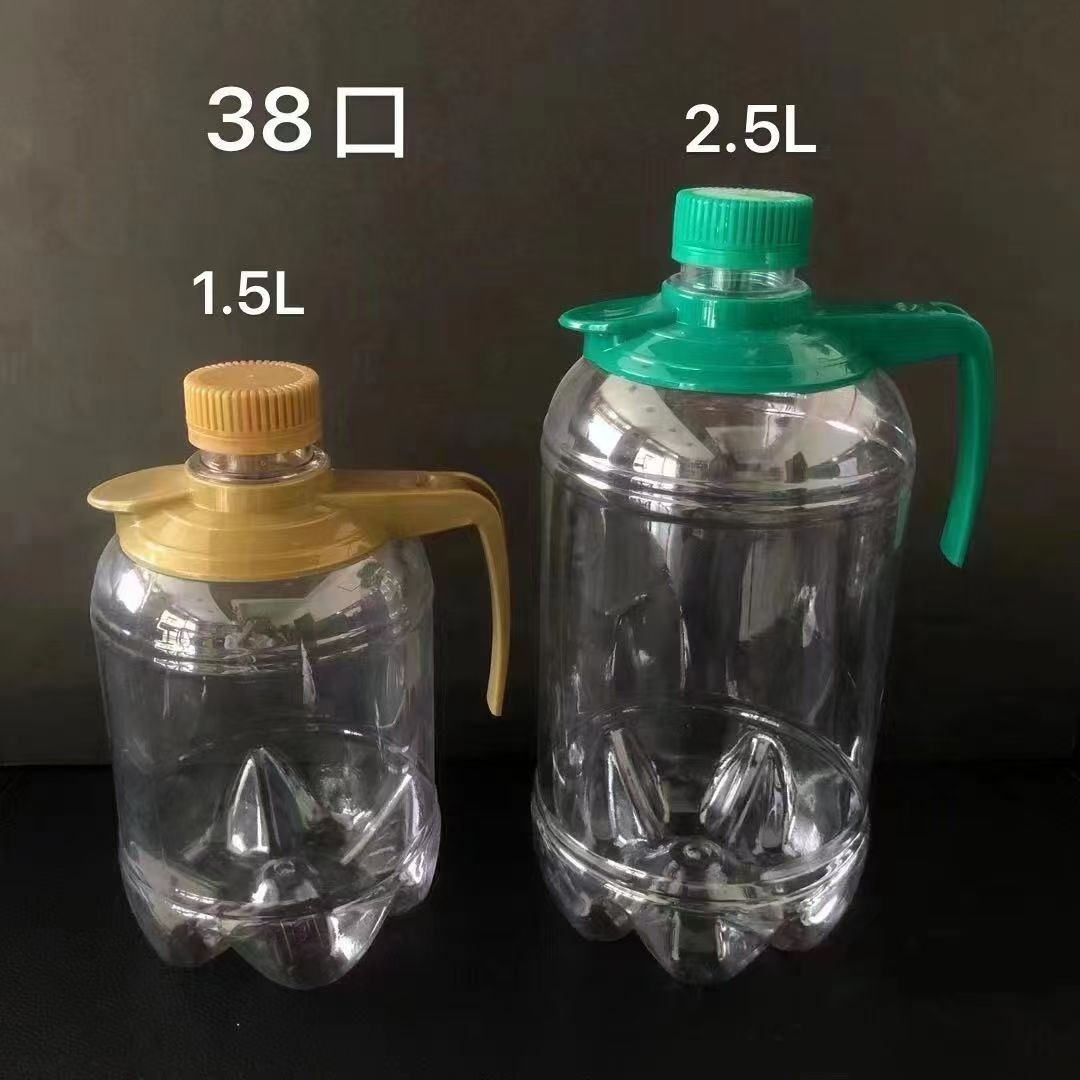
Пищевые масла представляют собой уникальные проблемы с упаковкой. В отличие от воды или газированных напитков, масла имеют более высокую вязкость. Они льются медленно и требуют строго контролируемых механизмов дозирования. Ваши инструменты должны поддерживать определенные размеры горловины, чтобы застежки, такие как кольца или колпачки-бабочки, идеально подходили. Если отделка горловины отклоняется на доли миллиметра, затворы не зафиксируются должным образом. Это приводит к беспорядочной выдаче и разочарованию потребителей.
Срок годности продукта также сильно влияет на приборостроение. Масла быстро разлагаются под воздействием ультрафиолета и кислорода. Чтобы бороться с этим, производители смешивают ПЭТ-смолы со специальными барьерными добавками или красителями. Эти добавки фундаментально изменяют показатель текучести расплава пластика. Стандартная форма с трудом справляется с такими разнообразными потоками расплава. Вы должны установить передовые системы терморегулирования внутри блока горячеканальных каналов. Точный нагрев обеспечивает равномерное попадание смолы в каждую полость.
Кроме того, бутылки с маслом выдерживают экстремальные нагрузки при верхней нагрузке. На складах 5-литровые бутылки из-под масла складываются в несколько поддонов. Пресс-форма для ПЭТ-преформ должна гарантировать идеально равномерное распределение толщины стенок. Тонкие места в преформе растягиваются неравномерно на этапе выдувного формования. Это создает скомпрометированные боковины. Когда поддоны скапливаются, слабые бутылки деформируются, вызывая катастрофические утечки по всей цепочке поставок.
Промышленность по производству пищевых масел использует несколько стандартизированных отделок горлышка. Стандартные размеры обычно включают форматы 29/21 мм, 32 мм, 36 мм и 46 мм. Выбранный размер определяет скорость заливки и тип крышки, которую вы можете применить. Вы должны сообщить изготовителю инструментов точную стратегию закрытия.
Требования к инструментам существенно меняются в зависимости от типа затвора. Защелкивающиеся затворы требуют агрессивной конструкции подрезов в кольце горловины формы. Инструмент должен выталкивать заготовку, не снимая профиль стопорного кольца. И наоборот, крышки с винтовой резьбой требуют высокоточной нарезки резьбы в компонентах формы. Плохо обработанная резьба приводит к отвинчиванию затворов во время транспортировки.
Стандартная отделка горлышка пищевого масла Стандартный
| размер горлышка | Тип закрытия | Типичное применение |
|---|---|---|
| 29/21 мм | Пресс-посадка / защелкивание | Розничные бутылки объемом 500 мл - 1 л. |
| 32 мм | Резьба со вставкой | 1л - 2л масел общего назначения |
| 36 мм | Винтовая резьба/Вытяжное кольцо | 2л - 3л сыпучих потребительских масел |
| 46 мм | Колпачок с широкой ручкой | Промышленные канистры для масла емкостью 5 л. |
Безопасность потребителя зависит от упаковки, защищенной от вскрытия. Современные масляные затворы оснащены стопорными кольцами, которые ломаются при первом открытии. В конструкции пресс-формы используется механизм с разрезным кольцом, образующий канавку, в которой находится тамперная лента. Эта область требует исключительной точности.
Реализация несет в себе значительные риски. Область горлового кольца требует интенсивной вентиляции, чтобы обеспечить выход вытесненного воздуха во время инъекции. Неправильная вентиляция задерживает воздух. Это приводит к коротким выстрелам или вспышкам вокруг уплотняющей поверхности. Даже микроскопическая вспышка на кромке шейки может поставить под угрозу индукционное уплотнение. Утечка масла повреждает коробки и портит все поставки. Всегда требуйте тщательной проверки глубины вентиляционных отверстий во время испытаний инструмента.
Многие производители хотят эксплуатационной гибкости. Выбор инструментов, оснащенных сменными вставками для шейки, кажется привлекательным. Эта стратегия позволяет переключаться между отделкой толщиной 32 мм и 36 мм, используя одни и те же блоки сердцевины и полости.
Однако вы сталкиваетесь с очевидными компромиссами. Взаимозаменяемые детали усложняют обслуживание. За миллионы быстрых циклов впрыска вставки испытывают микроскопическое смещение. Этот риск выравнивания приводит к несоответствию линии разъема. Несовпадающие линии пробора создают шею овальной формы. Овальные горлышки текут. Если вы отдаете приоритет максимальному времени безотказной работы, специальные инструменты часто оказываются более надежными, чем сменные системы.
Затраты на материалы преобладают над расходами на производство. Расчет точного веса преформы, необходимой для вашего целевого объема, обеспечивает рентабельность. Производители не могут позволить себе раздавать бесплатный пластик. Типичные диапазоны веса варьируются в зависимости от конечной формы и объема контейнера.
Для стандартной бутылки масла объемом 1 л обычно требуется от 24 до 28 г ПЭТ. Для прочного кувшина объемом 5 л требуется от 80 до 110 г. Вы должны зафиксировать этот целевой вес заранее. Размеры сердечника и полости формы определяют физическое пространство, занимаемое расплавленной смолой. Точная инженерия гарантирует, что каждый выстрел попадет точно в граммовую цель.
Диаграмма: вес преформы в зависимости от объема бутылки. Базовые показатели.
| Емкость бутылки | . Минимальный рекомендуемый вес (г). | Максимальный рекомендуемый вес (г). |
|---|---|---|
| 500 мл | 14 г | 18г |
| 1 литр | 24 г | 28г |
| 2 литра | 38г | 45 г |
| 5 литров | 80г | 110г |
Вес сам по себе не гарантирует хорошую бутылку. Вы должны рассчитать коэффициенты осевого и окружного растяжения. Преформа должна пропорционально растягиваться в процессе выдувания. Если заготовка слишком короткая, степень осевого растяжения падает слишком низко. Пластик не будет ориентирован правильно, в результате чего бутылка станет хрупкой.
Сдвиг ядра представляет огромную опасность во время инъекции. Расплавленный пластик попадает в полость под огромным давлением. Если стержень хоть немного прогибается, толщина стенки становится неравномерной. Одна сторона преформы получается толстой, а противоположная — тонкой. После выдувания эти бутылки мгновенно не проходят испытания на падение. При ударе тяжелое масло прорывается через тонкую сторону.
Промышленность активно стремится к уменьшению веса, чтобы снизить затраты на материалы. Уменьшение преформы на два грамма дает огромную ежегодную экономию. Однако облегчение значительно снижает вероятность ошибки.
Для достижения нижнего предела веса преформы требуется исключительное оборудование. Вам нужна высококачественная литейная сталь, устойчивая к прогибу под экстремальным давлением. Кроме того, более тонкие преформы остывают быстрее. Усовершенствованные каналы охлаждения должны мгновенно отводить тепло, чтобы предотвратить кристаллизацию. Кристаллизованный ПЭТ становится мутным и слабым. Безопасное облегчение веса невозможно без передовой инженерной мысли.
Выбор правильной конфигурации полости определяет окупаемость инвестиций. Не угадывайте это число. Вы должны рассчитать необходимые полости, используя строгие рамки.
Использование этой структуры предотвращает недостаточную капитализацию. Это также удерживает вас от покупки массивного инструмента с 72 гнездами, когда установка с 48 гнездами идеально соответствует вашим пятилетним прогнозам роста.
Ваша существующая машина для литья под давлением (IMM) ограничивает ваши возможности кавитации. Вы должны подобрать размер инструмента и усилие зажима в соответствии с вашим IMM. Более высокие полости требуют экспоненциально большего тоннажа.
Формула требуемой силы зажима умножает площадь проекции всех полостей на внутреннее давление впрыска. Если вам не хватает достаточной силы зажима, форма взорвется во время впрыска. Это вызывает сильную засветку по всей линии разъема. Прежде чем заказывать инструмент с большой посадкой, убедитесь, что ваша машина обеспечивает достаточное расстояние между стяжками и запас прочности по тоннажу.
Пресс-формы с высокой кавитацией создают сложные проблемы контроля качества. Использование 48, 72 или 96 полостей одновременно кажется очень эффективным. Однако обеспечить равномерное распределение расплава по всем полостям невероятно сложно. Пластик естественно течет быстрее к центральным полостям, чем к краевым.
Неравномерное охлаждение представляет собой еще один риск. Центральные полости часто нагреваются сильнее. Это несоответствие приводит к тому, что в одном кадре преформы различаются по размерам. При отборе поставщиков инструментов с большими полостями требуйте конкретные доказательства компетентности. Покупатели должны требовать отчеты по анализу текучести пресс-формы. Вы также должны просмотреть эмпирические данные по балансировке горячеканальных каналов, полученные от производителя, прежде чем утверждать проект.
Срок службы инструмента полностью зависит от выбора материала. Пресс-формы для преформ работают в суровых условиях. Холодная вода, проходящая через инструмент, вызывает обильную внешнюю конденсацию. Эта влага быстро ржавеет некачественные металлы.
Установите строгие критерии выбора материалов. Для всех сердечников, полостей и горловых колец потребуется нержавеющая сталь S136 или ее точный эквивалент. Эта марка стали обладает превосходной коррозионной стойкостью. Кроме того, проверьте характеристики твердости на техническом чертеже. Критические компоненты должны достигать HRC 45–52. Мягкая сталь быстро изнашивается, что приводит к образованию заусенцев на линии разъема и нарушению размеров.
Качество ворота определяет базовую прочность конечной бутылки. Плохой литник приводит к образованию натянутой нити, когда крошечная пластиковая нить остается прикрепленной к основе преформы.
Время охлаждения занимает большую часть любого цикла впрыска. Чем быстрее вы извлечете тепло из расплавленного ПЭТ, тем быстрее вы сможете открыть инструмент. Оцените, как именно поставщик проектирует свои контуры охлаждения.
Сравните конформное охлаждение с традиционным прямым охлаждением. Конформные каналы охлаждения плотно охватывают сложные изгибы заготовки. Такой равномерный отвод тепла значительно превосходит традиционные конструкции. Оптимизированное охлаждение сокращает время цикла на несколько секунд. Экономия трех секунд за цикл приводит к значительному увеличению рентабельности инвестиций в течение всего года непрерывного производства бутылок для масла.
Оценка и определение нового инструмента в конечном итоге представляет собой попытку сбалансировать первоначальные капитальные затраты с долгосрочной общей эффективностью оборудования (OEE). Каждое техническое решение, от геометрии горловины до расположения каналов охлаждения, напрямую влияет на ваши ежедневные производственные показатели. Неправильный выбор приводит к треснувшим бутылкам, утечке масла и испорченным поддонам.
Команды по закупкам и проектированию должны избегать выбора оборудования только на основе начальной цены. В дешевой оснастке используется некачественная сталь и несбалансированные горячеканальные каналы, что приводит к бесконечным простоям при обслуживании. Отдавайте предпочтение поставщикам, которые предоставляют прозрачный анализ текучести пресс-формы, письменные гарантии продолжительности цикла и проверяемые сертификаты стали. Ваш следующий шаг прост: свяжитесь с производителями, включенными в короткий список, и запросите подробные технические чертежи в 2D/3D, а также подробный список компонентов оснастки.
Ответ: Время цикла сильно зависит от толщины стенок и эффективности охлаждения. Для тяжелой преформы объемом 5 л (80–110 г) цикл обычно составляет от 20 до 35 секунд. Усовершенствованное конформное охлаждение и оптимизированные системы охлаждения помогают приблизить продолжительность цикла к 20-секундной отметке.
О: Да, операторы могут менять штифты сердечника формы, чтобы немного отрегулировать вес преформы. Однако существуют ограничения. Изменение длины сердечника существенно меняет коэффициент растяжения и толщину стенки. Слишком сильное изменение этих настроек разрушает целостность бутылки.
Ответ: Натяжение ворот создает физический дефект и микроскопическое слабое место непосредственно у основания бутылки. Пищевое масло тяжелое. При заполнении жидкость оказывает сильное давление вниз. Слабые основания подвергаются растрескиванию под напряжением и в конечном итоге разрушаются под такой нагрузкой.
Ответ: При условии надлежащего профилактического обслуживания, чистых водопроводов и использования высококачественной нержавеющей стали (например, S136), инструмент премиум-класса легко выдерживает минимум 3–5 миллионов выстрелов, прежде чем потребуется капитальный ремонт компонентов.


