
Просмотры: 0 Автор: Редактор сайта Время публикации: 9.11.2026 Происхождение: Сайт


Незапланированные простои в производстве ПЭТ-преформ быстро снижают рентабельность. Каждая минута остановки станка из-за поломки инструмента вредит вашей прибыли. Однако отношение к здоровью инструмента как к долгосрочным инвестициям полностью меняет эту динамику. Мы должны различать регулярное профилактическое обслуживание и замену критически важных компонентов. Они требуют совершенно разных операционных стратегий. Регулярный ежедневный уход поддерживает работу машин. Замена критически важных компонентов, наоборот, требует расчетного времени для защиты общего состояния вашего производства. Вам нужна надежная основа, чтобы максимизировать отдачу от инвестиций. Мы рассмотрим, как эффективно управлять этим балансом. Вы научитесь точному процессу принятия решений для оптимизации срока службы инструмента. Мы также расскажем, как последовательно поддерживать строгие стандарты качества продукции на протяжении миллионов циклов. Это руководство поможет вам перейти от реактивных и стрессовых исправлений к высокоактивному управлению активами. Приготовьтесь повысить эффективность своего производства уже сегодня.
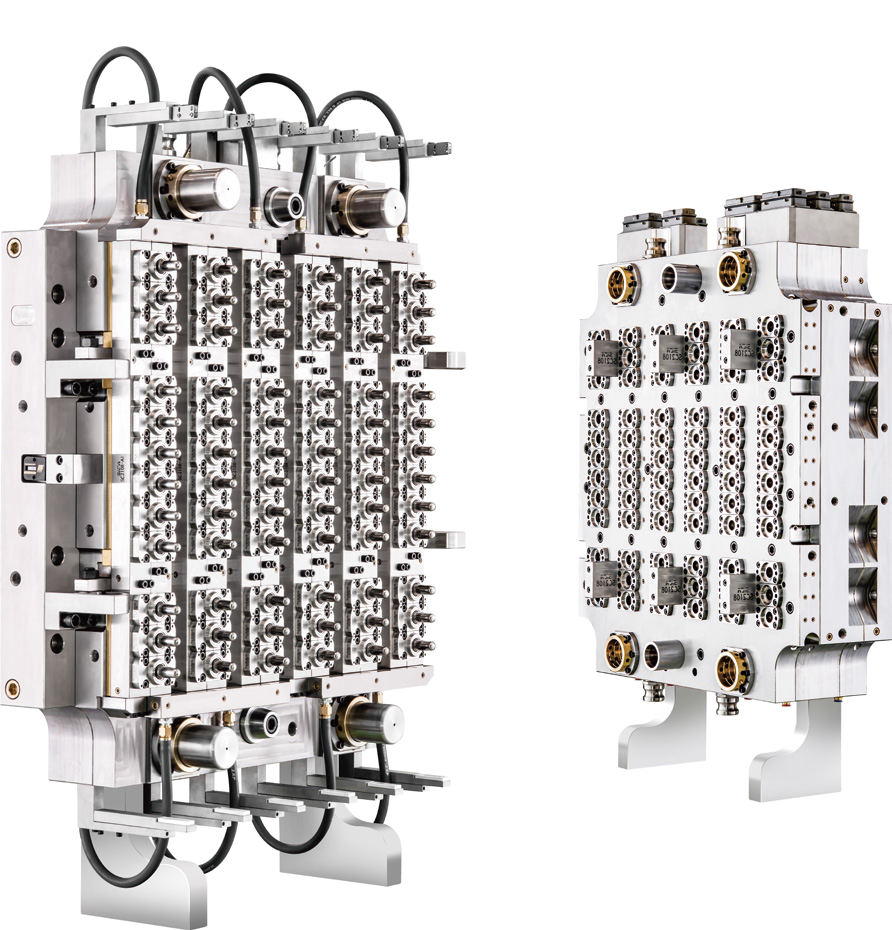
Вы не можете управлять тем, что не измеряете. Счетчики циклов обеспечивают наиболее точную информацию о состоянии инструмента. Графики, основанные на времени, часто вводят в заблуждение команды технического обслуживания. Машина, работающая непрерывно, деградирует быстрее, чем машина, работающая с перерывами. Журналы термического стресса также дают важные подсказки. Необходимо отслеживать колебания температуры в различных кавитационных зонах. Внезапные скачки температуры часто указывают на засорение каналов охлаждения. Эти закупорки быстро ускоряют усталость металла. Заблаговременно установите четкие пороговые значения износа. Регулярно сравнивайте текущие показатели со спецификациями производителя оригинального оборудования.
Пустоты и полости подвергаются огромным термическим нагрузкам во время каждого цикла впрыска. Вы должны следить за ними на предмет ранних признаков термической деградации. Микроскопические трещины часто появляются первыми в районе ворот. Эти стрессовые переломы ухудшают стабильность выдувного формования на выходе. Поверхностная питтинговая коррозия – еще один тревожный сигнал. Кислотные выделения некоторых смол вызывают эту точечную коррозию. Изношенные поверхности создают трение во время выброса детали. Это трение приводит к появлению видимых потертостей на преформах. Вы должны своевременно заменять полости с ямками, чтобы сохранить оптическую прозрачность.
Область резьбы горлового кольца испытывает чрезвычайно сильное трение. Механические силы выталкивания постоянно подвергают воздействию именно эти компоненты. Размеры резьбы определяют окончательное уплотнение крышки бутылки. Даже незначительная потеря точности приводит к серьезной утечке на выходе. В этих зонах с высокой толерантностью локальное восстановление обычно не удается. Попытка сварить и повторно обработать горловину редко восстанавливает ее первоначальную геометрию. Вы должны обосновать замену полного комплекта, если резьба имеет видимое сплющивание. Защита целостности уплотнения крышки перевешивает краткосрочную экономию на ремонтных кольцах.
Различные сорта смол существенно влияют на срок службы компонентов. Переработанный ПЭТ (rPET) содержит примеси и имеет различную молекулярную массу. Эти переменные ускоряют износ определенных участков инструмента. Чешуйки и загрязнения действуют как абразивная наждачная бумага. Вы заметите более быструю деградацию при использовании 100% rPET. Первичный ПЭТ течет гораздо более плавно. Это вызывает значительно меньшее истирание стенок полости. Каждый Пресс-форма для ПЭТ-преформ требует индивидуального интервала технического обслуживания. Вы должны корректировать графики проверок в зависимости от используемой конкретной смеси смол.
Ваши операторы должны выполнять базовые проверки каждую смену. Поток охлаждающей воды требует немедленного внимания. Неравномерное охлаждение мгновенно приводит к деформации преформ. Операторы должны проверить распределение смазки по всем движущимся пластинам. Сухие пластины вызывают катастрофическое истирание и дорогостоящие задиры. Визуальные проверки остаются невероятно важными. Проверьте линии разъема на наличие первых признаков засветки. Осмотрите остатки ворот на наличие натянутых или коротких ударов. Эти ежедневные процедуры предотвращают превращение мелких проблем в крупные остановки производства.
Глубокая очистка требует специальных методов защиты стальных поверхностей. Ультразвуковая очистка эффективно удаляет стойкие скопления газа. Он беспрепятственно проникает глубоко в сложные каналы охлаждения. Струйная очистка сухим льдом предлагает еще одну отличную альтернативу очистки. Удаляет остатки с поверхности, не вызывая механической эрозии. Никогда не используйте абразивные проволочные щетки для полированных поверхностей полости. Вы немедленно разрушите оптическое покрытие. Регулярная глубокая очистка поддерживает оптимальную эффективность теплопередачи. Благодаря такой эффективности время цикла остается неизменно коротким.
Строгая система контроля отделяет обычные магазины от предприятий мирового класса. Вы должны использовать строгие протоколы измерений. Сами по себе визуальные проверки не могут гарантировать соответствие деталей.
Стандартные интервалы технического обслуживания.
| Частота. | Компонент. Область. | Требуемая | методология действий. |
|---|---|---|---|
| Ежедневно | Система охлаждения | Проверьте скорость потока и температуру | Визуальный монитор / Расходомеры |
| Еженедельно | Линии разделения | Проверьте наличие вспышки и очистите вентиляционные отверстия. | Салфетка с растворителем / Визуальный индикатор |
| Ежемесячно | Кольца на шею | Проверьте размеры резьбы | Калиброванные датчики GO/NO-GO |
| Ежеквартальный | Сердечники и полости | Глубокая очистка и проверка на наличие питтинга | Ультразвуковая ванна/Микроскоп |
Память выходит из строя, но правильная документация сохраняется. Ведение цифрового журнала полностью меняет вашу стратегию технического обслуживания. Вы должны точно записывать каждое действие.
Прогнозное планирование предотвращает непредвиденные простои. Это гарантирует, что вы закажете запасные части именно тогда, когда это необходимо.
Не заменяйте детали преждевременно. Вы должны различать ошибки, связанные с процессом, и фактическую механическую неисправность. Параметры обработки часто имитируют повреждение инструмента. Высокие температуры ствола часто вызывают чрезмерную вспышку. Низкое давление удержания обычно приводит к коротким ударам. Вы всегда должны сначала проверить свои листы обработки. Проверьте температуру расплава и скорость впрыска. Убедитесь, что ваш чиллер обеспечивает постоянное давление воды. Исключив переменные обработки, вы сможете с уверенностью исследовать механические проблемы. Эта диагностическая дисциплина экономит тысячи долларов.
Определенные дефекты прямо указывают на конкретные механические неисправности. Повреждения резьбы требуют тщательного анализа. Вы должны определить, связано ли это с чрезмерным естественным износом. Иногда неправильная сила зажима вместо этого сдавливает резьбу. Короткие кадры и вариации плотности рассказывают другую историю. Определите, связана ли проблема с кавитацией. Заблокированные ворота в одной полости вызывают локальный короткий удар. Однако проблемы с поставками исходных материалов влияют на весь процесс во всем мире. Обратите особое внимание на концентричность преформы. Смещение сердечника обычно указывает на изношенные конусные замки.
Операторы часто сталкиваются с дилеммой: ремонт или замена. Вам нужна логическая матрица, чтобы руководствоваться этими решениями. Высокоточные детали редко нуждаются в ремонте. Попытка сварить и перешлифовать поврежденный сердечник представляет собой огромный эксплуатационный риск. Тепло от сварки локально изменяет металлургию стали. Это создает неравномерные точки охлаждения во время производства. Время от времени имеет смысл восстанавливать некритические компоненты. Однако следует избегать ремонта деталей, непосредственно контактирующих с расплавом пластика. Риск производства несоответствующих преформ перевешивает любую временную экономию.
Вы должны строго оценивать риск качества. Шейные кольца полностью определяют интерфейс закрытия. Они обладают чрезвычайной толерантной чувствительностью. Замена шейных колец почти всегда более рентабельна, чем их повторная обработка. Повторно обработанное кольцо часто имеет отклонение на несколько микрон. Это микроскопическое отклонение не позволяет бутылкам герметично закрываться. Жалобы последующих клиентов обходятся гораздо дороже, чем новые компоненты. Защитите репутацию своего бренда, установив новые кольца, сертифицированные заводом-изготовителем. Не делайте ставку на скомпрометированные потоки.
Задержки в цепочке поставок быстро разрушают производственные графики. Изготовление сердечников и полостей по индивидуальному заказу требует значительного времени. Вы не можете просто купить эти прецизионные компоненты в одночасье. Эффективные менеджеры планируют эти покупки на несколько месяцев вперед. Внимательно следите за своим циклом. Запускайте протоколы закупок до того, как компоненты достигнут порога отказа. Вы должны обеспечить непрерывность производства. Однако избегайте чрезмерных инвестиций в огромные запасы. Держите на складе критически важные предметы износа, такие как шейные кольца и вставки ворот. Заказывайте полости большего размера строго на основе прогнозных данных.
Ваши партнеры по инструментам определяют ваш окончательный успех. Требуйте строгую документацию от любого поставщика, которого вы выберете. Вам необходимо сертифицированное подтверждение твердости материала. Настаивайте на отчетах, показывающих характеристики HRC для всех стальных блоков. Мягкая сталь быстро разрушается под высоким давлением впрыска. Тщательно оцените характеристики их покрытия. Покрытия PVD (физическое осаждение из паровой фазы) и DLC (алмазоподобный углерод) значительно продлевают срок службы деталей. Эти покрытия уменьшают трение во время выброса. Наконец, требуйте абсолютных допусков точности. Поставщики должны предоставить отчеты координатно-измерительной машины (КИМ), подтверждающие каждый размер.
Долгосрочная производительность инструмента во многом зависит от последовательной регистрации данных. Превентивные меры всегда превосходят реактивные меры пожаротушения. Вы должны взять на себя обязательство проводить строгие ежедневные, еженедельные и ежемесячные проверки. Такая последовательность предотвращает перерастание незначительного износа в катастрофический отказ. Мы постоянно сопоставляем необходимые инвестиции в техническое обслуживание с желаемым временем безотказной работы производства. Стратегические замены в конечном итоге гарантируют более высокий общий объем производства. Они устраняют брак и разочарования, вызванные износом компонентов. Просмотрите свой текущий цикл сегодня. Сравните их напрямую с рекомендациями OEM. Создайте на своем предприятии проактивную культуру, ориентированную на документацию, чтобы обеспечить вашу прибыльность.
О: Три наиболее важных признака включают серьезные несоответствия резьбы, постоянную неэффективность охлаждения и постоянную вспышку. Повреждение резьбы мгновенно нарушает герметичность бутылки. Проблемы с охлаждением приводят к деформации преформ и увеличению времени цикла. Постоянная вспышка обычно указывает на повреждение линии разъема или износ блокировок, требующих немедленной замены детали.
Ответ: Вам следует ежемесячно проводить полноценный аудит для крупносерийных производственных циклов. Непрерывная работа на высоких скоростях ускоряет механический износ резьбы. Используйте калиброванные датчики для тщательного измерения этих профилей. Заблаговременное обнаружение отклонений на микронном уровне предотвращает массовые утечки бутылок на выходе и защищает ваши отношения с клиентами.
А: Да. Переработанный ПЭТ содержит примеси и разнообразную молекулярную структуру. Эти элементы действуют абразивно на стальные поверхности. Эта абразивная природа значительно ускоряет износ по сравнению с первичной смолой. При использовании смесей rPET необходимо сокращать интервалы технического обслуживания и чаще проверять наличие полостей.
Ответ: Поверхностные покрытия, такие как PVD или DLC, значительно продлевают срок службы компонентов. Они повышают твердость поверхности и препятствуют выделению кислотных газов из смол. Кроме того, они обеспечивают исключительные свойства высвобождения. Это уменьшает трение при выталкивании, предотвращает истирание преформы и позволяет немного сократить общее время цикла.
Ответ: Правильное выравнивание обеспечивает равномерное распределение нагрузки на все компоненты. Несоосность приводит к тому, что шейные кольца поглощают неестественное боковое давление во время зажима. Это неравномерное напряжение преждевременно разрушает резьбу и быстро разрушает прецизионные допуски. Поддержание идеального выравнивания линии разъема жизненно важно для увеличения срока службы горлового кольца.


