
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-11-09 Origine : Site


Les temps d’arrêt imprévus dans la production de préformes PET pèsent rapidement sur la rentabilité. Chaque minute où une machine s’arrête en raison d’une panne d’outil nuit à vos résultats. Cependant, considérer la santé des outils comme un investissement à long terme change complètement cette dynamique. Il faut faire la distinction entre la maintenance préventive de routine et le remplacement des composants critiques. Ils nécessitent des stratégies opérationnelles totalement différentes. Les soins quotidiens de routine permettent aux machines de fonctionner. À l’inverse, le remplacement des composants critiques nécessite un calendrier calculé pour protéger la santé globale de votre production. Vous avez besoin d’un cadre fiable pour maximiser votre retour sur investissement. Nous explorerons comment gérer efficacement cet équilibre. Vous apprendrez un processus de prise de décision précis pour optimiser la durée de vie des outils. Nous expliquerons également comment maintenir des normes strictes de qualité des produits de manière cohérente sur des millions de cycles. Ce guide vous aide à passer d'une solution réactive et stressante à une gestion des actifs hautement proactive. Préparez-vous à améliorer l’efficacité de votre atelier de production dès aujourd’hui.
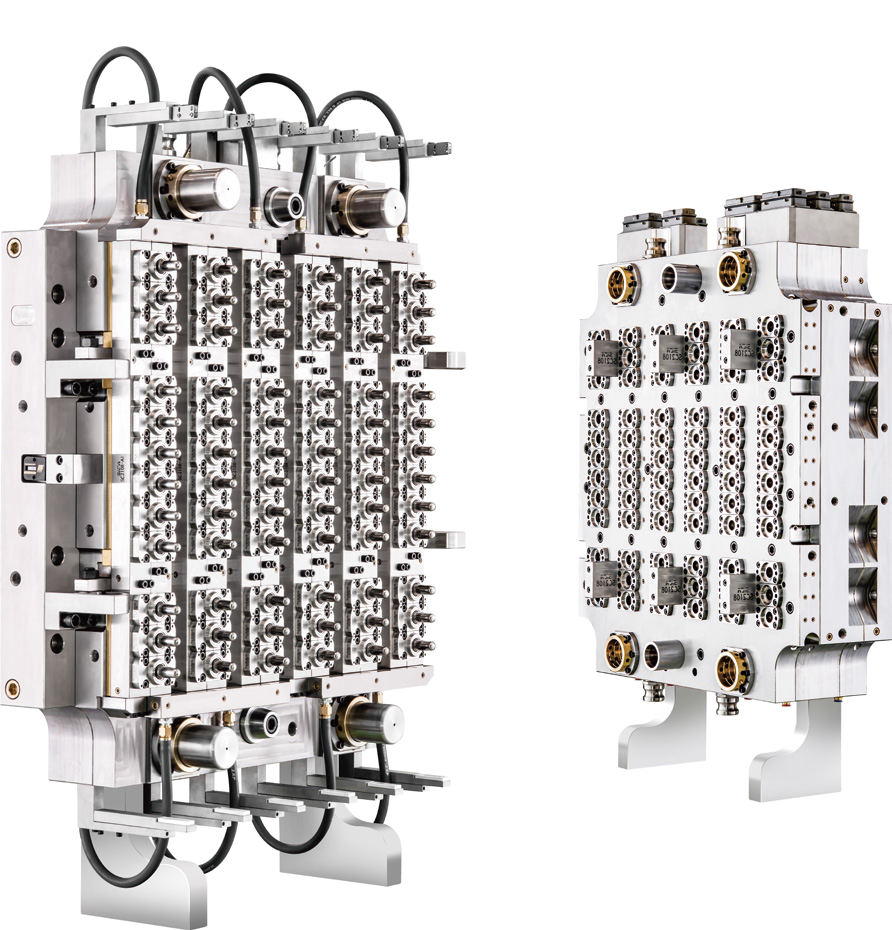
Vous ne pouvez pas gérer ce que vous ne mesurez pas. Les compteurs de cycles fournissent la référence la plus précise pour l’état des outils. Les plannings basés sur le temps induisent souvent les équipes de maintenance en erreur. Une machine fonctionnant en continu se dégrade plus rapidement qu’une machine fonctionnant par intermittence. Les enregistrements de stress thermique fournissent également des indices essentiels. Vous devez suivre les fluctuations de température dans différentes zones de cavitation. Des pics soudains de température indiquent souvent des blocages des canaux de refroidissement. Ces blocages accélèrent rapidement la fatigue du métal. Établissez dès le début des seuils d’usure clairs. Comparez régulièrement vos mesures actuelles aux spécifications du fabricant d’équipement d’origine.
Les noyaux et les cavités subissent d’immenses contraintes thermiques à chaque cycle d’injection. Vous devez les surveiller pour déceler les premiers signes de dégradation thermique. Les fissures microscopiques apparaissent souvent en premier à proximité de la zone de la porte. Ces fractures de contrainte compromettent la cohérence du moulage par soufflage en aval. Les piqûres de surface sont un autre signal d’alarme majeur. Les dégagements gazeux acides de certaines résines provoquent ces piqûres. Les surfaces dégradées créent des frictions lors de l’éjection des pièces. Ces frottements entraînent des éraflures visibles sur vos préformes. Vous devez remplacer rapidement les cavités piquées pour maintenir la clarté optique.
La zone du filetage de l'anneau de cou subit une friction extrêmement élevée. Les forces d'éjection mécaniques sollicitent constamment ces composants précis. Les dimensions du filetage dictent le joint final de la fermeture de la bouteille. Même une perte de précision mineure provoque de graves fuites en aval. Les réparations localisées échouent généralement dans ces zones de haute tolérance. Tenter de souder et de réusiner un collier restaure rarement sa géométrie d'origine. Vous devez justifier le remplacement complet du jeu lorsque les filetages présentent un aplatissement visible. La protection de l’intégrité de votre joint de fermeture dépasse les économies à court terme réalisées grâce aux anneaux de brassage.
Les différentes qualités de résine ont un impact profond sur la durée de vie des composants. Le PET recyclé (rPET) contient des impuretés et des poids moléculaires variés. Ces variables accélèrent l’usure dans des zones d’outillage spécifiques. Les flocons et les contaminants agissent comme du papier de verre abrasif. Vous remarquerez une dégradation plus rapide lorsque vous utilisez du rPET à 100 %. Le PET vierge s'écoule beaucoup plus facilement. Cela provoque beaucoup moins d’abrasion sur les parois creuses. Chaque Le moule de préforme PET nécessite un intervalle de maintenance adapté. Vous devez ajuster vos calendriers d’inspection en fonction du mélange de résine spécifique utilisé.
Vos opérateurs doivent effectuer des contrôles de base à chaque quart de travail. Le débit d’eau de refroidissement exige une attention immédiate. Un refroidissement irrégulier provoque instantanément une déformation des préformes. Les opérateurs doivent vérifier la répartition de la lubrification sur toutes les plaques mobiles. Les plaques sèches provoquent des grippages catastrophiques et des saisies coûteuses. Les inspections visuelles restent extrêmement importantes. Vérifiez les lignes de séparation pour déceler les premiers signes de flash. Inspectez le vestige de la porte pour déceler des cordages ou des tirs courts. Ces routines quotidiennes évitent que des problèmes mineurs ne se transforment en arrêts de production majeurs.
Le nettoyage en profondeur nécessite des méthodes spécialisées pour protéger les surfaces en acier. Le nettoyage par ultrasons élimine efficacement les accumulations de gaz tenaces. Il pénètre en profondeur et en toute transparence dans les canaux de refroidissement complexes. La projection de glace carbonique offre une autre excellente alternative de nettoyage. Il élimine les résidus de surface sans provoquer d'érosion mécanique. N’utilisez jamais de brosses métalliques abrasives sur les surfaces polies de la cavité. Vous détruirez immédiatement la finition optique. Des nettoyages en profondeur réguliers maintiennent une efficacité de transfert de chaleur optimale. Cette efficacité maintient vos temps de cycle constamment rapides.
Un cadre d'inspection rigoureux sépare les ateliers moyens des opérations de classe mondiale. Vous devez utiliser des protocoles de mesure stricts. Les contrôles visuels à eux seuls ne peuvent garantir la conformité des pièces.
Intervalles d’inspection de maintenance standard
| Fréquence | Composant Domaine | Action requise | Méthodologie |
|---|---|---|---|
| Tous les jours | Circuit de refroidissement | Vérifier les débits et les températures | Moniteur visuel / Débitmètres |
| Hebdomadaire | Lignes de séparation | Inspecter le flash et nettoyer les évents | Lingette au solvant / Jauge visuelle |
| Mensuel | Anneaux de cou | Vérifier les dimensions du filetage | Jauges GO/NO-GO étalonnées |
| Trimestriel | Noyaux et cavités | Nettoyer en profondeur et inspecter les piqûres | Bain à ultrasons / Microscope |
La mémoire échoue, mais la documentation appropriée persiste. La tenue d’un journal de bord numérique transforme complètement votre stratégie de maintenance. Vous devez enregistrer chaque action avec précision.
La planification prédictive évite les temps d'arrêt inattendus. Cela garantit que vous commandez des pièces de rechange exactement au moment où vous en avez besoin.
Ne remplacez pas les pièces prématurément. Vous devez faire la distinction entre les erreurs liées au processus et les défaillances mécaniques réelles. Les paramètres de traitement imitent souvent les dommages causés aux outils. Les températures élevées du canon provoquent souvent un flash excessif. Les faibles pressions de maintien créent généralement des tirs courts. Vous devez toujours vérifier vos feuilles de traitement en premier. Vérifiez la température de fusion et la vitesse d'injection. Assurez-vous que votre refroidisseur fournit une pression d’eau constante. Une fois que vous avez exclu le traitement des variables, vous pouvez enquêter en toute confiance sur les problèmes mécaniques. Cette discipline de diagnostic permet d'économiser des milliers de dollars.
Certains défauts indiquent directement des défaillances mécaniques spécifiques. Les dommages au fil nécessitent une analyse minutieuse. Vous devez identifier si cela provient d’une usure naturelle excessive. Parfois, une force de serrage inappropriée écrase les fils. Les plans courts et les variations de densité racontent une autre histoire. Déterminez si le problème est spécifique à la cavitation. Une porte bloquée dans une cavité provoque un tir court localisé. Cependant, les problèmes d’approvisionnement en matériel en amont affectent l’ensemble du plan à l’échelle mondiale. Portez une attention particulière à la concentricité des préformes. Le déplacement du noyau indique généralement des verrous coniques usés.
Les opérateurs sont souvent confrontés au dilemme « réparer ou remplacer ». Vous avez besoin d’une matrice logique pour guider ces décisions. Les pièces de haute précision bénéficient rarement de correctifs. Tenter de souder et de réaffûter un noyau endommagé présente un immense risque opérationnel. La chaleur du soudage altère localement la métallurgie de l’acier. Cela crée des points de refroidissement inégaux pendant la production. Il est parfois judicieux de remettre à neuf des composants non critiques. Cependant, vous devez éviter de réparer les pièces directement en contact avec le plastique fondu. Le risque de produire des préformes non conformes dépasse toute économie temporaire.
Vous devez évaluer strictement le risque qualité. Les anneaux de cou définissent entièrement l'interface de fermeture. Ils possèdent une sensibilité de tolérance extrême. Le remplacement des bagues de cou est presque toujours plus rentable que leur réusinage. Une bague réusinée s'écarte souvent de quelques microns. Cette déviation microscopique empêche les bouteilles de se sceller correctement. Les plaintes des clients en aval qui en résultent coûtent bien plus cher que les nouveaux composants. Protégez la réputation de votre marque en installant de nouveaux anneaux certifiés en usine. Ne pariez pas sur des discussions compromises.
Les retards dans la chaîne d’approvisionnement ruinent rapidement les calendriers de production. La fabrication de noyaux et d’empreintes sur mesure nécessite des délais de livraison importants. Vous ne pouvez pas acheter ces composants de précision du jour au lendemain. Les gestionnaires efficaces planifient ces achats des mois à l’avance. Surveillez votre cycle avec diligence. Déclenchez les protocoles d’approvisionnement avant que les composants n’atteignent leurs seuils de défaillance. Vous devez assurer la continuité de la production en toute transparence. Cependant, évitez de surinvestir dans des stocks de rechange massifs. Gardez en stock les articles d’usure essentiels tels que les anneaux de cou et les inserts de barrière. Commandez des cavités plus grandes en vous basant uniquement sur des données prédictives.
Vos partenaires d’outillage dictent votre succès ultime. Exigez une documentation rigoureuse de la part du fournisseur de votre choix. Vous avez besoin d’une preuve certifiée de la dureté du matériau. Insistez sur les rapports montrant les spécifications HRC pour tous les blocs d'acier. L'acier doux se dégrade rapidement sous des pressions d'injection élevées. Évaluez soigneusement leurs spécifications de revêtement. Les revêtements PVD (Physical Vapor Deposition) et DLC (Diamond-Like Carbon) prolongent considérablement la durée de vie des pièces. Ces revêtements réduisent la friction lors de l'éjection. Enfin, exigez des tolérances de précision absolue. Les fournisseurs doivent fournir des rapports de machine à mesurer tridimensionnelle (MMT) vérifiant chaque dimension.
Les performances des outils à long terme reposent en grande partie sur un enregistrement cohérent des données. L’action préventive l’emporte toujours sur la lutte réactive contre les incendies. Vous devez vous engager à effectuer des inspections rigoureuses quotidiennes, hebdomadaires et mensuelles. Cette cohérence empêche une usure mineure de dégénérer en défaillance catastrophique. Nous équilibrons constamment les investissements de maintenance nécessaires et la disponibilité de production souhaitée. Les remplacements stratégiques garantissent en fin de compte un rendement global plus élevé. Ils éliminent les rebuts et la frustration causés par les composants dégradés. Passez en revue votre décompte cyclique actuel aujourd’hui. Comparez-les directement aux recommandations OEM. Établissez une culture proactive et axée sur la documentation dans votre établissement pour garantir votre rentabilité.
R : Les trois signes les plus critiques incluent de graves incohérences de filetage, une inefficacité de refroidissement persistante et un flash continu. Les dommages au fil compromettent instantanément l’étanchéité de la bouteille. Les problèmes de refroidissement provoquent des préformes déformées et prolongent les temps de cycle. Un clignotement persistant indique généralement des dommages sur la ligne de séparation ou des verrouillages usés qui nécessitent un remplacement immédiat de la pièce.
R : Vous devez effectuer un audit dimensionnel complet chaque mois pour les cycles de production à volume élevé. Un fonctionnement continu à grande vitesse accélère l’usure mécanique des filetages. Utilisez des jauges étalonnées pour mesurer soigneusement ces profils. La détection précoce des écarts au niveau du micron évite les fuites massives de bouteilles en aval et protège vos relations avec vos clients.
R : Oui. Le PET recyclé contient des impuretés et des structures moléculaires variées. Ces éléments agissent de manière abrasive sur les surfaces en acier. Cette nature abrasive accélère considérablement l’usure par rapport à la résine vierge. Vous devez raccourcir vos intervalles de maintenance et inspecter les piqûres de cavité beaucoup plus fréquemment lorsque vous utilisez des mélanges rPET.
R : Les revêtements de surface comme le PVD ou le DLC prolongent considérablement la durée de vie des composants. Ils augmentent la dureté de la surface et résistent aux dégagements gazeux acides des résines. De plus, ils offrent des propriétés de libération exceptionnelles. Cela réduit la friction d'éjection, empêche les éraflures des préformes et permet des temps de cycle globaux légèrement plus rapides.
R : Un alignement correct garantit une répartition uniforme des contraintes sur tous les composants. Un mauvais alignement force les anneaux de col à absorber des pressions latérales anormales lors du serrage. Cette contrainte inégale écrase prématurément les filetages et détruit rapidement les tolérances de précision. Le maintien d’un alignement parfait de la ligne de séparation est essentiel pour maximiser la durée de vie de l’anneau de cou.


