
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-11-09 Origen: Sitio


Las paradas no planificadas en la producción de preformas de PET reducen rápidamente la rentabilidad. Cada minuto que una máquina se detiene debido a una falla en la herramienta perjudica sus resultados. Sin embargo, tratar la salud de las herramientas como una inversión a largo plazo cambia esta dinámica por completo. Debemos distinguir entre mantenimiento preventivo de rutina y reemplazo de componentes críticos. Requieren estrategias operativas completamente diferentes. El cuidado diario de rutina mantiene las máquinas en funcionamiento. Por el contrario, el reemplazo de componentes críticos exige un tiempo calculado para proteger el estado general de su producción. Necesita un marco confiable para maximizar el retorno de su inversión. Exploraremos cómo gestionar este equilibrio de forma eficaz. Aprenderá un proceso preciso de toma de decisiones para optimizar la vida útil de la herramienta. También cubriremos cómo mantener estrictos estándares de calidad del producto de manera consistente durante millones de ciclos. Esta guía le ayudará a pasar de soluciones reactivas y estresantes a una gestión de activos altamente proactiva. Prepárese para elevar la eficiencia de su planta de producción hoy.
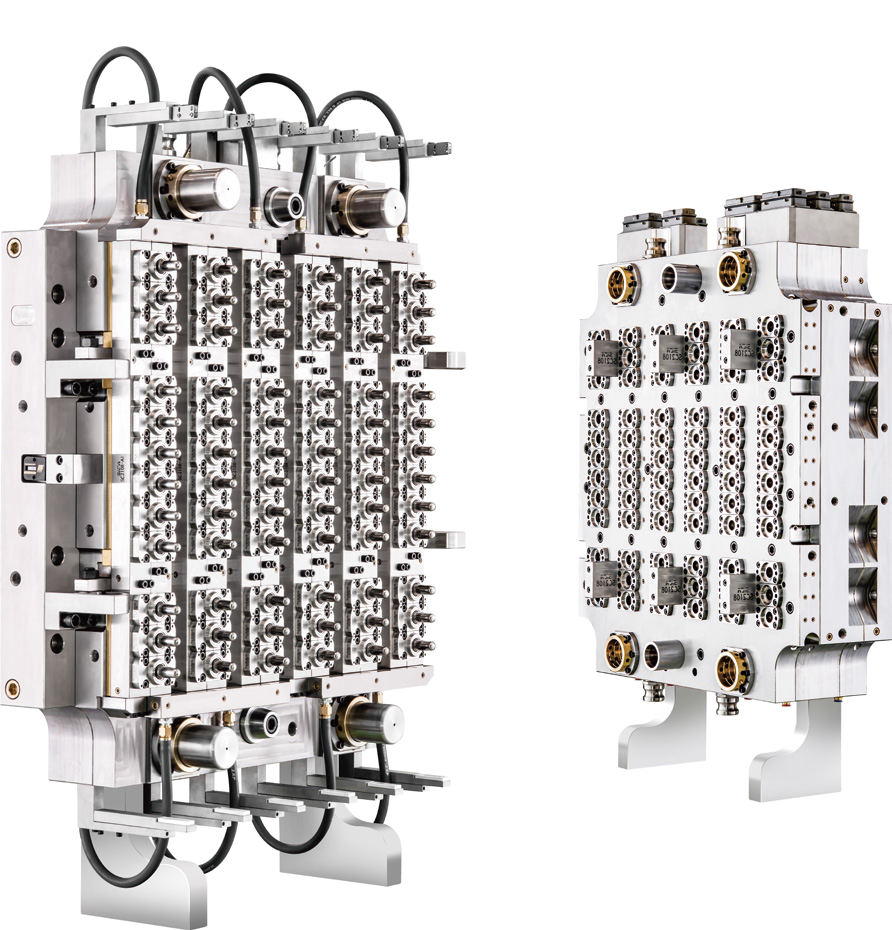
No se puede gestionar lo que no se mide. Los contadores de ciclos proporcionan la base más precisa para el estado de la herramienta. Los cronogramas basados en el tiempo a menudo inducen a error a los equipos de mantenimiento. Una máquina que funciona continuamente se degrada más rápido que una que funciona de forma intermitente. Los registros de estrés térmico también proporcionan pistas vitales. Debe realizar un seguimiento de las fluctuaciones de temperatura en las diferentes zonas de cavitación. Los picos repentinos de temperatura a menudo indican bloqueos en los canales de refrigeración. Estos bloqueos aceleran rápidamente la fatiga del metal. Establezca umbrales claros de desgaste con antelación. Compare periódicamente sus métricas actuales con las especificaciones del fabricante del equipo original.
Los núcleos y las cavidades soportan un estrés térmico inmenso durante cada ciclo de inyección. Debe monitorearlos para detectar signos tempranos de degradación térmica. Microscopic cracks often appear near the gate area first. Estas fracturas por tensión comprometen la consistencia del moldeo por soplado aguas abajo. Las picaduras en la superficie son otra señal de alerta importante. La liberación de gases ácidos de ciertas resinas provoca estas picaduras. Las superficies degradadas crean fricción durante la expulsión de la pieza. Esta fricción provoca marcas visibles en las preformas. Debe reemplazar las cavidades picadas lo antes posible para mantener la claridad óptica.
The neck ring thread area experiences extremely high friction. Las fuerzas de expulsión mecánicas tensionan constantemente estos componentes precisos. Las dimensiones de la rosca dictan el sello final del cierre de la botella. Incluso una pérdida de precisión menor provoca graves fugas aguas abajo. Localized repair usually fails in these high-tolerance zones. Attempting to weld and re-machine a neck ring rarely restores its original geometry. Debe justificar el reemplazo del juego completo cuando las roscas muestren un aplanamiento visible. Proteger la integridad del sello de su cierre supera los ahorros a corto plazo de los anillos de parcheo.
Los diferentes grados de resina afectan profundamente la vida útil de los componentes. El PET reciclado (rPET) contiene impurezas y pesos moleculares variados. Estas variables aceleran el desgaste en áreas específicas de herramientas. Las escamas y los contaminantes actúan como papel de lija abrasivo. Notará una degradación más rápida cuando utilice 100% rPET. El PET virgen fluye mucho más suavemente. Provoca una abrasión significativamente menor en las paredes de la cavidad. Cada El molde de preformas de PET requiere un intervalo de mantenimiento personalizado. Debe ajustar sus programas de inspección según la mezcla de resina específica que se esté ejecutando.
Sus operadores deben realizar comprobaciones básicas en cada turno. El flujo de agua de refrigeración exige atención inmediata. El enfriamiento inconsistente provoca que las preformas se deformen instantáneamente. Los operadores deben verificar la distribución de la lubricación en todas las placas móviles. Las placas secas provocan irritaciones catastróficas y convulsiones costosas. Las inspecciones visuales siguen siendo increíblemente importantes. Verifique las líneas de separación para detectar signos tempranos de destello. Inspeccione el vestigio de la puerta en busca de hilos o disparos cortos. Estas rutinas diarias evitan que problemas menores se conviertan en grandes paros de producción.
La limpieza profunda requiere métodos especializados para proteger las superficies de acero. La limpieza ultrasónica elimina eficazmente la acumulación de gas persistente. Penetra profundamente en complejos canales de refrigeración sin problemas. La limpieza criogénica ofrece otra excelente alternativa de limpieza. Elimina residuos superficiales sin inducir erosión mecánica. Nunca utilice cepillos de alambre abrasivos en superficies de cavidades pulidas. Destruirás el acabado óptico inmediatamente. Las limpiezas profundas periódicas mantienen una eficiencia óptima de transferencia de calor. Esta eficiencia mantiene los tiempos de ciclo consistentemente rápidos.
Un marco de inspección riguroso separa a los talleres promedio de las operaciones de clase mundial. Debe utilizar protocolos de medición estrictos. Los controles visuales por sí solos no pueden garantizar el cumplimiento parcial.
Intervalos de inspección de mantenimiento estándar
| Frecuencia | Área de componentes | Acción requerida | Metodología |
|---|---|---|---|
| A diario | Sistema de enfriamiento | Comprobar caudales y temperaturas. | Monitor visual / Medidores de flujo |
| Semanalmente | Líneas de separación | Inspeccione si hay destellos y limpie las rejillas de ventilación. | Toallita con disolvente/medidor visual |
| Mensual | Anillos de cuello | Verificar las dimensiones del hilo | Medidores calibrados GO/NO-GO |
| Trimestral | Núcleos y cavidades | Limpiar profundamente e inspeccionar para detectar picaduras. | Baño ultrasónico / Microscopio |
La memoria falla, pero persiste la documentación adecuada. Mantener un libro de registro digital transforma completamente su estrategia de mantenimiento. Debe registrar cada acción con precisión.
La planificación predictiva evita tiempos de inactividad inesperados. Le garantiza que solicite repuestos exactamente cuando los necesite.
No reemplace piezas prematuramente. Debe distinguir entre errores relacionados con el proceso y fallas mecánicas reales. Los parámetros de procesamiento frecuentemente imitan el daño de la herramienta. Las altas temperaturas del cilindro suelen provocar una inflamación excesiva. Las bajas presiones de sujeción suelen generar tiros cortos. Siempre debe verificar primero sus hojas de procesamiento. Verifique la temperatura de fusión y la velocidad de inyección. Asegúrese de que su enfriador proporcione una presión de agua constante. Una vez que descarte las variables de procesamiento, podrá investigar con confianza los problemas mecánicos. Esta disciplina de diagnóstico ahorra miles de dólares.
Ciertos defectos apuntan directamente a fallas mecánicas específicas. El daño del hilo requiere un análisis cuidadoso. Debes identificar si se debe a un desgaste natural excesivo. A veces, una fuerza de sujeción inadecuada aplasta las roscas. Los planos cortos y las variaciones de densidad cuentan otra historia. Determine si el problema es específico de la cavitación. Una puerta bloqueada en una cavidad provoca un disparo corto localizado. Sin embargo, los problemas de suministro de materiales ascendentes afectan a todo el plano a nivel mundial. Preste mucha atención a la concentricidad de la preforma. El desplazamiento del núcleo generalmente indica bloqueos cónicos desgastados.
Los operadores frecuentemente enfrentan el dilema de reparar versus reemplazar. Necesita una matriz lógica para guiar estas decisiones. Las piezas de alta precisión rara vez se benefician de los parches. Intentar soldar y rectificar un núcleo dañado introduce un inmenso riesgo operativo. El calor de la soldadura altera localmente la metalurgia del acero. Esto crea puntos de enfriamiento desiguales durante la producción. Ocasionalmente tiene sentido restaurar componentes no críticos. Sin embargo, debe evitar parchar piezas que entren en contacto directo con el plástico fundido. El riesgo de producir preformas no conformes supera cualquier ahorro temporal.
Debe evaluar estrictamente el riesgo de calidad. Los anillos de cuello definen por completo la interfaz de cierre. Poseen una sensibilidad de tolerancia extrema. Reemplazar los anillos del cuello casi siempre es más rentable que volver a mecanizarlos. Un anillo remecanizado a menudo se desvía unas pocas micras. Esta desviación microscópica impide que las botellas sellen correctamente. Las quejas resultantes de los clientes posteriores cuestan mucho más que los componentes nuevos. Proteja la reputación de su marca instalando anillos nuevos certificados de fábrica. No apueste por hilos comprometidos.
Los retrasos en la cadena de suministro arruinan rápidamente los programas de producción. La fabricación personalizada de núcleos y cavidades requiere un tiempo de entrega significativo. No se pueden comprar estos componentes de precisión de la noche a la mañana. Los directivos eficaces planifican estas compras con meses de antelación. Controle el recuento de sus ciclos con diligencia. Active protocolos de adquisición antes de que los componentes alcancen sus umbrales de falla. Debe garantizar la continuidad de la producción sin problemas. Sin embargo, evite invertir demasiado en un inventario de repuestos masivo. Mantenga abastecidos los artículos de desgaste crítico, como anillos de cuello e inserciones de puerta. Ordene cavidades más grandes basándose estrictamente en datos predictivos.
Sus socios de herramientas dictan su éxito final. Exija documentación estricta a cualquier proveedor que elija. Necesita una prueba certificada de la dureza del material. Insistir en informes que muestren las especificaciones HRC para todos los bloques de acero. El acero blando se degrada rápidamente bajo altas presiones de inyección. Evalúe cuidadosamente las especificaciones de su recubrimiento. Los recubrimientos PVD (deposición física de vapor) y DLC (carbono tipo diamante) prolongan drásticamente la vida útil de las piezas. Estos recubrimientos reducen la fricción durante la expulsión. Finalmente, exija tolerancias de precisión absoluta. Los proveedores deben proporcionar informes de la máquina de medición de coordenadas (CMM) que verifiquen cada dimensión.
El rendimiento de las herramientas a largo plazo depende en gran medida de un registro de datos consistente. La acción preventiva siempre supera a la lucha reactiva contra incendios. Debe comprometerse a realizar rigurosas inspecciones diarias, semanales y mensuales. Esta consistencia evita que un desgaste menor se convierta en una falla catastrófica. Constantemente equilibramos las inversiones de mantenimiento necesarias con el tiempo de actividad de producción deseado. Los reemplazos estratégicos garantizan en última instancia una mayor producción general. Eliminan los desechos y la frustración causados por los componentes degradados. Revise el recuento de su ciclo actual hoy. Compárelos directamente con las recomendaciones del OEM. Establezca una cultura proactiva en la que la documentación sea lo primero en su planta para garantizar su rentabilidad.
R: Los tres signos más críticos incluyen graves inconsistencias en los hilos, ineficiencia persistente en el enfriamiento y flash continuo. El daño en la rosca compromete el sellado de la botella al instante. Los problemas de enfriamiento causan preformas deformadas y extienden los tiempos de ciclo. El destello persistente generalmente indica daños en la línea de separación o enclavamientos desgastados que requieren reemplazo inmediato de piezas.
R: Debe realizar una auditoría dimensional completa mensualmente para ciclos de producción de gran volumen. El funcionamiento continuo a alta velocidad acelera el desgaste mecánico de las roscas. Utilice calibres calibrados para medir estos perfiles con cuidado. La detección temprana de desviaciones a nivel de micras evita fugas masivas de botellas y protege las relaciones con sus clientes.
R: Sí. El PET reciclado contiene impurezas y estructuras moleculares variadas. Estos elementos actúan abrasivamente contra las superficies de acero. Esta naturaleza abrasiva acelera significativamente el desgaste en comparación con la resina virgen. Debe acortar los intervalos de mantenimiento e inspeccionar si hay picaduras en las cavidades con mucha más frecuencia cuando utilice mezclas de rPET.
R: Los recubrimientos superficiales como PVD o DLC extienden drásticamente la vida útil de los componentes. Aumentan la dureza de la superficie y resisten la liberación de gases ácidos de las resinas. Además, proporcionan propiedades de liberación excepcionales. Esto reduce la fricción de expulsión, evita el desgaste de las preformas y permite tiempos de ciclo generales ligeramente más rápidos.
R: La alineación adecuada garantiza una distribución uniforme de la tensión en todos los componentes. La desalineación obliga a los anillos del cuello a absorber presiones laterales no naturales durante la sujeción. Esta tensión desigual aplasta las roscas prematuramente y destruye rápidamente las tolerancias de precisión. Mantener una alineación perfecta de la línea de separación es vital para maximizar la vida útil del anillo de cuello.


