
Visualizações: 0 Autor: Editor do site Horário de publicação: 09/11/2026 Origem: Site


O tempo de inatividade não planejado na produção de pré-formas PET diminui rapidamente a lucratividade. Cada minuto que uma máquina para devido a uma falha na ferramenta prejudica seus resultados financeiros. No entanto, tratar a saúde das ferramentas como um investimento a longo prazo muda completamente esta dinâmica. Devemos distinguir entre manutenção preventiva de rotina e substituição de componentes críticos. Eles exigem estratégias operacionais totalmente diferentes. Os cuidados diários de rotina mantêm as máquinas funcionando. A substituição de componentes críticos, por outro lado, exige um tempo calculado para proteger a saúde geral da produção. Você precisa de uma estrutura confiável para maximizar o retorno do investimento. Exploraremos como gerenciar esse equilíbrio de forma eficaz. Você aprenderá um processo preciso de tomada de decisão para otimizar a vida útil da ferramenta. Também abordaremos como manter padrões rígidos de qualidade do produto de forma consistente ao longo de milhões de ciclos. Este guia ajuda você a passar de soluções reativas e estressantes para um gerenciamento de ativos altamente proativo. Prepare-se para aumentar a eficiência da sua área de produção hoje mesmo.
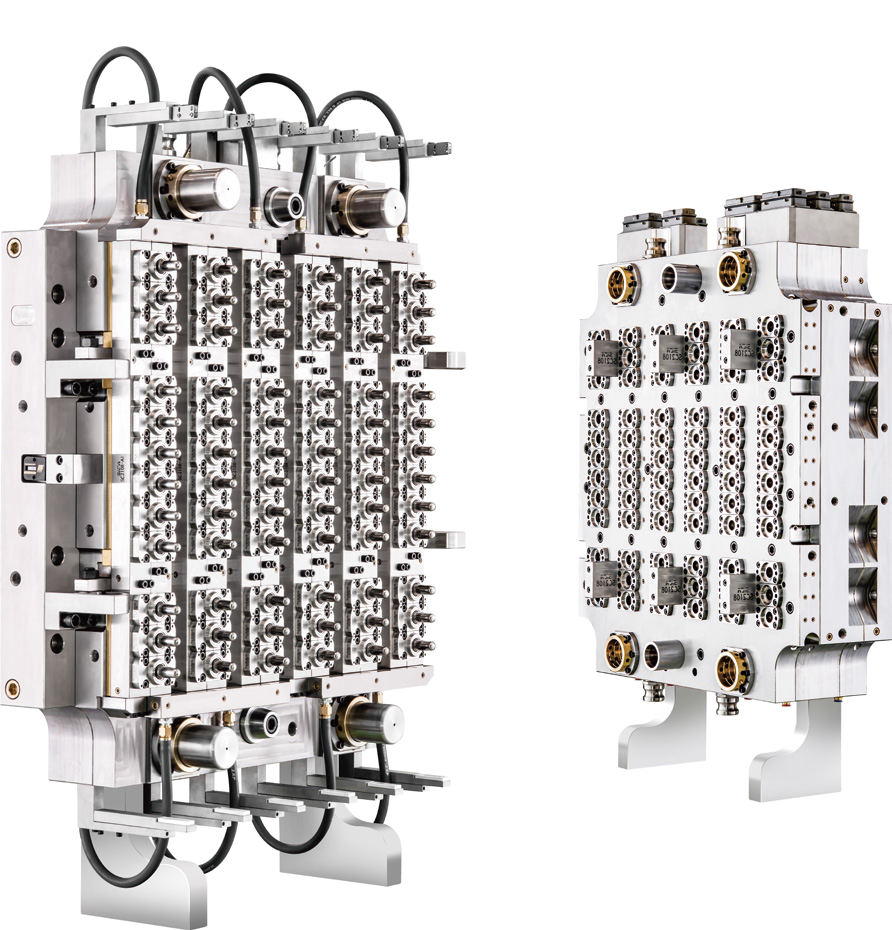
Você não pode gerenciar o que não mede. Os contadores de ciclo fornecem a linha de base mais precisa para a integridade da ferramenta. Programações baseadas em tempo muitas vezes enganam as equipes de manutenção. Uma máquina funcionando continuamente degrada mais rápido do que uma funcionando intermitentemente. Os registros de estresse térmico também fornecem pistas vitais. Você deve acompanhar as flutuações de temperatura em diferentes zonas de cavitação. Picos repentinos de temperatura geralmente indicam bloqueios nos canais de resfriamento. Esses bloqueios aceleram rapidamente a fadiga do metal. Estabeleça limites claros de desgaste antecipadamente. Compare regularmente suas métricas atuais com as especificações do fabricante do equipamento original.
Núcleos e cavidades suportam imenso estresse térmico durante cada ciclo de injeção. Você deve monitorá-los em busca de sinais precoces de degradação térmica. Rachaduras microscópicas geralmente aparecem primeiro perto da área do portão. Estas fraturas por tensão comprometem a consistência da moldagem por sopro a jusante. A corrosão superficial é outra grande bandeira vermelha. A liberação de gases ácidos de certas resinas causa essa corrosão. Superfícies degradadas criam atrito durante a ejeção da peça. Esse atrito leva a marcas visíveis em suas pré-formas. Você deve substituir as cavidades esburacadas imediatamente para manter a clareza óptica.
A área da rosca do anel do pescoço sofre fricção extremamente alta. As forças de ejeção mecânica tensionam constantemente esses componentes precisos. As dimensões da rosca determinam a vedação final do fechamento da garrafa. Mesmo pequenas perdas de precisão causam graves vazamentos a jusante. O reparo localizado geralmente falha nessas zonas de alta tolerância. A tentativa de soldar e reusinar um anel de gargalo raramente restaura sua geometria original. Você deve justificar a substituição completa do conjunto quando as roscas apresentarem achatamento visível. Proteger a integridade do selo de fechamento supera a economia de curto prazo dos anéis de remendo.
Diferentes graus de resina impactam profundamente a vida útil dos componentes. O PET reciclado (rPET) contém impurezas e pesos moleculares variados. Essas variáveis aceleram o desgaste em áreas específicas de ferramentas. Flocos e contaminantes agem como lixa abrasiva. Você notará uma degradação mais rápida ao executar 100% rPET. O PET virgem flui muito mais suavemente. Causa significativamente menos abrasão nas paredes das cavidades. Todo O molde de pré-forma PET requer um intervalo de manutenção personalizado. Você deve ajustar seus cronogramas de inspeção com base na mistura de resina específica em execução.
Seus operadores devem realizar verificações básicas a cada turno. O fluxo de água de resfriamento exige atenção imediata. O resfriamento inconsistente causa pré-formas deformadas instantaneamente. Os operadores devem verificar a distribuição da lubrificação em todas as placas móveis. Placas secas causam escoriações catastróficas e convulsões dispendiosas. As inspeções visuais continuam extremamente importantes. Verifique as linhas de separação em busca de sinais precoces de flash. Inspecione o vestígio do portão para ver se há amarrações ou tiros curtos. Essas rotinas diárias evitam que pequenos problemas se transformem em grandes paralisações de produção.
A limpeza profunda requer métodos especializados para proteger as superfícies de aço. A limpeza ultrassônica remove com eficácia o acúmulo de gases persistentes. Ele penetra profundamente em canais de resfriamento complexos sem problemas. O jateamento com gelo seco oferece outra excelente alternativa de limpeza. Remove resíduos superficiais sem induzir erosão mecânica. Nunca use escovas de aço abrasivas em superfícies de cavidades polidas. Você destruirá o acabamento óptico imediatamente. Limpezas profundas regulares mantêm a eficiência ideal de transferência de calor. Essa eficiência mantém seus tempos de ciclo consistentemente rápidos.
Uma estrutura de inspeção rigorosa separa as oficinas médias das operações de classe mundial. Você deve utilizar protocolos de medição rigorosos. As verificações visuais por si só não podem garantir a conformidade das peças.
Intervalos de inspeção de manutenção padrão
| Frequência | Componente Área | Ação Requerida | Metodologia |
|---|---|---|---|
| Diário | Sistema de resfriamento | Verifique taxas de fluxo e temperaturas | Monitor visual / Medidores de vazão |
| Semanalmente | Linhas de partição | Inspecione se há flash e limpe as aberturas de ventilação | Limpeza com solvente / Medidor visual |
| Mensal | Anéis de pescoço | Verifique as dimensões da rosca | Medidores GO/NO-GO calibrados |
| Trimestral | Núcleos e Cavidades | Limpe profundamente e inspecione quanto a corrosão | Banho ultrassônico / Microscópio |
A memória falha, mas a documentação adequada persiste. Manter um diário de bordo digital transforma completamente a sua estratégia de manutenção. Você deve registrar cada ação com precisão.
O planejamento preditivo evita paralisações inesperadas. Isso garante que você solicite peças de reposição exatamente quando necessário.
Não substitua peças prematuramente. Você deve distinguir entre erros relacionados ao processo e falhas mecânicas reais. Os parâmetros de processamento frequentemente imitam danos à ferramenta. As altas temperaturas do cano geralmente causam flash excessivo. Baixas pressões de retenção geralmente criam golpes curtos. Você deve sempre verificar primeiro suas folhas de processamento. Verifique a temperatura de fusão e a velocidade de injeção. Certifique-se de que seu resfriador forneça pressão de água consistente. Depois de descartar variáveis de processamento, você poderá investigar problemas mecânicos com segurança. Esta disciplina diagnóstica economiza milhares de dólares.
Certos defeitos apontam diretamente para falhas mecânicas específicas. Danos na rosca requerem uma análise cuidadosa. Você deve identificar se isso decorre de desgaste natural excessivo. Às vezes, a força de fixação inadequada esmaga as roscas. Planos curtos e variações de densidade contam outra história. Determine se o problema é específico da cavitação. Um portão bloqueado em uma cavidade causa um tiro curto localizado. No entanto, problemas de fornecimento de materiais a montante afetam todo o cenário globalmente. Preste muita atenção à concentricidade da pré-forma. O deslocamento do núcleo geralmente indica travas cônicas desgastadas.
Os operadores frequentemente enfrentam o dilema reparar versus substituir. Você precisa de uma matriz lógica para orientar essas decisões. Peças de alta precisão raramente se beneficiam de remendos. A tentativa de soldar e reafiar um núcleo danificado apresenta um imenso risco operacional. O calor da soldagem altera a metalurgia do aço localmente. Isso cria pontos de resfriamento irregulares durante a produção. A renovação de componentes não críticos ocasionalmente faz sentido. No entanto, você deve evitar remendar peças que entrem em contato direto com o plástico fundido. O risco de produzir pré-formas não conformes supera qualquer economia temporária.
Você deve avaliar rigorosamente o risco de qualidade. Os anéis de pescoço definem inteiramente a interface de fechamento. Eles possuem extrema sensibilidade de tolerância. Substituir anéis de pescoço é quase sempre mais econômico do que reusiná-los. Um anel reusinado geralmente apresenta um desvio de alguns mícrons. Este desvio microscópico impede que as garrafas selem adequadamente. As reclamações subsequentes dos clientes custam muito mais do que novos componentes. Proteja a reputação da sua marca instalando anéis novos e certificados pela fábrica. Não aposte em tópicos comprometidos.
Atrasos na cadeia de suprimentos arruínam rapidamente os cronogramas de produção. A fabricação personalizada de machos e cavidades requer um prazo de entrega significativo. Você não pode simplesmente comprar esses componentes de precisão da noite para o dia. Gerentes eficazes planejam essas compras com meses de antecedência. Monitore sua contagem de ciclos diligentemente. Acione protocolos de aquisição antes que os componentes atinjam seus limites de falha. Você deve garantir a continuidade da produção perfeitamente. No entanto, evite investir excessivamente em enormes estoques sobressalentes. Mantenha em estoque itens de desgaste críticos, como anéis de pescoço e inserções de portão. Encomende cavidades maiores com base estritamente em dados preditivos.
Seus parceiros de ferramentas determinam seu sucesso final. Exija documentação rigorosa de qualquer fornecedor que você escolher. Você precisa de uma prova certificada da dureza do material. Insista em relatórios que mostrem as especificações HRC para todos os blocos de aço. O aço macio degrada-se rapidamente sob altas pressões de injeção. Avalie cuidadosamente as especificações de revestimento. Os revestimentos PVD (Physical Vapor Deposition) e DLC (Diamond-Like Carbon) prolongam drasticamente a vida útil da peça. Esses revestimentos reduzem o atrito durante a ejeção. Finalmente, exija tolerâncias de precisão absoluta. Os fornecedores devem fornecer relatórios de máquinas de medição por coordenadas (CMM) verificando cada dimensão.
O desempenho das ferramentas a longo prazo depende muito do registro de dados consistente. A ação preventiva sempre supera o combate reativo a incêndios. Você deve se comprometer com rigorosas inspeções diárias, semanais e mensais. Essa consistência evita que pequenos desgastes se transformem em falhas catastróficas. Equilibramos constantemente os investimentos de manutenção necessários com o tempo de atividade de produção desejado. Em última análise, as substituições estratégicas garantem uma produção global mais elevada. Eles eliminam o desperdício e a frustração causados por componentes degradados. Revise suas contagens de ciclo atuais hoje. Compare-os diretamente com as recomendações do OEM. Estabeleça uma cultura proativa de documentação em primeiro lugar para garantir sua lucratividade.
R: Os três sinais mais críticos incluem graves inconsistências de rosca, ineficiência de resfriamento persistente e flash contínuo. Danos na rosca comprometem a vedação da garrafa instantaneamente. Problemas de resfriamento causam deformações nas pré-formas e prolongam os tempos de ciclo. O flash persistente geralmente indica danos na linha de partição ou intertravamentos desgastados que exigem a substituição imediata da peça.
R: Você deve realizar mensalmente uma auditoria dimensional completa para ciclos de produção de alto volume. O funcionamento contínuo em alta velocidade acelera o desgaste mecânico das roscas. Use medidores calibrados para medir esses perfis com cuidado. A detecção antecipada de desvios em nível de mícron evita vazamentos massivos de garrafas a jusante e protege o relacionamento com os clientes.
R: Sim. O PET reciclado contém impurezas e estruturas moleculares variadas. Esses elementos atuam abrasivamente contra superfícies de aço. Esta natureza abrasiva acelera significativamente o desgaste em comparação com a resina virgem. Você deve reduzir os intervalos de manutenção e inspecionar a presença de corrosão nas cavidades com muito mais frequência ao executar misturas rPET.
R: Revestimentos de superfície como PVD ou DLC prolongam drasticamente a vida útil dos componentes. Eles aumentam a dureza da superfície e resistem à liberação de gases ácidos das resinas. Além disso, eles fornecem propriedades de liberação excepcionais. Isto reduz o atrito de ejeção, evita arranhões na pré-forma e permite tempos de ciclo gerais ligeiramente mais rápidos.
R: O alinhamento adequado garante uma distribuição uniforme da tensão em todos os componentes. O desalinhamento força os anéis do pescoço a absorver pressões laterais não naturais durante a fixação. Essa tensão desigual esmaga as roscas prematuramente e destrói rapidamente as tolerâncias de precisão. Manter o alinhamento perfeito da linha de partição é vital para maximizar a vida útil do anel de pescoço.


