
Visualizações: 0 Autor: Editor do site Horário de publicação: 03/11/2026 Origem: Site


As embalagens de óleo comestível operam em uma realidade competitiva e de alto risco. As margens permanecem notoriamente estreitas em todo o setor alimentar global. O desperdício diário de materiais ou paralisações inesperadas de produção prejudicam diretamente a lucratividade dos fabricantes. Você precisa de uma estrutura técnica robusta para avaliar e especificar suas ferramentas corretamente. A escolha da configuração de hardware errada causa paredes fracas dos frascos, vedações imperfeitas e grandes taxas de refugo na área de produção. Alinhar a economia da produção com os requisitos de embalagem específicos do óleo é fundamental para manter resultados saudáveis.
Este guia explora as principais variáveis que determinam a eficiência da unidade e o desempenho geral. Examinaremos cuidadosamente as configurações de acabamento do gargalo, cálculos precisos de peso de pré-forma e layouts de cavidade otimizados. Você descobrirá exatamente como a viscosidade, as necessidades de barreira e os limites da máquina moldam suas decisões de compra. Ao final, você saberá exatamente como especificar o direito Molde pré-formado PET para suas instalações.
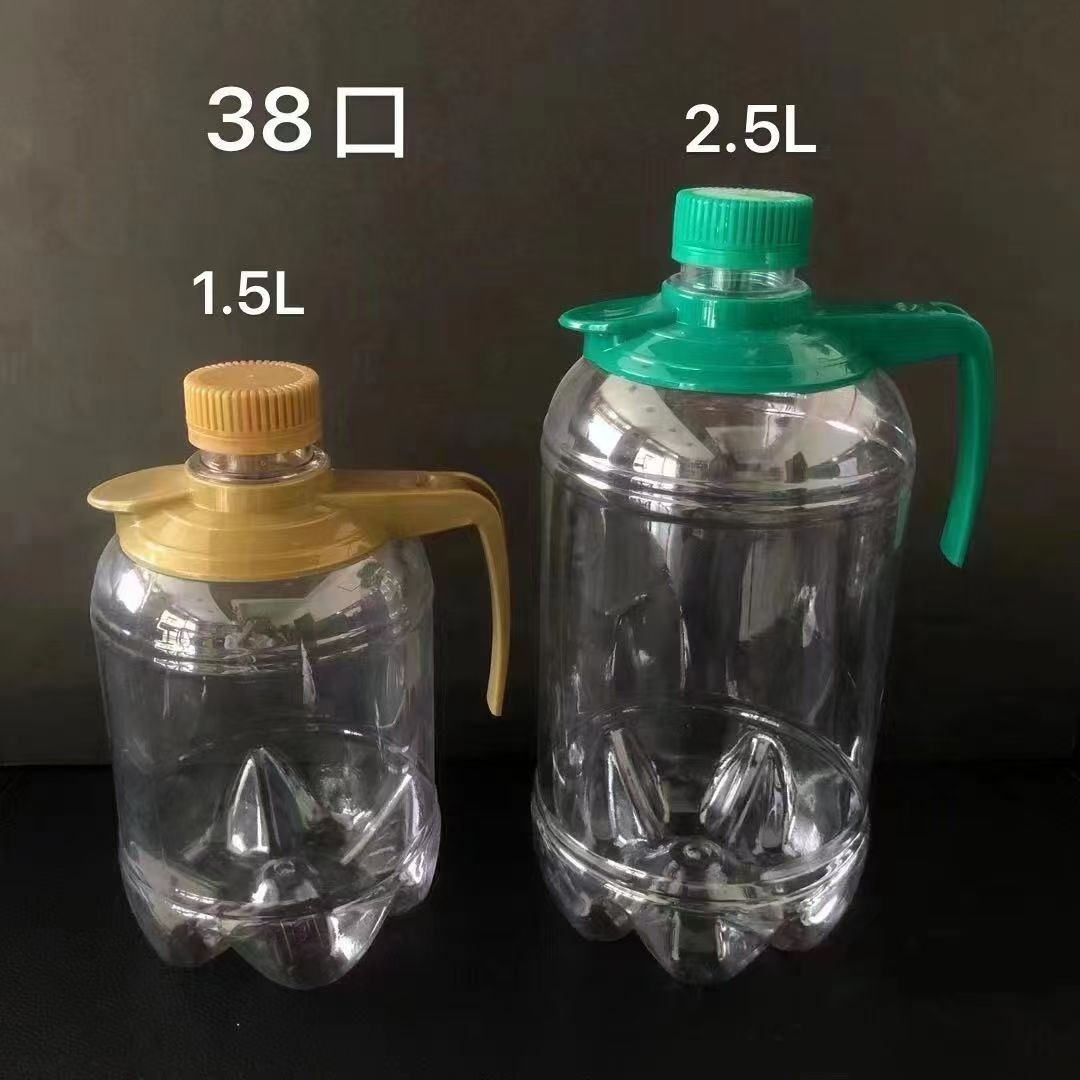
Os óleos comestíveis apresentam desafios únicos de embalagem. Ao contrário da água ou das bebidas carbonatadas, os óleos têm maior viscosidade. Eles despejam lentamente e requerem mecanismos de distribuição altamente controlados. Suas ferramentas devem suportar dimensões específicas do pescoço, permitindo que fechos como anéis de puxar ou tampas borboleta se encaixem perfeitamente. Se o acabamento do pescoço se desviar em frações de milímetro, os fechos não funcionarão corretamente. Isto leva a uma distribuição confusa e a consumidores frustrados.
A vida útil do produto também influencia fortemente a engenharia de ferramentas. Os óleos degradam-se rapidamente quando expostos à luz UV e ao oxigênio. Para combater isso, os fabricantes misturam resinas PET junto com aditivos ou corantes de barreira especializados. Esses aditivos alteram fundamentalmente o índice de fluidez do plástico. Um molde padrão tem dificuldade para lidar com esses variados fluxos de fusão. Você deve especificar sistemas avançados de controle térmico dentro do bloco de câmara quente. O aquecimento preciso garante que a resina flua uniformemente em cada cavidade.
Além disso, as garrafas de óleo suportam tensões extremas de carga superior. Os armazéns empilham garrafas de óleo de 5 litros com vários paletes de altura. O O molde pré-formado PET deve garantir uma distribuição perfeitamente uniforme da espessura da parede. Pontos finos na pré-forma esticam de forma desigual durante a fase de moldagem por sopro. Isso cria paredes laterais comprometidas. Quando os paletes se acumulam, as garrafas fracas entortam, causando vazamentos catastróficos em toda a cadeia de abastecimento.
A indústria de óleos comestíveis depende de vários acabamentos de gargalo padronizados. Os tamanhos padrão normalmente incluem os formatos 29/21 mm, 32 mm, 36 mm e 46 mm. O tamanho escolhido determina a velocidade de vazamento e o tipo de fechamento que você pode aplicar. Você deve comunicar sua estratégia de fechamento exata ao seu fabricante de ferramentas.
Os requisitos de ferramentas mudam drasticamente dependendo dos tipos de fechamento. Os fechos de encaixe exigem designs agressivos de corte inferior no anel do pescoço do molde. A ferramenta deve ejetar a pré-forma sem remover o perfil do anel elástico. Por outro lado, os fechos de rosca exigem um corte de rosca de alta precisão nos componentes do molde. Roscas mal usinadas fazem com que os fechamentos recuem durante o transporte.
O pescoço padrão do óleo comestível termina o tipo
| tamanho do pescoço da referência | do fechamento do | aplicação típica |
|---|---|---|
| 29/21mm | Press-fit / Snap-on | 500ml - garrafas de varejo de 1L |
| 32 mm | Rosca com inserto | 1L - 2L óleos de uso geral |
| 36mm | Rosca de parafuso / anel de tração | 2L - 3L óleos de consumo a granel |
| 46mm | Tampa com alça de boca larga | Jarros de óleo 5L comerciais |
A segurança do consumidor depende de embalagens invioláveis. As tampas de óleo modernas apresentam anéis de travamento que quebram na primeira abertura. O projeto do molde usa um mecanismo de anel dividido para formar a ranhura onde fica a faixa de violação. Esta área requer precisão excepcional.
A implementação acarreta riscos significativos. A área do anel do pescoço exige ventilação agressiva para permitir que o ar deslocado escape durante a injeção. A ventilação inadequada retém o ar. Isto leva a disparos curtos ou flashes ao redor da superfície de vedação. Mesmo flash microscópico na borda do pescoço compromete a vedação de indução. O vazamento de óleo danifica caixas e destrói remessas inteiras. Sempre exija uma verificação rigorosa da profundidade da ventilação durante os testes da ferramenta.
Muitos produtores desejam flexibilidade operacional. Especificar ferramentas equipadas com inserções de pescoço intercambiáveis parece atraente. Esta estratégia permite alternar entre um acabamento de 32 mm e 36 mm usando os mesmos blocos de núcleo e cavidade.
No entanto, você enfrenta compensações claras. Peças intercambiáveis introduzem complexidades de manutenção. Ao longo de milhões de ciclos rápidos de injeção, as pastilhas sofrem deslocamentos microscópicos. Este risco de alinhamento causa incompatibilidade de linha de partição. Linhas de divisão incompatíveis criam pescoços ovais. Vazamento de pescoços ovais. Se você priorizar o tempo de atividade máximo, as ferramentas dedicadas geralmente se mostram mais confiáveis do que os sistemas intercambiáveis.
Os custos de materiais dominam as despesas de produção. O cálculo do peso exato da pré-forma necessário para o volume alvo garante a lucratividade. Os fabricantes não podem se dar ao luxo de distribuir plástico de graça. As faixas de peso típicas variam de acordo com o formato e volume final do recipiente.
Uma garrafa de óleo padrão de 1L geralmente requer 24g a 28g de PET. Um jarro resistente de 5L exige de 80g a 110g. Você deve fixar essa meta de peso antecipadamente. As dimensões do núcleo do molde e da cavidade determinam o espaço físico que a resina derretida ocupa. A engenharia de precisão garante que cada tiro atinja o alvo exato em gramas.
Gráfico: Peso da pré-forma vs. Volume da garrafa Linhas de base
| Capacidade da garrafa | Peso mínimo recomendado (g) | Peso máximo recomendado (g) |
|---|---|---|
| 500ml | 14g | 18g |
| 1 litro | 24g | 28g |
| 2 litros | 38g | 45g |
| 5 litros | 80g | 110g |
O peso por si só não garante uma boa garrafa. Você deve calcular as taxas de estiramento axial e do arco. A pré-forma deve esticar proporcionalmente durante o processo de sopro. Se a pré-forma for muito curta, a taxa de estiramento axial cai muito. O plástico não será orientado corretamente, deixando a garrafa quebradiça.
A mudança central apresenta um enorme perigo durante a injeção. O plástico derretido entra na cavidade sob imensa pressão. Se o pino central flexionar, mesmo que ligeiramente, a espessura da parede torna-se irregular. Um lado da pré-forma fica grosso, enquanto o lado oposto fica fino. Uma vez sopradas, essas garrafas falham instantaneamente nos testes de queda. O óleo pesado explode pelo lado fino com o impacto.
A indústria busca agressivamente a redução do peso para reduzir o gasto de material. Reduzir dois gramas de uma pré-forma gera uma enorme economia anual. No entanto, a redução de peso reduz drasticamente a margem de erro.
Ultrapassar os limites inferiores do peso da pré-forma requer hardware excepcional. Você precisa de aço para molde de alta qualidade que resista à deflexão sob pressão extrema. Além disso, as pré-formas mais finas esfriam mais rapidamente. Canais de resfriamento avançados devem extrair calor instantaneamente para evitar a cristalização. O PET cristalizado fica turvo e fraco. A redução de peso segura é impossível sem engenharia de alto nível.
A seleção da configuração correta da cavidade determina o retorno do investimento. Não adivinhe esse número. Você deve calcular as cavidades necessárias usando uma estrutura rigorosa.
A utilização deste quadro evita a subcapitalização. Isso também impede que você compre uma ferramenta enorme de 72 cavidades quando uma configuração de 48 cavidades atende perfeitamente às suas projeções de crescimento de cinco anos.
Sua máquina de moldagem por injeção (IMM) existente limita suas opções de cavitação. Você deve combinar o tamanho da ferramenta e a força de fixação com seu IMM. Cavidades mais altas requerem uma tonelagem exponencialmente maior.
A fórmula da força de fixação necessária multiplica a área projetada de todas as cavidades pela pressão interna de injeção. Se você não tiver força de fixação suficiente, o molde se abrirá durante a injeção. Isto causa flashes intensos em toda a linha de partição. Antes de encomendar uma ferramenta de alta cavidade, verifique se sua máquina oferece espaçamento adequado entre barras de ligação e margens de segurança de tonelagem.
Moldes de alta cavitação apresentam desafios complexos de controle de qualidade. Executar 48, 72 ou 96 cavidades simultaneamente parece altamente eficiente. No entanto, garantir uma distribuição uniforme do fundido em todas as cavidades é incrivelmente difícil. O plástico flui naturalmente mais rápido para as cavidades centrais do que para as bordas.
O resfriamento irregular apresenta outro risco. As cavidades centrais geralmente ficam mais quentes. Esta inconsistência cria dimensões variadas de pré-formas em um único disparo. Ao selecionar fornecedores para ferramentas de alta cavidade, exija prova específica de competência. Os compradores devem exigir relatórios de análise de fluxo de molde. Você também deve revisar os dados empíricos de balanceamento de câmara quente do fabricante antes de aprovar o projeto.
A longevidade da ferramenta depende inteiramente da seleção do material. Os moldes de pré-forma operam em ambientes agressivos. A água fria que passa pela ferramenta causa forte condensação externa. Essa umidade enferruja rapidamente os metais inferiores.
Estabeleça linhas de base rigorosas para a seleção de materiais. Exija aço inoxidável S136 ou equivalente exato para todos os núcleos, cavidades e anéis de pescoço. Este tipo de aço oferece resistência superior à corrosão. Além disso, verifique as especificações de dureza no desenho técnico. Os componentes críticos devem atingir HRC 45-52. O aço mais macio desgasta-se rapidamente, causando falhas na linha de partição e falha dimensional.
A qualidade da porta determina a resistência da base da garrafa final. Um portão de má qualidade causa amarração, onde um pequeno fio de plástico permanece preso à base da pré-forma.
O tempo de resfriamento consome a maior parte de qualquer ciclo de injeção. Quanto mais rápido você extrair o calor do PET derretido, mais rápido poderá abrir a ferramenta. Avalie exatamente como o fornecedor projeta seus circuitos de refrigeração.
Compare o resfriamento conformal com o resfriamento tradicional com perfuração reta. Canais de resfriamento conformados envolvem as curvas complexas da pré-forma. Esta extração de calor uniforme supera drasticamente os designs tradicionais. O resfriamento otimizado reduz os tempos de ciclo em vários segundos. Economizar três segundos por ciclo resulta em enormes ganhos de ROI ao longo de um ano inteiro de produção contínua de garrafas de óleo.
Avaliar e especificar novas ferramentas é, em última análise, um exercício para equilibrar as despesas de capital iniciais com a Eficácia Global do Equipamento (OEE) a longo prazo. Cada decisão técnica, desde a geometria do acabamento do gargalo até o layout do canal de resfriamento, impacta diretamente suas métricas diárias de produção. Escolhas erradas levam a garrafas quebradas, vazamento de óleo e paletes arruinadas.
As equipes de compras e engenharia devem evitar selecionar hardware apenas com base no preço inicial. Ferramentas baratas utilizam aço de qualidade inferior e câmaras quentes desequilibradas, levando a tempos de inatividade intermináveis para manutenção. Priorize fornecedores que forneçam análises transparentes do fluxo do molde, garantias de tempo de ciclo por escrito e certificações de aço verificáveis. Seu próximo passo é simples: entre em contato com os fabricantes selecionados e solicite desenhos técnicos 2D/3D abrangentes, juntamente com uma lista detalhada de componentes de ferramentas.
R: Os tempos de ciclo dependem muito da espessura da parede e da eficiência de resfriamento. Para uma pré-forma pesada de 5L (80g-110g), os ciclos normalmente variam de 20 a 35 segundos. O resfriamento conformal avançado e os sistemas de resfriamento otimizados ajudam a aproximar os ciclos da marca de 20 segundos.
R: Sim, os operadores podem alterar os pinos do núcleo do molde para ajustar ligeiramente o peso da pré-forma. No entanto, existem limitações. A alteração do comprimento do núcleo altera significativamente as taxas de estiramento e a espessura da parede. Forçar demais esses ajustes prejudica a integridade da garrafa.
R: O cordão da porta cria um defeito físico e um ponto fraco microscópico diretamente na base da garrafa. O óleo comestível é pesado. Quando cheio, o fluido exerce forte pressão para baixo. As bases fracas sofrem fissuras por tensão e eventualmente rompem sob esta carga.
R: Supondo manutenção preventiva adequada, linhas de água limpa e a utilização de aço inoxidável de alta qualidade (como S136), uma ferramenta premium excede facilmente 3 a 5 milhões de disparos no mínimo antes de exigir uma grande reforma de componentes.


