
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-11-03 Origen: Sitio


El envasado de aceite comestible opera en una realidad competitiva y de alto riesgo. Los márgenes siguen siendo notoriamente estrechos en todo el sector alimentario mundial. El desperdicio diario de material o los tiempos de inactividad inesperados de la producción erosionan directamente la rentabilidad de los fabricantes. Necesita un marco técnico sólido para evaluar y especificar sus herramientas correctamente. Elegir una configuración de hardware incorrecta provoca paredes de botella débiles, sellos imperfectos y tasas masivas de desechos en la planta de producción. Alinear la economía de producción con los requisitos de envasado específicos del petróleo es fundamental para mantener unos resultados saludables.
Esta guía explora las variables principales que determinan la eficiencia de la unidad y el rendimiento general. Examinaremos cuidadosamente las configuraciones de acabado del cuello, los cálculos precisos del peso de las preformas y los diseños optimizados de las cavidades. Descubrirá exactamente cómo la viscosidad, las necesidades de barrera y los límites de la máquina influyen en sus decisiones de compra. Al final, sabrá exactamente cómo especificar el derecho Molde de preformas de PET para sus instalaciones.
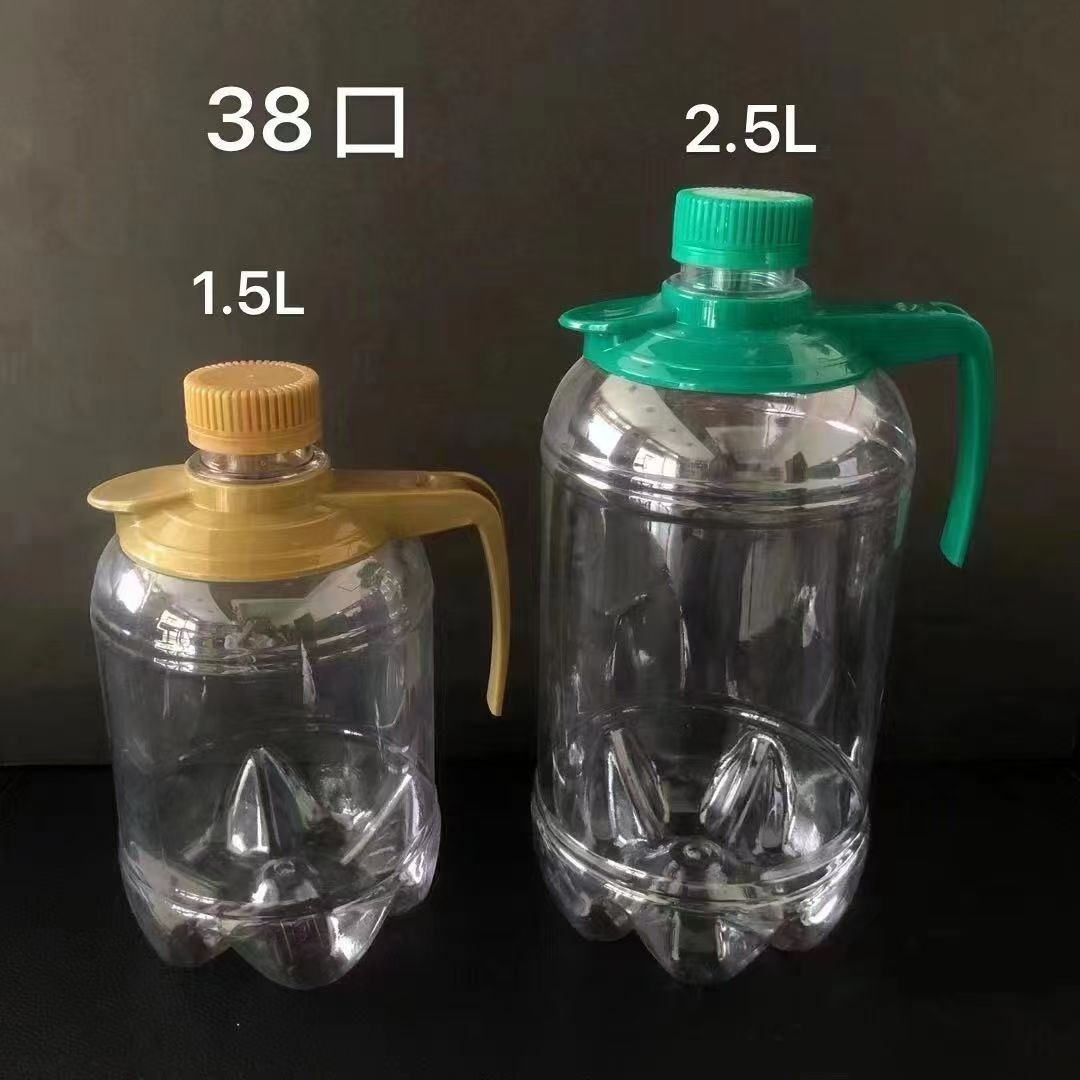
Los aceites comestibles presentan desafíos de envasado únicos. A diferencia del agua o las bebidas carbonatadas, los aceites tienen mayor viscosidad. Se vierten lentamente y requieren mecanismos de dosificación altamente controlados. Sus herramientas deben soportar dimensiones de cuello específicas que permitan que cierres como anillos de tracción o tapas de mariposa encajen perfectamente. Si el acabado del cuello se desvía en fracciones de milímetro, los cierres no encajan correctamente. Esto conduce a una dispensación desordenada y a consumidores frustrados.
La vida útil del producto también influye en gran medida en la ingeniería de herramientas. Los aceites se degradan rápidamente cuando se exponen a la luz ultravioleta y al oxígeno. Para combatir esto, los fabricantes mezclan resinas de PET junto con colorantes o aditivos de barrera especializados. Estos aditivos modifican fundamentalmente el índice de fluidez del plástico. Un molde estándar tiene dificultades para manejar estos variados flujos de fusión. Debe especificar sistemas de control térmico avanzados dentro del bloque de canal caliente. El calentamiento preciso garantiza que la resina fluya uniformemente en cada cavidad.
Además, las botellas de aceite soportan tensiones extremas durante la carga superior. Los almacenes apilan botellas de aceite de 5 litros en varios palés. El El molde de preformas de PET debe garantizar una distribución perfectamente uniforme del espesor de la pared. Los puntos finos de la preforma se estiran de manera desigual durante la fase de moldeo por soplado. Esto crea paredes laterales comprometidas. Cuando los palés se apilan, las botellas débiles se pandean, provocando fugas catastróficas en toda la cadena de suministro.
La industria del aceite comestible depende de varios acabados de cuello estandarizados. Los tamaños estándar suelen incluir formatos de 29/21 mm, 32 mm, 36 mm y 46 mm. El tamaño elegido dicta la velocidad de vertido y el tipo de cierre que puede aplicar. Debe comunicar su estrategia de cierre exacta a su fabricante de herramientas.
Los requisitos de herramientas cambian drásticamente según los tipos de cierre. Los cierres a presión requieren diseños agresivos recortados en el anillo del cuello del molde. La herramienta debe expulsar la preforma sin pelar el perfil del anillo elástico. Por el contrario, los cierres de rosca exigen un corte de rosca de alta precisión en los componentes del molde. Las roscas mal maquinadas hacen que los cierres retrocedan durante el transporte.
Aceite comestible estándar Acabados del cuello Referencia
| Tamaño del cuello | Tipo de cierre | Aplicación típica |
|---|---|---|
| 29/21mm | Ajuste a presión/a presión | Botellas minoristas de 500 ml - 1 litro |
| 32mm | Rosca con inserto | Aceites de uso general de 1L - 2L |
| 36mm | Rosca / Anillo de tracción | Aceites de consumo a granel de 2L - 3L |
| 46mm | Tapa de mango de boca ancha | Jarras de aceite comerciales de 5 litros. |
La seguridad del consumidor depende de envases a prueba de manipulaciones. Los cierres de aceite modernos cuentan con anillos de bloqueo que se rompen al abrirlos por primera vez. El diseño del molde utiliza un mecanismo de anillo dividido para formar la ranura donde se asienta esta banda de seguridad. Esta área requiere una precisión excepcional.
La implementación conlleva riesgos importantes. El área del anillo del cuello exige una ventilación agresiva para permitir que el aire desplazado escape durante la inyección. La ventilación inadecuada atrapa el aire. Esto provoca disparos cortos o destellos alrededor de la superficie de sellado. Incluso un destello microscópico en el labio del cuello compromete el sellado por inducción. Las fugas de aceite dañan cajas y arruinan envíos enteros. Exija siempre una verificación rigurosa de la profundidad de la ventilación durante las pruebas de sus herramientas.
Muchos productores quieren flexibilidad operativa. Parece atractivo especificar herramientas equipadas con inserciones de cuello intercambiables. Esta estrategia le permite cambiar entre un acabado de 32 mm y 36 mm utilizando los mismos bloques de núcleo y cavidad.
Sin embargo, se enfrenta a claras compensaciones. Las piezas intercambiables introducen complejidades de mantenimiento. A lo largo de millones de ciclos de inyección rápidos, los insertos experimentan cambios microscópicos. Este riesgo de alineación provoca un desajuste en la línea de separación. Las líneas de separación que no coinciden crean cuellos de forma ovalada. Los cuellos ovalados gotean. Si prioriza el máximo tiempo de actividad, las herramientas dedicadas a menudo resultan más confiables que los sistemas intercambiables.
Los costos de materiales dominan los gastos de producción. Calcular el peso exacto de la preforma requerido para su volumen objetivo garantiza la rentabilidad. Los fabricantes no pueden darse el lujo de regalar plástico. Los rangos de peso típicos varían según la forma y el volumen final del contenedor.
Una botella de aceite estándar de 1 litro suele necesitar entre 24 y 28 g de PET. Una jarra resistente de 5 litros requiere entre 80 y 110 g. Debe fijar este peso objetivo con antelación. Las dimensiones del núcleo del molde y de la cavidad dictan el espacio físico que ocupa la resina derretida. La ingeniería de precisión garantiza que cada disparo alcance el objetivo de gramos exacto.
Gráfico: Peso de la preforma frente a líneas base del volumen de la botella
| Capacidad de la botella | Peso mínimo recomendado (g) | Peso máximo recomendado (g) |
|---|---|---|
| 500ml | 14g | 18g |
| 1 litro | 24g | 28g |
| 2 litros | 38g | 45g |
| 5 litros | 80g | 110g |
El peso por sí solo no garantiza una buena botella. Debe calcular las relaciones de estiramiento axial y circular. La preforma debe estirarse proporcionalmente durante el proceso de soplado. Si la preforma es demasiado corta, la relación de estiramiento axial cae demasiado baja. El plástico no se orientará correctamente, dejando la botella quebradiza.
El cambio de núcleo presenta un peligro enorme durante la inyección. El plástico derretido ingresa a la cavidad bajo una inmensa presión. Si el pasador central se flexiona aunque sea ligeramente, el espesor de la pared se vuelve desigual. Un lado de la preforma termina siendo grueso, mientras que el lado opuesto se adelgaza. Una vez sopladas, estas botellas no pasan las pruebas de caída al instante. El petróleo pesado explota a través del lado delgado al impactar.
La industria persigue agresivamente el aligeramiento para reducir el gasto de material. Reducir dos gramos de una preforma genera enormes ahorros anuales. Sin embargo, aligerar el contenido reduce drásticamente el margen de error.
Superar los límites inferiores del peso de las preformas requiere un hardware excepcional. Necesita acero para moldes de alta calidad que resista la deflexión bajo presión extrema. Además, las preformas más delgadas se enfrían más rápido. Los canales de enfriamiento avanzados deben extraer el calor instantáneamente para evitar la cristalización. El PET cristalizado se vuelve turbio y débil. Un aligeramiento seguro es imposible sin una ingeniería de primer nivel.
La selección de la configuración de cavidad correcta determina el retorno de la inversión. No adivines este número. Debe calcular las cavidades necesarias utilizando un marco estricto.
El uso de este marco evita la subcapitalización. También le impide comprar una herramienta masiva de 72 cavidades cuando una configuración de 48 cavidades cumple perfectamente con sus proyecciones de crecimiento a cinco años.
Su máquina de moldeo por inyección (IMM) existente limita sus opciones de cavitación. Debe hacer coincidir la huella de la herramienta y la fuerza de sujeción con su IMM. Las cavidades más altas requieren un tonelaje exponencialmente mayor.
La fórmula para la fuerza de sujeción requerida multiplica el área proyectada de todas las cavidades por la presión de inyección interna. Si no tiene suficiente fuerza de sujeción, el molde se abrirá durante la inyección. Esto provoca un intenso destello en toda la línea de separación. Antes de pedir una herramienta de alta cavidad, verifique que su máquina ofrezca un espacio adecuado entre columnas y márgenes de seguridad de tonelaje.
Los moldes de alta cavitación presentan complejos desafíos de control de calidad. Ejecutar 48, 72 o 96 cavidades simultáneamente suena muy eficiente. Sin embargo, garantizar una distribución uniforme de la masa fundida en todas las cavidades es increíblemente difícil. El plástico naturalmente fluye más rápido hacia las cavidades centrales que hacia las cavidades marginales.
El enfriamiento desigual presenta otro riesgo. Las cavidades centrales suelen estar más calientes. Esta inconsistencia crea dimensiones variables de la preforma dentro de un solo disparo. Al seleccionar proveedores para herramientas de alta cavidad, exija pruebas específicas de competencia. Los compradores deben exigir informes de análisis del flujo del molde. También debe revisar los datos empíricos de equilibrio del canal caliente proporcionados por el fabricante antes de aprobar el diseño.
La longevidad de la herramienta depende completamente de la selección del material. Los moldes de preformas funcionan en entornos hostiles. El agua fría que pasa por la herramienta provoca una fuerte condensación externa. Esta humedad oxida rápidamente los metales inferiores.
Establecer líneas de base estrictas para la selección de materiales. Exija acero inoxidable S136 o un equivalente exacto para todos los núcleos, cavidades y anillos de cuello. Este grado de acero ofrece una resistencia superior a la corrosión. Además, consulte las especificaciones de dureza en el dibujo técnico. Los componentes críticos deben alcanzar HRC 45-52. El acero más blando se desgasta rápidamente, lo que provoca rebabas en la línea de separación y fallas dimensionales.
La calidad de la puerta dicta la resistencia base de la botella final. Una puerta deficiente provoca encordamiento, donde un pequeño hilo de plástico permanece adherido a la base de la preforma.
El tiempo de enfriamiento consume la mayor parte de cualquier ciclo de inyección. Cuanto más rápido extraiga calor del PET derretido, más rápido podrá abrir la herramienta. Evalúe exactamente cómo el proveedor diseña sus circuitos de refrigeración.
Compare el enfriamiento conformado con el enfriamiento tradicional con perforación recta. Los canales de enfriamiento conformes se envuelven estrechamente alrededor de las complejas curvas de la preforma. Esta extracción de calor uniforme supera drásticamente los diseños tradicionales. La refrigeración optimizada reduce los tiempos de ciclo en varios segundos. Ahorrar tres segundos por ciclo se traduce en enormes ganancias de retorno de la inversión durante un año completo de producción continua de botellas de aceite.
Evaluar y especificar nuevas herramientas es, en última instancia, un ejercicio para equilibrar el gasto de capital inicial con la eficacia general del equipo (OEE) a largo plazo. Cada decisión técnica, desde la geometría del acabado del cuello hasta el diseño del canal de enfriamiento, impacta directamente sus métricas de producción diaria. Las malas decisiones provocan botellas rotas, fugas de aceite y palés arruinados.
Los equipos de adquisiciones e ingeniería deben evitar seleccionar hardware basándose únicamente en el precio inicial. Las herramientas económicas utilizan acero de calidad inferior y canales calientes desequilibrados, lo que provoca tiempos de inactividad interminables por mantenimiento. Priorice a los proveedores que brinden análisis transparentes del flujo del molde, garantías escritas de tiempo de ciclo y certificaciones de acero verificables. El siguiente paso es sencillo: comuníquese con los fabricantes preseleccionados y solicite dibujos técnicos completos en 2D/3D junto con una lista detallada de componentes de herramientas.
R: Los tiempos de ciclo dependen en gran medida del espesor de la pared y la eficiencia de enfriamiento. Para una preforma pesada de 5 litros (80 g-110 g), los ciclos suelen oscilar entre 20 y 35 segundos. El enfriamiento conformado avanzado y los sistemas de enfriamiento optimizados ayudan a acercar los ciclos a la marca de los 20 segundos.
R: Sí, los operadores pueden cambiar los pasadores del núcleo del molde para ajustar ligeramente el peso de la preforma. Sin embargo, existen limitaciones. Cambiar la longitud del núcleo altera significativamente las relaciones de estiramiento y el espesor de la pared. Llevar estos ajustes demasiado lejos arruina la integridad de la botella.
R: El encordado de la compuerta crea un defecto físico y un punto débil microscópico directamente en la base de la botella. El aceite comestible es pesado. Cuando se llena, el líquido ejerce una fuerte presión hacia abajo. Las bases débiles sufren grietas por tensión y finalmente estallan bajo esta carga.
R: Suponiendo un mantenimiento preventivo adecuado, líneas de agua limpias y el uso de acero inoxidable de alta calidad (como S136), una herramienta premium supera fácilmente entre 3 y 5 millones de disparos como mínimo antes de requerir una renovación importante de los componentes.


