


| Quantidade: | |
|---|---|


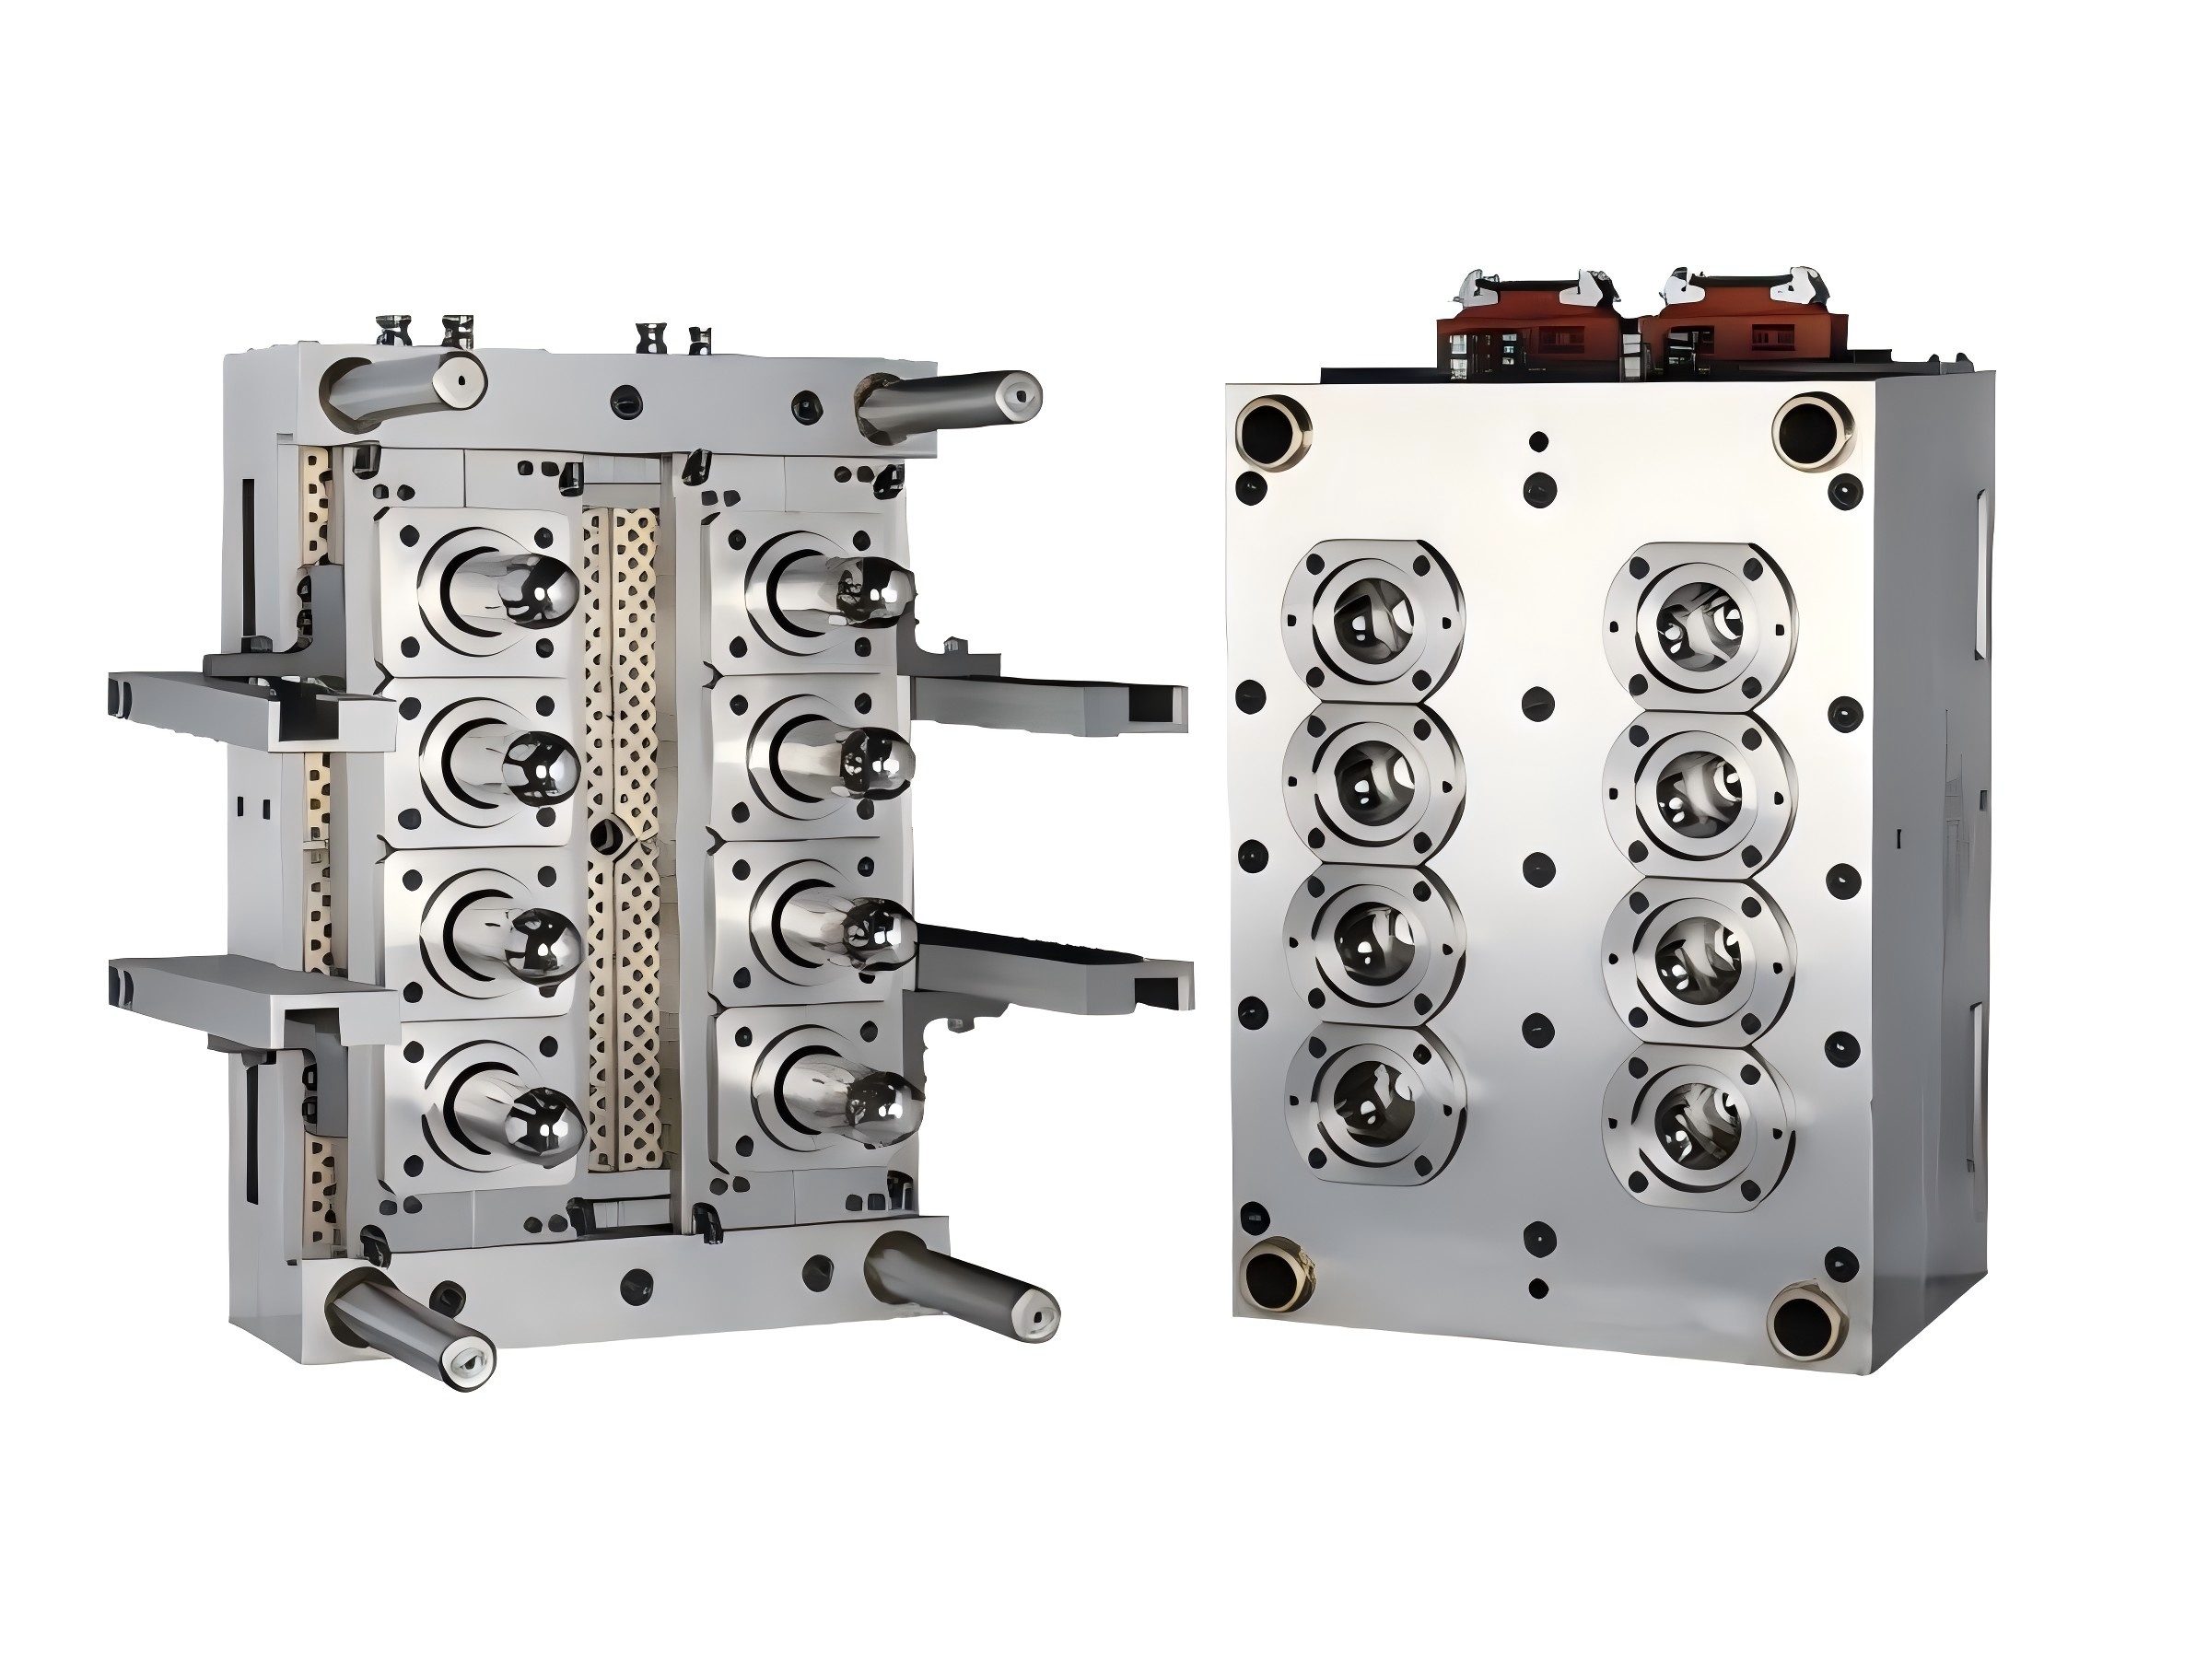
Em um molde com múltiplas cavidades, todas as cavidades operam durante o mesmo ciclo de injeção. Se uma cavidade for preenchida, resfriada ou liberada de maneira diferente das outras, a qualidade da produção pode se tornar inconsistente mesmo quando a máquina de moldagem por injeção estiver funcionando normalmente.
As preocupações comuns de produção incluem:
Diferentes pesos de pré-formas entre cavidades
Espessura de parede irregular
Dimensões inconsistentes do pescoço
Injeções curtas em cavidades individuais
Aparência diferente do portão
Resfriamento irregular
Mudança central
Ejeção difícil
Diferentes temperaturas da pré-forma após a moldagem
Por esta razão, ShuangLi avalia o molde como um sistema completo de múltiplas cavidades, em vez de simplesmente repetir a mesma cavidade muitas vezes.
A disposição das cavidades dentro do molde afeta diretamente o projeto do canal, o layout de resfriamento, as dimensões do molde e a compatibilidade da máquina.
Durante o desenvolvimento do molde, o layout da cavidade é planejado de acordo com:
Número de cavidades
Diâmetro e comprimento da pré-forma
Peso da pré-forma
Acabamento do pescoço
Dimensões da placa do molde
Arranjo de câmara quente
Espaço do canal de resfriamento
Especificações da máquina de moldagem por injeção
Um layout de cavidade adequadamente planejado ajuda a criar condições de processamento mais consistentes em todo o molde e fornece espaço suficiente para resfriamento, componentes da câmara quente e manutenção.
À medida que o número de cavidades aumenta, a distribuição equilibrada do fundido torna-se cada vez mais importante.
O sistema de câmara quente deve distribuir PET fundido para todas as cavidades sob condições térmicas e de fluxo controladas. Se algumas cavidades receberem material mais cedo ou em condições diferentes, poderão ocorrer diferenças no enchimento e no peso da pré-forma.
Para projetos com múltiplas cavidades, o projeto da câmara quente concentra-se em:
Distribuição de fusão equilibrada
Controle de temperatura estável
Preenchimento consistente entre cavidades
Desempenho de portão controlado
Redução do desperdício de corredores
Acesso conveniente para manutenção
A configuração real da câmara quente é selecionada de acordo com a especificação da pré-forma, o layout da cavidade e os requisitos de produção.
O resfriamento é um dos fatores mais importantes na moldagem de pré-formas de alto rendimento.
Em um molde com múltiplas cavidades, não basta que o molde tenha simplesmente resfriamento suficiente. O calor também deve ser removido de forma consistente de cada cavidade.
O resfriamento irregular pode fazer com que algumas pré-formas permaneçam mais quentes que outras, o que pode afetar a estabilidade dimensional, o desempenho de liberação e a consistência geral da produção.
A ShuangLi projeta circuitos de refrigeração de acordo com o layout do molde e a geometria da pré-forma, com especial atenção para:
Resfriamento central
Resfriamento de cavidade
Resfriamento da área do portão
Resfriamento da área do pescoço
Distribuição do fluxo de água
Acesso de resfriamento para posições de cavidade individuais
O objetivo é reduzir as diferenças de temperatura entre as posições das cavidades e apoiar a produção contínua e estável.
Mais cavidades podem aumentar o número de pré-formas produzidas por injeção, mas o maior número de cavidades disponíveis nem sempre é a melhor escolha.
A configuração adequada depende do sistema de produção completo.
O material total necessário para cada disparo aumenta à medida que o número de cavidades e o peso da pré-forma aumentam.
Por exemplo, uma linha de produção que fabrica pré-formas leves para garrafas de água e uma linha que fabrica pré-formas para embalagens mais pesadas podem exigir configurações de moldes e máquinas muito diferentes, mesmo que a produção alvo seja semelhante.
A produção horária ou diária necessária é um ponto de partida importante ao selecionar a contagem de cavidades.
A configuração do molde deve fornecer capacidade de produção suficiente sem criar um sistema de ferramentas desnecessariamente complexo ou superdimensionado.
A máquina de moldagem por injeção deve ter capacidade de injeção útil suficiente para o peso total de PET exigido por todas as cavidades.
Aumentar o número de cavidades geralmente aumenta a área de moldagem projetada e os requisitos de processamento. A força de fixação disponível da máquina, portanto, precisa ser considerada antes da finalização do projeto do molde.
Um molde de alta cavidade tem uma pegada física maior. As dimensões do molde devem corresponder à máquina de moldagem por injeção real.
Maior produção também aumenta a demanda de resfriamento. A contagem de cavidades do molde deve, portanto, ser considerada juntamente com o sistema de refrigeração disponível na planta.
Para uma produção de maior rendimento, a remoção de pré-formas, o transporte e o manuseio pós-moldado também devem ser capazes de acompanhar o ciclo de moldagem.
Ao aumentar a capacidade de produção, os compradores às vezes se concentram apenas na mudança de um molde com cavidade inferior para um molde com cavidade superior.
Na prática, toda a linha de produção deve ser verificada.
Antes de recomendar uma configuração de cavidade, as seguintes informações são úteis:
| Informações do projeto | Por que é importante |
|---|---|
| Peso da pré-forma | Determina o material necessário por tiro |
| Dimensões da pré-forma | Afeta o passo da cavidade e o tamanho do molde |
| Acabamento do pescoço | Determina o design do anel de pescoço |
| Resultado alvo | Ajuda a determinar a produtividade necessária |
| Capacidade de disparo de máquina | Limita o total de material por ciclo |
| Força de aperto | Determina a adequação da máquina |
| Espaçamento da barra de ligação | Limita as dimensões do molde |
| Tamanho da placa | Determina o espaço de instalação |
| Faixa de espessura do molde | Confirma a compatibilidade da máquina de molde |
| Condições de resfriamento | Influencia a capacidade de produção contínua |
| Sistema de retirada | Deve lidar com a taxa de produção necessária |
A ShuangLi pode revisar esses parâmetros antes do projeto do molde para ajudar a evitar a seleção de um número de cavidade que não corresponda ao equipamento disponível.
A produção em múltiplas cavidades requer repetibilidade entre posições de molde individuais.
Os componentes do núcleo, cavidade, anel de gargalo e porta são usinados e inspecionados de acordo com os desenhos de ferramentas aprovados.
É dada especial atenção às áreas que influenciam diretamente a consistência da pré-forma:
O alinhamento adequado ajuda a controlar a distribuição da espessura da parede e reduz o risco de um lado da pré-forma ficar mais espesso que o outro.
O gargalo da pré-forma é uma área crítica de acabamento que deve atender às especificações de fechamento exigidas. A consistência dimensional entre cavidades é, portanto, especialmente importante.
A geometria e o resfriamento da porta podem afetar a aparência da pré-forma e a estabilidade do processamento. Moldes com múltiplas cavidades exigem condições de passagem consistentes de uma cavidade para outra.
Os componentes individuais da pilha devem trabalhar juntos com precisão para que as diferenças entre as posições do molde sejam minimizadas.
Um molde com múltiplas cavidades geralmente é selecionado porque o volume de produção é importante.
Por essa razão, o projeto do molde deve considerar não apenas a qualidade da primeira amostra, mas também a operação contínua.
Os projetos de moldes multicavidades ShuangLi podem ser desenvolvidos com atenção a:
Ciclos de produção repetidos
Preenchimento de cavidade estável
Consistência de resfriamento
Acessibilidade dos componentes
Manutenção de rotina
Substituição de componentes de desgaste
Planejamento de componentes sobressalentes
Isso ajuda as equipes de produção a manter o molde sem interromper desnecessariamente toda a linha de produção.
Em um molde com cavidades altas, um problema com uma posição do molde deve ser mais fácil de identificar e reparar.
Núcleo, cavidade, anel de gargalo, porta e componentes relacionados podem ser projetados como elementos de molde utilizáveis, dependendo da configuração do projeto.
Esta abordagem oferece várias vantagens práticas:
Inspeção mais fácil de posições individuais de cavidades
Substituição mais conveniente de componentes desgastados
Complexidade de manutenção reduzida
Melhor gerenciamento de peças sobressalentes
Menos interrupções na produção a longo prazo
Para clientes que operam o molde continuamente, componentes sobressalentes também podem ser discutidos durante o projeto de ferramental.
Para um molde de pré-forma PET com múltiplas cavidades, verificar apenas uma amostra não é suficiente para compreender o desempenho geral do molde.
Durante o teste do molde e a verificação do projeto, deve-se prestar atenção às amostras de diferentes posições da cavidade.
Os itens de avaliação típicos podem incluir:
Consistência do peso da pré-forma
Preenchimento completo da cavidade
Dimensões do pescoço e da linha
Aparência da pré-forma
Condição do portão
Distribuição de parede
Liberação de molde
Clarão
Fotos curtas
Defeitos específicos da cavidade
Se um defeito aparecer repetidamente na mesma posição da cavidade, a pilha de moldes, comporta, câmara quente ou condição de resfriamento correspondente deverá ser inspecionada.
A ShuangLi desenvolve cada molde de pré-forma com múltiplas cavidades de acordo com os requisitos de produção do cliente.
| de itens | Personalização |
|---|---|
| Tipo de molde | Molde pré-forma PET com múltiplas cavidades |
| Material pré-formado | BICHO DE ESTIMAÇÃO |
| Número da cavidade | Com base nos requisitos de produção e da máquina |
| Peso da pré-forma | Personalizado |
| Dimensões da pré-forma | Personalizado |
| Acabamento do pescoço | Conforme desenho ou fechamento |
| Layout da cavidade | Específico do Projeto |
| Corredor Quente | De acordo com a configuração do molde |
| Layout de resfriamento | Design otimizado para múltiplas cavidades |
| Essencial | Usinado com Precisão |
| Cavidade | Usinado com Precisão |
| Anel de pescoço | Personalizado |
| Estrutura do portão | De acordo com o projeto de pré-forma |
| Tamanho do molde | Combinado com máquina de moldagem por injeção |
| Componentes sobressalentes | Disponível de acordo com os requisitos do projeto |
| Teste de Molde | Disponível antes da entrega |
As especificações finais são confirmadas após a revisão das informações da pré-forma e do equipamento.
Para um novo projeto, a ShuangLi recomenda começar com a pré-forma e a capacidade de produção necessárias, em vez de escolher primeiro a contagem de cavidades.
Fornecer:
Desenho de pré-forma
Peso da pré-forma
Acabamento do pescoço
Material
Aplicação em garrafa ou embalagem
Fornecer a capacidade de produção horária ou diária necessária.
ShuangLi analisa as especificações da máquina, incluindo capacidade de disparo, força de fixação, dimensões da placa e espaçamento das barras de ligação.
Com base nas informações acima, um número de cavidades e layout de molde adequados podem ser avaliados.
O corredor e os sistemas de resfriamento são desenvolvidos em torno do arranjo confirmado da cavidade.
Núcleo, cavidade, anel de pescoço e outros componentes são usinados com precisão, inspecionados e montados.
Amostras de diferentes posições do molde podem ser verificadas para avaliar o desempenho geral de múltiplas cavidades antes da entrega.
Pode valer a pena considerar um molde com cavidade maior quando:
A capacidade existente de moldes não consegue atender aos pedidos crescentes
A produção está próxima do horário máximo disponível
São necessárias mais pré-formas da mesma área de produção
Uma nova linha de produção de maior capacidade está sendo instalada
O fabricante quer reduzir o número de ciclos de moldagem necessários para o mesmo resultado
Porém, o aumento do número de cavidades deve sempre ser avaliado em conjunto com a capacidade da máquina e equipamentos auxiliares.
Simplesmente aumentar o número de cavidades sem verificar o sistema completo pode resultar em capacidade insuficiente de injeção, espaço de molde inadequado, limitações de resfriamento ou problemas de manuseio a jusante.
Nem sempre.
A base do molde original, o passo da cavidade, o coletor da câmara quente e os canais de resfriamento são geralmente projetados em torno de um layout de cavidade específico.
Se as necessidades de produção aumentarem significativamente, poderá ser necessário avaliar:
Se a máquina existente pode suportar mais cavidades
Se algum componente do molde existente pode ser reutilizado
Se uma nova base de molde é necessária
Se a câmara quente precisa ser reprojetada
Se a capacidade de refrigeração é suficiente
Se um molde completamente novo oferece melhor valor a longo prazo
A ShuangLi pode revisar as pré-formas e equipamentos de produção existentes antes de recomendar a abordagem apropriada.
A ShuangLi se concentra em pesquisa e desenvolvimento e fabricação de moldes de pré-formas de precisão e fornece ferramentas personalizadas de acordo com os requisitos de produtos e equipamentos do cliente.
Para projetos com múltiplas cavidades, o desenvolvimento de moldes da empresa concentra-se nas questões que afetam diretamente a produção em massa: layout da cavidade, consistência dos componentes, correspondência molde-máquina, resfriamento, precisão de fabricação e facilidade de manutenção.
A ShuangLi também utiliza equipamentos de usinagem e inspeção CNC na fabricação de moldes e fornece produtos de moldes pré-formados para clientes em vários mercados internacionais.
Uma contagem maior de cavidades produz mais pré-formas por ciclo de moldagem, mas a eficiência geral também depende da estabilidade do ciclo, da capacidade da máquina, do resfriamento e do manuseio posterior. O número da cavidade deve, portanto, corresponder à linha de produção completa.
As diferenças repetidas de peso entre cavidades podem estar relacionadas à distribuição do material fundido, às condições da câmara quente, à condição da válvula ou do bico, ao desempenho da comporta ou às condições individuais de processamento da cavidade. As posições das cavidades afetadas devem ser verificadas sistematicamente.
Forneça o modelo da máquina, capacidade de disparo, força de fixação, espaçamento da barra de ligação, tamanho da placa e faixa de espessura do molde. Essas especificações podem então ser verificadas em relação ao layout do molde proposto e ao peso total da pré-forma por injeção.
Um molde normalmente é projetado em torno de uma especificação de pré-forma definida. Se forem necessários diferentes designs ou pesos de pré-formas, a estrutura de ferramentas e as possibilidades de componentes intercambiáveis devem ser avaliadas durante a fase do projeto.
Para uma avaliação mais rápida, forneça o desenho da pré-forma, peso, acabamento do pescoço, capacidade de produção necessária e especificações da máquina de moldagem por injeção.
Se sua capacidade atual de produção de pré-formas PET não for mais suficiente, ou se você estiver planejando uma nova linha de produção de alto rendimento, a ShuangLi poderá avaliar o molde junto com sua pré-forma e equipamento reais.
Envie-nos o seu:
Desenho de pré-forma
Peso da pré-forma
Acabamento do pescoço
Máquina de moldagem por injeção atual ou planejada
Número de cavidade existente, se aplicável
Produção horária necessária
Com base nesses requisitos, a ShuangLi pode desenvolver uma configuração de molde pré-forma PET com múltiplas cavidades adequada para produção em massa estável.


