


| Cantidad: | |
|---|---|


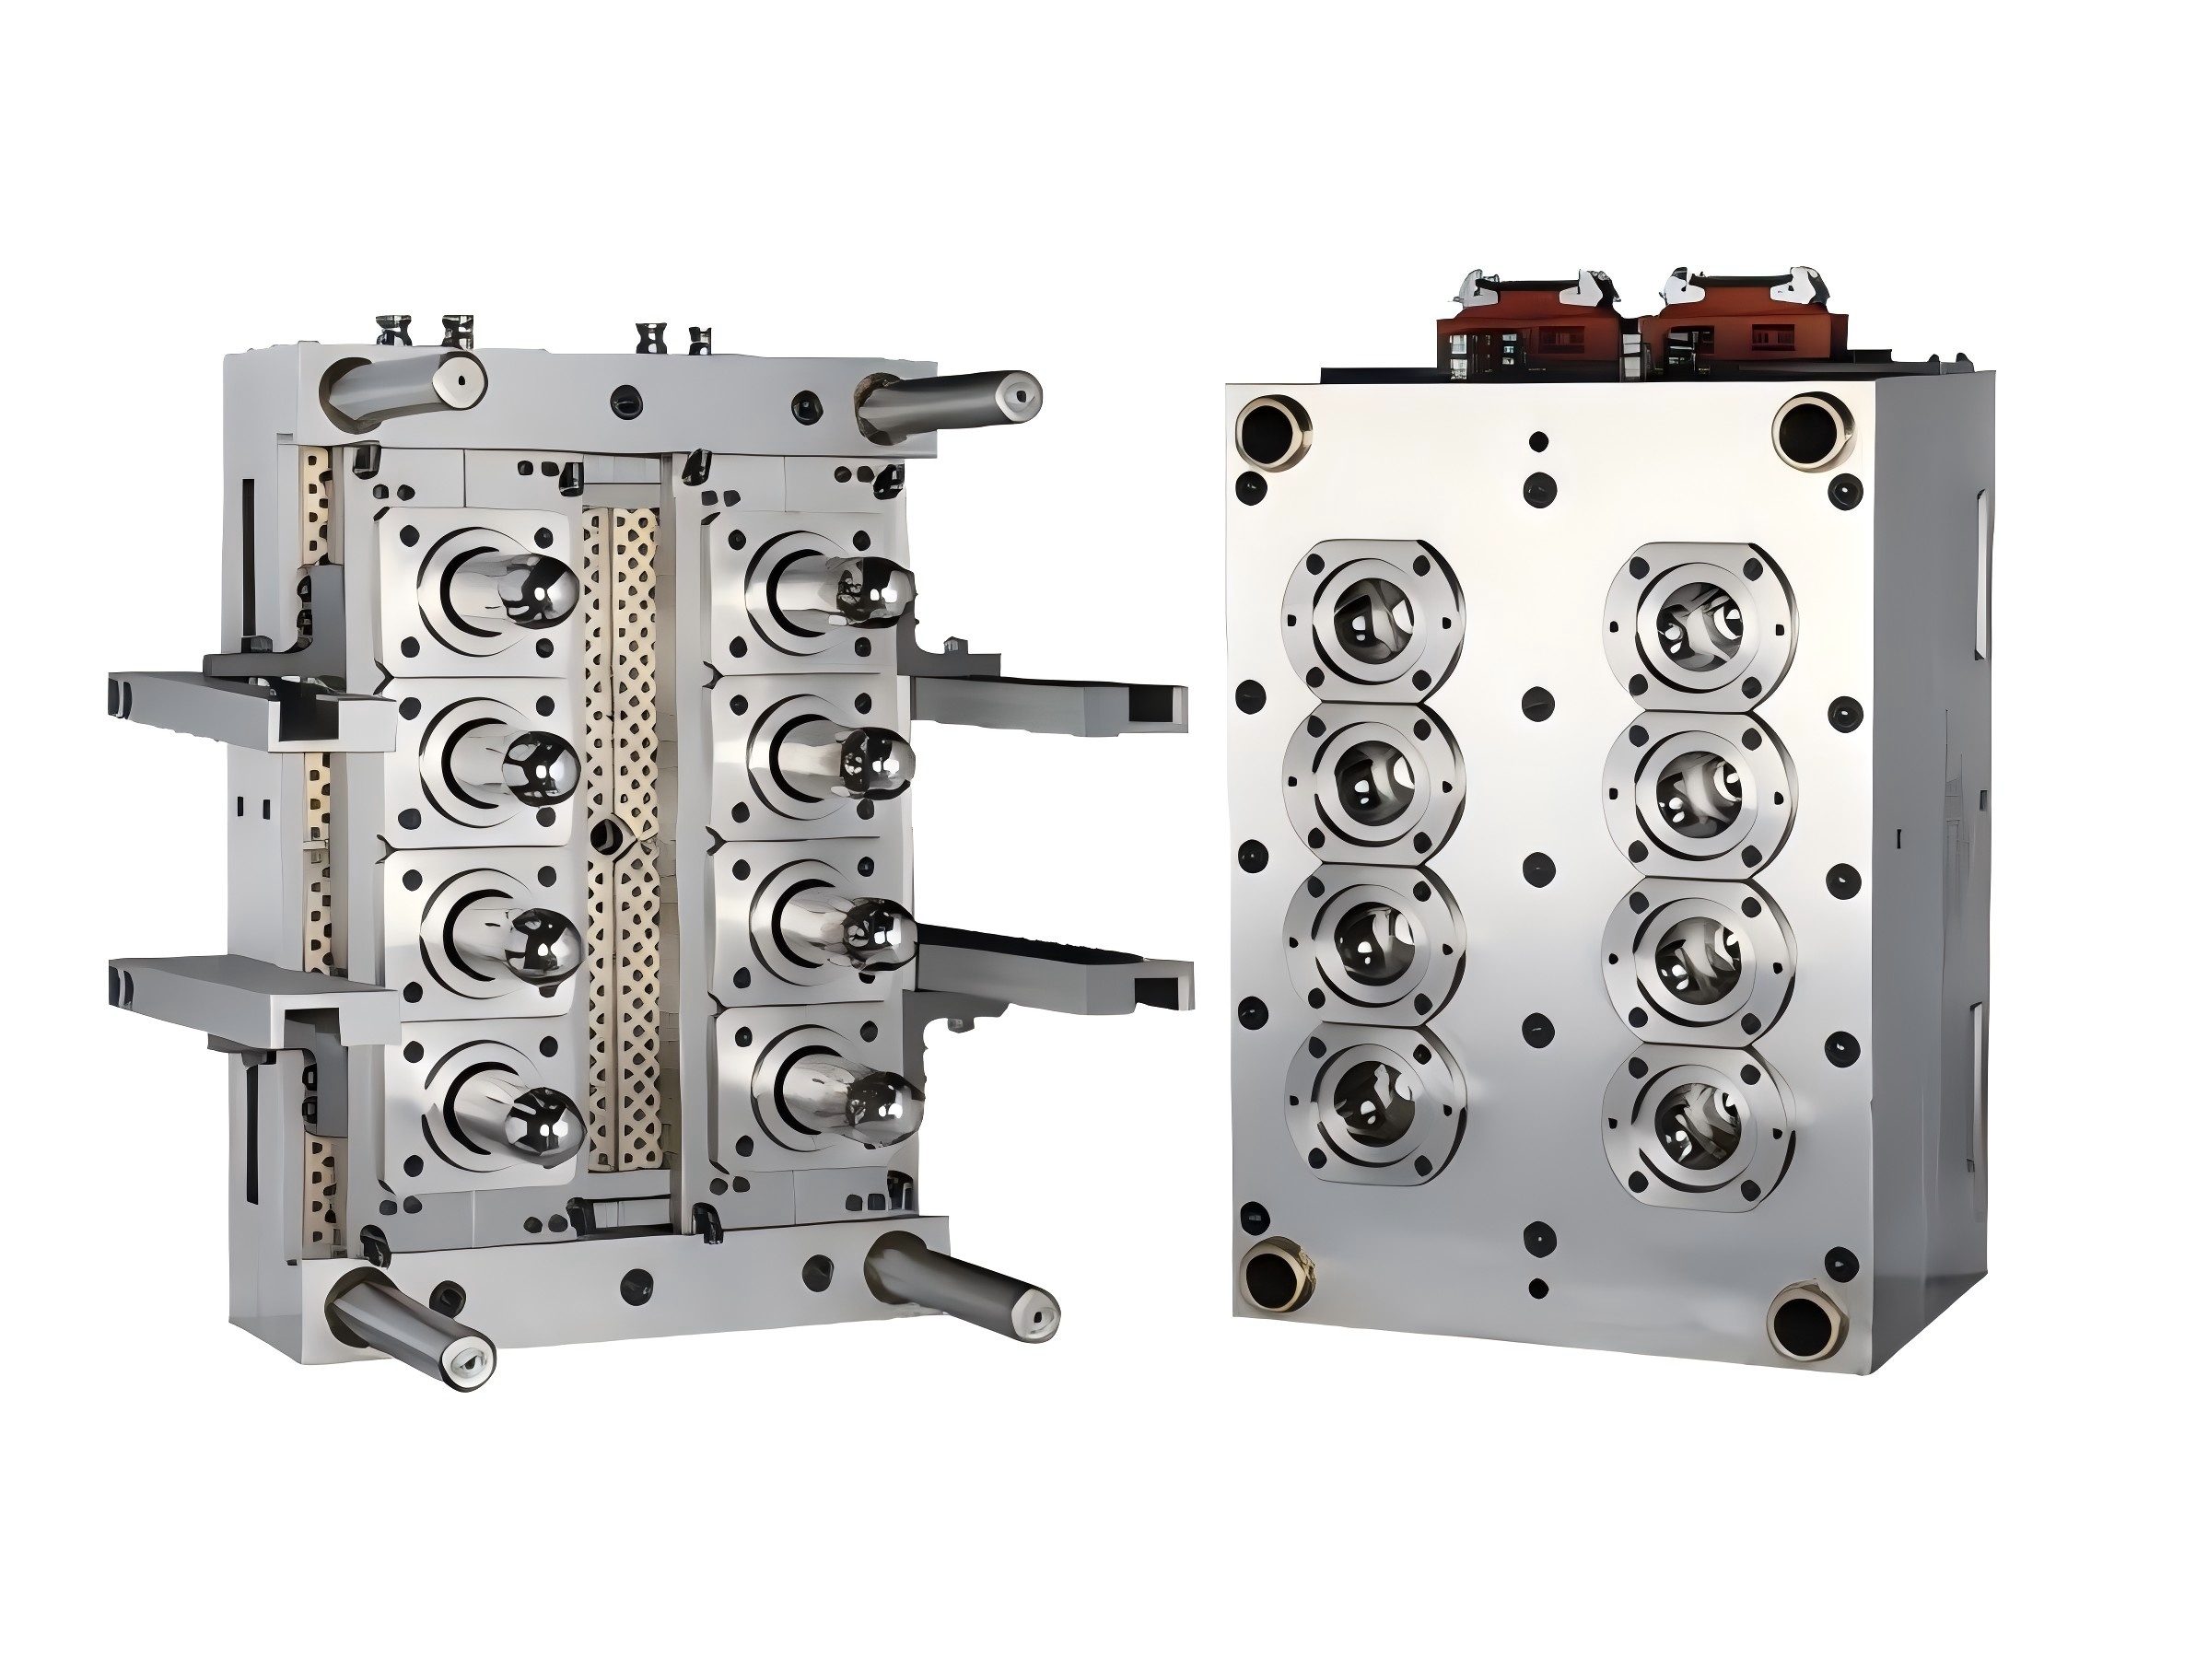
En un molde de múltiples cavidades, todas las cavidades operan durante el mismo ciclo de inyección. Si una cavidad se llena, enfría o libera de manera diferente a las demás, la calidad de la producción puede volverse inconsistente incluso cuando la máquina de moldeo por inyección esté funcionando normalmente.
Las preocupaciones de producción comunes incluyen:
Diferentes pesos de preforma entre cavidades.
Espesor de pared desigual
Dimensiones del cuello inconsistentes
Tomas cortas en cavidades individuales.
Aspecto diferente de la puerta
Enfriamiento desigual
Cambio de núcleo
Eyección difícil
Diferentes temperaturas de preforma después del moldeo.
Por esta razón, ShuangLi evalúa el molde como un sistema completo de múltiples cavidades en lugar de simplemente repetir la misma cavidad muchas veces.
La disposición de las cavidades dentro del molde afecta directamente el diseño de los canales, la disposición de enfriamiento, las dimensiones del molde y la compatibilidad de la máquina.
Durante el desarrollo del molde, la disposición de la cavidad se planifica de acuerdo con:
Número de cavidades
Diámetro y longitud de la preforma
Peso de la preforma
Acabado del cuello
Dimensiones de la placa del molde
Disposición de canal caliente
Espacio del canal de refrigeración
Especificaciones de la máquina de moldeo por inyección
Un diseño de cavidad adecuadamente planificado ayuda a crear condiciones de procesamiento más consistentes en todo el molde y proporciona suficiente espacio para refrigeración, componentes de canal caliente y mantenimiento.
A medida que aumenta el número de cavidades, el suministro equilibrado de masa fundida se vuelve cada vez más importante.
El sistema de canal caliente debe distribuir PET fundido a cada cavidad en condiciones térmicas y de flujo controladas. Si algunas cavidades reciben material antes o en diferentes condiciones, pueden ocurrir diferencias en el relleno y el peso de la preforma.
Para proyectos de múltiples cavidades, el diseño de canal caliente se centra en:
Distribución equilibrada del material fundido
Control de temperatura estable
Llenado consistente entre cavidades
Rendimiento controlado de la puerta
Reducción del desperdicio de corredores
Cómodo acceso de mantenimiento
La configuración real del canal caliente se selecciona de acuerdo con las especificaciones de la preforma, el diseño de la cavidad y los requisitos de producción.
El enfriamiento es uno de los factores más importantes en el moldeo de preformas de alto rendimiento.
En un molde de múltiples cavidades, no basta con que el molde tenga suficiente enfriamiento. También se debe eliminar el calor de manera constante de cada cavidad.
El enfriamiento desigual puede hacer que algunas preformas permanezcan más calientes que otras, lo que puede afectar la estabilidad dimensional, el rendimiento de liberación y la consistencia general de la producción.
ShuangLi diseña circuitos de refrigeración según la disposición del molde y la geometría de la preforma, prestando especial atención a:
Refrigeración del núcleo
Enfriamiento de la cavidad
Refrigeración del área de la puerta
Enfriamiento del área del cuello
Distribución del flujo de agua
Acceso de refrigeración para posiciones de cavidades individuales
El objetivo es reducir las diferencias de temperatura entre las posiciones de las cavidades y apoyar una producción continua estable.
Más cavidades pueden aumentar el número de preformas producidas por disparo, pero el mayor número de cavidades disponible no siempre es la mejor opción.
La configuración adecuada depende del sistema de producción completo.
El material total requerido para cada disparo aumenta a medida que aumentan el número de cavidades y el peso de la preforma.
Por ejemplo, una línea de producción que fabrica preformas de botellas de agua livianas y una línea que fabrica preformas de envases más pesadas pueden requerir configuraciones de moldes y máquinas muy diferentes, incluso si su producción objetivo es similar.
La producción horaria o diaria requerida es un punto de partida importante al seleccionar el recuento de cavidades.
La configuración del molde debe proporcionar suficiente capacidad de producción sin crear un sistema de herramientas innecesariamente complejo o sobredimensionado.
La máquina de moldeo por inyección debe tener suficiente capacidad de granalla utilizable para el peso total de PET requerido por todas las cavidades.
El aumento del número de cavidades generalmente aumenta el área de moldeo proyectada y los requisitos de procesamiento. Por lo tanto, es necesario considerar la fuerza de sujeción disponible de la máquina antes de finalizar el diseño del molde.
Un molde de alta cavidad tiene una huella física mayor. Las dimensiones del molde deben ajustarse a la máquina de moldeo por inyección real.
Una mayor producción también aumenta la demanda de refrigeración. Por lo tanto, el número de cavidades del molde debe considerarse junto con el sistema de refrigeración disponible en la planta.
Para una producción de mayor rendimiento, la extracción de preformas, el transporte y la manipulación posterior al molde también deberían poder mantenerse al día con el ciclo de moldeo.
Al aumentar la capacidad de producción, los compradores a veces se centran únicamente en cambiar de un molde de menor cavidad a uno de mayor cavidad.
En la práctica, se debería comprobar toda la línea de producción.
Antes de recomendar una configuración de cavidad, resulta útil la siguiente información:
| Información del proyecto | Por qué es importante |
|---|---|
| Peso de la preforma | Determina el material requerido por disparo. |
| Dimensiones de la preforma | Afecta el paso de la cavidad y el tamaño del molde. |
| Acabado del mástil | Determina el diseño del anillo del cuello. |
| Salida objetivo | Ayuda a determinar la productividad requerida |
| Capacidad de disparo de la máquina | Limita el material total por ciclo. |
| Fuerza de sujeción | Determina la idoneidad de la máquina |
| Espaciado de barras de unión | Limita las dimensiones del molde. |
| Tamaño de la platina | Determina el espacio de instalación. |
| Rango de espesor del molde | Confirma la compatibilidad con la máquina de moldeo |
| Condiciones de enfriamiento | Influye en la capacidad de producción continua |
| Sistema para llevar | Debe manejar la tasa de producción requerida. |
ShuangLi puede revisar estos parámetros antes del diseño del molde para ayudar a evitar seleccionar un número de cavidad que no coincida con el equipo disponible.
La producción de múltiples cavidades requiere repetibilidad entre las posiciones individuales del molde.
Los componentes del núcleo, la cavidad, el anillo del cuello y la compuerta se mecanizan e inspeccionan de acuerdo con los planos de herramientas aprobados.
Se presta especial atención a las áreas que influyen directamente en la consistencia de la preforma:
La alineación adecuada ayuda a controlar la distribución del espesor de la pared y reduce el riesgo de que un lado de la preforma se vuelva más grueso que el otro.
El cuello de la preforma es un área terminada crítica que debe cumplir con las especificaciones de cierre requeridas. Por ello es especialmente importante la coherencia dimensional entre las cavidades.
La geometría de la compuerta y el enfriamiento pueden afectar la apariencia de la preforma y la estabilidad del procesamiento. Los moldes de múltiples cavidades requieren condiciones de entrada consistentes de una cavidad a otra.
Los componentes individuales de la pila deben trabajar juntos con precisión para minimizar las diferencias entre las posiciones del molde.
Generalmente se selecciona un molde de múltiples cavidades porque el volumen de producción es importante.
Por esa razón, el diseño del molde debe considerar no sólo la calidad de la primera muestra sino también el funcionamiento continuo.
Los proyectos de moldes multicavidades de ShuangLi se pueden desarrollar prestando atención a:
Ciclos de producción repetidos
Relleno estable de cavidades
Consistencia refrescante
Accesibilidad de componentes
Mantenimiento de rutina
Reemplazo de componentes de desgaste.
Planificación de componentes de repuesto
Esto ayuda a los equipos de producción a mantener el molde sin interrumpir innecesariamente toda la línea de producción.
En un molde de alta cavidad, un problema con una posición del molde debería ser más fácil de identificar y reparar.
El núcleo, la cavidad, el anillo del cuello, la compuerta y los componentes relacionados se pueden diseñar como elementos de molde utilizables según la configuración del proyecto.
Este enfoque proporciona varias ventajas prácticas:
Inspección más sencilla de las posiciones de las cavidades individuales
Reemplazo más conveniente de componentes desgastados
Complejidad de mantenimiento reducida
Mejor gestión de repuestos
Menos interrupciones en la producción a largo plazo
Para los clientes que operan el molde continuamente, los componentes de repuesto también se pueden discutir durante el proyecto de herramientas.
Para un molde de preforma de PET con múltiples cavidades, comprobar solo una muestra no es suficiente para comprender el rendimiento general del molde.
Durante la prueba del molde y la verificación del proyecto, se debe prestar atención a las muestras de diferentes posiciones de la cavidad.
Los elementos de evaluación típicos pueden incluir:
Consistencia del peso de la preforma
Relleno completo de cavidades
Dimensiones del cuello y del hilo.
Aspecto de la preforma
Condición de la puerta
Distribución en pared
Liberación de molde
Destello
Tomas cortas
Defectos específicos de la cavidad
Si un defecto aparece repetidamente en la misma posición de la cavidad, se debe inspeccionar la pila de moldes, la compuerta, el canal caliente o la condición de enfriamiento correspondientes.
ShuangLi desarrolla cada molde de preforma de múltiples cavidades de acuerdo con los requisitos de producción del cliente.
| de artículos | Personalización |
|---|---|
| Tipo de molde | Molde de preformas de PET de múltiples cavidades |
| Material de preforma | MASCOTA |
| Número de cavidad | Según los requisitos de producción y de la máquina. |
| Peso de la preforma | Personalizado |
| Dimensiones de la preforma | Personalizado |
| Acabado del mástil | Según dibujo o cierre |
| Diseño de la cavidad | Específico del proyecto |
| corredor caliente | Según la configuración del molde |
| Diseño de refrigeración | Diseño optimizado de múltiples cavidades |
| Centro | Mecanizado de precisión |
| Cavidad | Mecanizado de precisión |
| Anillo de cuello | Personalizado |
| Estructura de la puerta | Según el diseño de la preforma |
| Tamaño del molde | Combinado con la máquina de moldeo por inyección |
| Componentes de repuesto | Disponible según los requisitos del proyecto. |
| Prueba de molde | Disponible antes de la entrega |
Las especificaciones finales se confirman después de revisar la información de la preforma y del equipo.
Para un nuevo proyecto, ShuangLi recomienda comenzar con la preforma y la capacidad de producción requeridas en lugar de elegir primero el número de cavidades.
Proporcionar:
Dibujo de preforma
Peso de la preforma
Acabado del cuello
Material
Aplicación de botella o embalaje.
Proporcionar la capacidad de producción horaria o diaria requerida.
ShuangLi revisa las especificaciones de la máquina, incluida la capacidad de disparo, la fuerza de sujeción, las dimensiones de la platina y el espacio entre las barras de unión.
Con base en la información anterior, se puede evaluar un número de cavidades y una disposición del molde adecuados.
Los sistemas de rodadura y refrigeración se desarrollan en torno a la disposición de cavidades confirmada.
El núcleo, la cavidad, el anillo del cuello y otros componentes se mecanizan, inspeccionan y ensamblan con precisión.
Se pueden verificar muestras de diferentes posiciones del molde para evaluar el rendimiento general de múltiples cavidades antes de la entrega.
Puede valer la pena considerar un molde de mayor cavidad cuando:
La capacidad de moldes existente no puede satisfacer los pedidos en aumento
La producción se acerca al máximo de horas disponibles
Se requieren más preformas de la misma zona de producción
Se está instalando una nueva línea de producción de mayor capacidad
El fabricante quiere reducir el número de ciclos de moldeo necesarios para obtener el mismo resultado.
Sin embargo, el aumento del número de cavidades siempre debe evaluarse junto con la capacidad de la máquina y el equipo auxiliar.
Simplemente aumentar el número de cavidades sin verificar el sistema completo puede resultar en una capacidad de inyección insuficiente, espacio inadecuado en el molde, limitaciones de enfriamiento o problemas de manejo posteriores.
No siempre.
La base del molde original, el paso de la cavidad, el colector de canal caliente y los canales de enfriamiento generalmente están diseñados en torno a un diseño de cavidad específico.
Si las necesidades de producción aumentan significativamente, puede ser necesario evaluar:
Si la máquina existente puede soportar más cavidades
Si algún componente del molde existente se puede reutilizar
Si se requiere una nueva base de molde
Si es necesario rediseñar el canal caliente
Si la capacidad de refrigeración es suficiente
Si un molde completamente nuevo proporciona un mejor valor a largo plazo
ShuangLi puede revisar las preformas y los equipos de producción existentes antes de recomendar el enfoque adecuado.
ShuangLi se centra en la investigación y el desarrollo y la fabricación de moldes de preformas de precisión y proporciona herramientas personalizadas de acuerdo con los requisitos de productos y equipos del cliente.
Para proyectos de múltiples cavidades, el desarrollo de moldes de la empresa se centra en los problemas que afectan directamente la producción en masa: disposición de las cavidades, consistencia de los componentes, coincidencia entre el molde y la máquina, enfriamiento, precisión de fabricación y mantenibilidad.
ShuangLi también utiliza equipos de inspección y mecanizado CNC en la fabricación de moldes y ha suministrado productos de moldes de preformas a clientes en múltiples mercados internacionales.
Un mayor número de cavidades produce más preformas por ciclo de moldeo, pero la eficiencia general también depende de la estabilidad del ciclo, la capacidad de la máquina, el enfriamiento y el manejo posterior. Por lo tanto, el número de cavidades debe coincidir con el de toda la línea de producción.
Las diferencias repetidas de peso entre cavidades pueden estar relacionadas con la distribución del material fundido, las condiciones del canal caliente, el estado de la válvula o boquilla, el rendimiento de la compuerta o las condiciones de procesamiento de cada cavidad individual. Las posiciones de las cavidades afectadas deben comprobarse sistemáticamente.
Proporcione el modelo de la máquina, la capacidad de disparo, la fuerza de sujeción, el espacio entre las barras de unión, el tamaño de la platina y el rango de espesor del molde. Luego, estas especificaciones se pueden comparar con la disposición del molde propuesta y el peso total de la preforma por disparo.
Normalmente, un molde se diseña en torno a una especificación de preforma definida. Si se requieren diferentes diseños o pesos de preforma, la estructura de herramientas y las posibilidades de componentes intercambiables deben evaluarse durante la etapa del proyecto.
Para una evaluación más rápida, proporcione el dibujo de la preforma, el peso, el acabado del cuello, la capacidad de producción requerida y las especificaciones de la máquina de moldeo por inyección.
Si su capacidad actual de producción de preformas de PET ya no es suficiente, o si está planeando una nueva línea de producción de alto rendimiento, ShuangLi puede evaluar el molde junto con su preforma y equipo reales.
Envíanos tu:
Dibujo de preforma
Peso de la preforma
Acabado del cuello
Máquina de moldeo por inyección actual o prevista
Número de cavidad existente, si corresponde
Producción horaria requerida
Con base en estos requisitos, ShuangLi puede desarrollar una configuración de molde de preformas de PET de cavidades múltiples adecuada para una producción en masa estable.


