


| Quantité : | |
|---|---|


Dans un moule multi-empreintes, toutes les cavités fonctionnent lors du même cycle d'injection. Si une cavité se remplit, se refroidit ou se libère différemment des autres, la qualité de la production peut devenir incohérente même lorsque la machine de moulage par injection fonctionne normalement.
Les préoccupations courantes en matière de production comprennent :
Différents poids de préformes entre les cavités
Épaisseur de paroi inégale
Dimensions du cou incohérentes
Plans courts dans des cavités individuelles
Aspect différent du portail
Refroidissement inégal
Changement de base
Éjection difficile
Différentes températures de préforme après moulage
Pour cette raison, ShuangLi évalue le moule comme un système multi-empreintes complet plutôt que de simplement répéter plusieurs fois la même cavité.
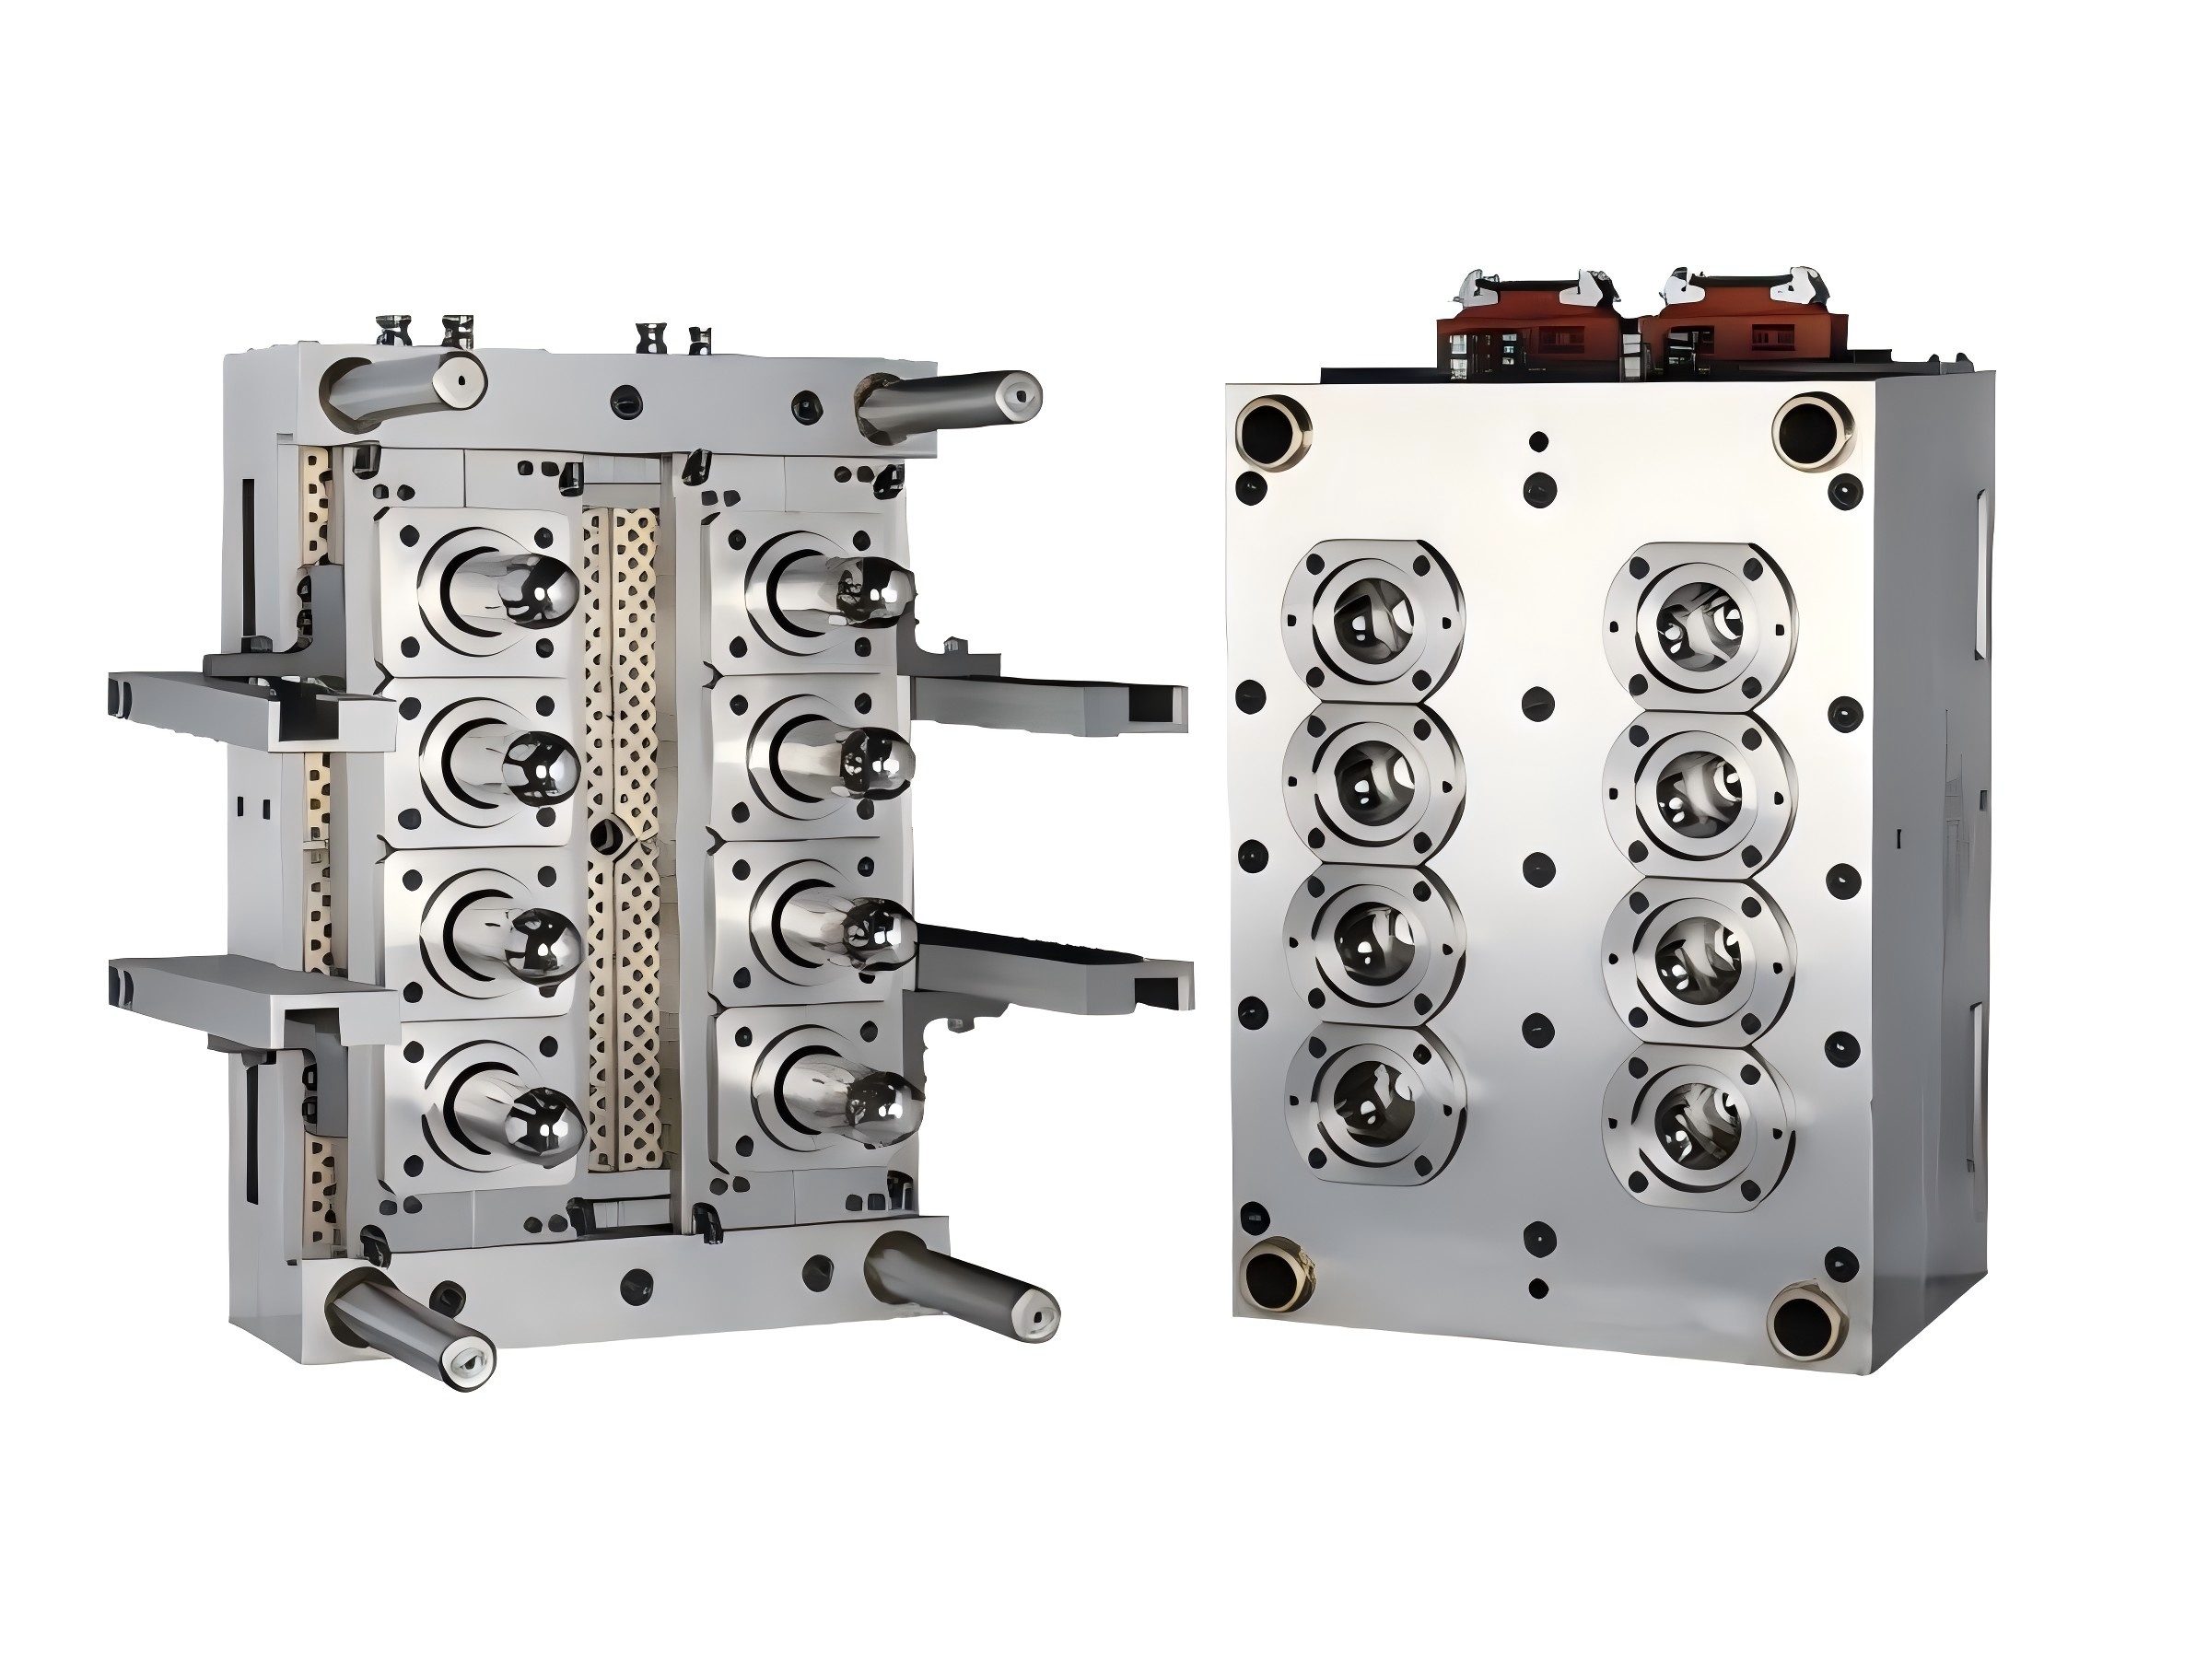
La disposition des cavités à l’intérieur du moule affecte directement la conception des canaux, la disposition du refroidissement, les dimensions du moule et la compatibilité des machines.
Lors du développement du moule, la disposition des cavités est planifiée selon :
Nombre de cavités
Diamètre et longueur de la préforme
Poids de la préforme
Finition du manche
Dimensions de la plaque de moule
Disposition des canaux chauds
Espace du canal de refroidissement
Spécifications de la machine de moulage par injection
Une disposition des cavités correctement planifiée contribue à créer des conditions de traitement plus cohérentes dans l'ensemble du moule et fournit suffisamment d'espace pour le refroidissement, les composants des canaux chauds et la maintenance.
À mesure que le nombre de cavités augmente, une distribution équilibrée de matière fondue devient de plus en plus importante.
Le système à canaux chauds doit distribuer du PET fondu dans chaque cavité dans des conditions thermiques et de débit contrôlées. Si certaines cavités reçoivent du matériau plus tôt ou dans des conditions différentes, des différences de remplissage et de poids de préforme peuvent se produire.
Pour les projets multi-empreintes, la conception des canaux chauds se concentre sur :
Répartition équilibrée de la matière fondue
Contrôle de température stable
Remplissage constant entre les cavités
Performances de portail contrôlées
Réduction des déchets de coureurs
Accès pratique pour la maintenance
La configuration réelle des canaux chauds est sélectionnée en fonction des spécifications de la préforme, de la disposition des cavités et des exigences de production.
Le refroidissement est l’un des facteurs les plus importants dans le moulage de préformes à haut rendement.
Dans un moule multi-empreintes, il ne suffit pas que le moule ait simplement un refroidissement suffisant. La chaleur doit également être évacuée de manière constante de chaque cavité.
Un refroidissement inégal peut faire en sorte que certaines préformes restent plus chaudes que d'autres, ce qui peut affecter la stabilité dimensionnelle, les performances de démoulage et la cohérence globale de la production.
ShuangLi conçoit des circuits de refroidissement en fonction de la disposition du moule et de la géométrie des préformes, avec une attention particulière à :
Refroidissement du noyau
Refroidissement de la cavité
Refroidissement de la zone de porte
Refroidissement de la zone du cou
Répartition du débit d'eau
Accès au refroidissement pour les positions individuelles de la cavité
L’objectif est de réduire les différences de température entre les positions des cavités et de soutenir une production continue et stable.
Un plus grand nombre de cavités peut augmenter le nombre de préformes produites par tir, mais le nombre de cavités disponibles le plus élevé n'est pas toujours le meilleur choix.
La configuration appropriée dépend du système de production complet.
Le matériau total requis pour chaque tir augmente à mesure que le nombre de cavités et le poids de la préforme augmentent.
Par exemple, une ligne de production fabriquant des préformes légères pour bouteilles d’eau et une ligne fabriquant des préformes d’emballage plus lourdes peuvent nécessiter des configurations de moules et de machines très différentes, même si leur production cible est similaire.
Le débit horaire ou quotidien requis constitue un point de départ important lors de la sélection du nombre de cavités.
La configuration du moule doit fournir une capacité de production suffisante sans créer un système d'outillage inutilement complexe ou surdimensionné.
La machine de moulage par injection doit avoir une capacité de grenaille utilisable suffisante pour le poids total de PET requis par toutes les cavités.
L'augmentation du nombre de cavités augmente généralement la zone de moulage projetée et les exigences de traitement. La force de serrage disponible sur la machine doit donc être prise en compte avant de finaliser la conception du moule.
Un moule à grande cavité a une empreinte physique plus importante. Les dimensions du moule doivent correspondre à la machine de moulage par injection réelle.
Une production plus élevée augmente également la demande de refroidissement. Le nombre de cavités de moule doit donc être pris en compte ainsi que le système de refroidissement disponible de l'usine.
Pour une production à plus haut rendement, l'enlèvement des préformes, le transport et la manutention après moulage doivent également pouvoir suivre le cycle de moulage.
Lorsqu'ils augmentent la capacité de production, les acheteurs se concentrent parfois uniquement sur le passage d'un moule à cavité inférieure à un moule à cavité plus élevée.
En pratique, la chaîne de production complète doit être vérifiée.
Avant de recommander une configuration de cavité, les informations suivantes sont utiles :
| Informations sur le projet | Pourquoi c'est important |
|---|---|
| Poids de la préforme | Détermine le matériel requis par tir |
| Dimensions des préformes | Affecte le pas de la cavité et la taille du moule |
| Finition du manche | Détermine la conception de l'anneau de cou |
| Sortie cible | Aide à déterminer la productivité requise |
| Capacité de tir de machine | Limite le matériel total par cycle |
| Force de serrage | Détermine l'adéquation de la machine |
| Espacement des barres de liaison | Limite les dimensions du moule |
| Taille du plateau | Détermine l'espace d'installation |
| Plage d'épaisseur du moule | Confirme la compatibilité moule-machine |
| Conditions de refroidissement | Influence la capacité de production continue |
| Système à emporter | Doit gérer le taux de production requis |
ShuangLi peut examiner ces paramètres avant la conception du moule pour éviter de sélectionner un numéro d'empreinte qui ne correspond pas à l'équipement disponible.
La production multi-empreintes nécessite une répétabilité entre les positions individuelles du moule.
Les composants du noyau, de la cavité, du col et de la porte sont usinés et inspectés conformément aux dessins d'outillage approuvés.
Une attention particulière est accordée aux domaines qui influencent directement la cohérence des préformes :
Un alignement correct permet de contrôler la répartition de l'épaisseur de paroi et réduit le risque qu'un côté de la préforme devienne plus épais que l'autre.
Le col de la préforme est une zone finie critique qui doit correspondre aux spécifications de fermeture requises. La cohérence dimensionnelle entre les cavités est donc particulièrement importante.
La géométrie des portes et le refroidissement peuvent affecter l’apparence des préformes et la stabilité du traitement. Les moules multi-empreintes nécessitent des conditions de porte cohérentes d’une cavité à l’autre.
Les composants individuels de la pile doivent fonctionner ensemble avec précision afin que les différences entre les positions des moules soient minimisées.
Un moule multi-empreintes est généralement choisi car le volume de production est important.
Pour cette raison, la conception du moule doit tenir compte non seulement de la qualité du premier échantillon, mais également du fonctionnement continu.
Les projets de moules multi-empreintes ShuangLi peuvent être développés en prêtant attention à :
Cycles de production répétés
Remplissage stable de la cavité
Consistance du refroidissement
Accessibilité des composants
Entretien courant
Remplacement des composants d'usure
Planification des pièces de rechange
Cela aide les équipes de production à entretenir le moule sans interrompre inutilement toute la chaîne de production.
Dans un moule à grande cavité, un problème avec une position du moule devrait être plus facile à identifier et à entretenir.
Le noyau, la cavité, l'anneau de col, la porte et les composants associés peuvent être conçus comme éléments de moule réparables en fonction de la configuration du projet.
Cette approche offre plusieurs avantages pratiques :
Inspection plus facile des positions individuelles des cavités
Remplacement plus pratique des composants usés
Complexité de maintenance réduite
Meilleure gestion des pièces de rechange
Moins de perturbations dans la production à long terme
Pour les clients utilisant le moule en continu, des composants de rechange peuvent également être discutés lors du projet d'outillage.
Pour un moule de préforme PET multi-empreintes, la vérification d’un seul échantillon n’est pas suffisante pour comprendre les performances globales du moule.
Lors des essais de moule et de la vérification du projet, une attention particulière doit être accordée aux échantillons provenant de différentes positions de la cavité.
Les éléments d’évaluation typiques peuvent inclure :
Consistance du poids des préformes
Remplissage complet de la cavité
Dimensions du col et du filetage
Aspect de la préforme
État du portail
Répartition murale
Démoulage
Éclair
Plans courts
Défauts spécifiques à la cavité
Si un défaut apparaît à plusieurs reprises dans la même position de la cavité, la pile de moules, la porte, le canal chaud ou l'état de refroidissement correspondant doivent être inspectés.
ShuangLi développe chaque moule de préforme multi-empreintes selon les exigences de production du client.
| de l'article | Personnalisation |
|---|---|
| Type de moule | Moule de préforme PET multi-cavité |
| Matériau de préforme | ANIMAL DE COMPAGNIE |
| Numéro de cavité | Basé sur les exigences de production et de machine |
| Poids de la préforme | Personnalisé |
| Dimensions des préformes | Personnalisé |
| Finition du manche | Selon dessin ou fermeture |
| Disposition de la cavité | Spécifique au projet |
| Coureur chaud | Selon la configuration du moule |
| Disposition de refroidissement | Conception optimisée multi-cavité |
| Cœur | Usiné avec précision |
| Cavité | Usiné avec précision |
| Anneau de cou | Personnalisé |
| Structure de la porte | Selon la conception des préformes |
| Taille du moule | Adapté à la machine de moulage par injection |
| Composants de rechange | Disponible selon les exigences du projet |
| Essai de moisissure | Disponible avant la livraison |
Les spécifications finales sont confirmées après examen des informations sur la préforme et l'équipement.
Pour un nouveau projet, ShuangLi recommande de commencer par la préforme et la capacité de production requises plutôt que de choisir d'abord le nombre de cavités.
Fournir:
Dessin de préforme
Poids de la préforme
Finition du manche
Matériel
Application en bouteille ou en emballage
Fournir la capacité de production horaire ou journalière requise.
ShuangLi examine les spécifications de la machine, notamment la capacité de tir, la force de serrage, les dimensions du plateau et l'espacement des barres de liaison.
Sur la base des informations ci-dessus, un numéro d'empreinte et une disposition de moule appropriés peuvent être évalués.
Les systèmes de canaux et de refroidissement sont développés autour de la disposition confirmée des cavités.
Le noyau, la cavité, l'anneau de col et les autres composants sont usinés, inspectés et assemblés avec précision.
Des échantillons provenant de différentes positions du moule peuvent être vérifiés pour évaluer les performances globales multi-empreintes avant la livraison.
Un moule à cavité plus élevée peut être intéressant à envisager dans les cas suivants :
La capacité de moulage existante ne peut pas répondre aux commandes croissantes
La production tourne à proximité du nombre maximum d'heures disponibles
Plus de préformes sont nécessaires dans la même zone de production
Une nouvelle ligne de production de plus grande capacité est en cours d'installation
Le fabricant souhaite réduire le nombre de cycles de moulage nécessaires pour un même rendement
Cependant, l'augmentation du nombre de cavités doit toujours être évaluée en même temps que la capacité de la machine et l'équipement auxiliaire.
Augmenter simplement le nombre d'empreintes sans vérifier l'ensemble du système peut entraîner une capacité de tir insuffisante, un espace de moulage inadéquat, des limitations de refroidissement ou des problèmes de manipulation en aval.
Pas toujours.
La base du moule d'origine, le pas de la cavité, le collecteur de canaux chauds et les canaux de refroidissement sont généralement conçus autour d'une disposition de cavité spécifique.
Si les besoins de production augmentent de manière significative, il peut être nécessaire d’évaluer :
Si la machine existante peut supporter plus de cavités
Si les composants du moule existants peuvent être réutilisés
Si un nouveau corps de moule est nécessaire
Si les canaux chauds doivent être repensés
Si la capacité de refroidissement est suffisante
Un moule entièrement nouveau offre-t-il une meilleure valeur à long terme ?
ShuangLi peut examiner les préformes et les équipements de production existants avant de recommander l'approche appropriée.
ShuangLi se concentre sur la R&D et la fabrication de moules de préformes de précision et fournit des outils personnalisés en fonction des exigences du client en matière de produits et d'équipement.
Pour les projets multi-empreintes, le développement de moules de l'entreprise se concentre sur les problèmes qui affectent directement la production de masse : disposition des cavités, cohérence des composants, adéquation moule-machine, refroidissement, précision de fabrication et maintenabilité.
ShuangLi utilise également des équipements d'usinage et d'inspection CNC dans la fabrication de moules et a fourni des produits de moules de préformes à des clients sur plusieurs marchés internationaux.
Un nombre de cavités plus élevé produit plus de préformes par cycle de moulage, mais l'efficacité globale dépend également de la stabilité du cycle, de la capacité de la machine, du refroidissement et de la manipulation en aval. Le numéro de cavité doit donc être adapté à l'ensemble de la ligne de production.
Les différences de poids répétées d'une cavité à l'autre peuvent être liées à la répartition de la matière fondue, aux conditions des canaux chauds, à l'état des vannes ou des buses, aux performances des portes ou aux conditions de traitement de chaque cavité. Les positions des cavités concernées doivent être systématiquement vérifiées.
Fournissez le modèle de machine, la capacité de tir, la force de serrage, l’espacement des barres de liaison, la taille du plateau et la plage d’épaisseur du moule. Ces spécifications peuvent ensuite être vérifiées par rapport à la configuration du moule proposée et au poids total de la préforme par tir.
Un moule est normalement conçu autour d’une spécification de préforme définie. Si différentes conceptions ou poids de préformes sont requis, la structure de l'outillage et les possibilités de composants interchangeables doivent être évaluées au cours de la phase de projet.
Pour une évaluation plus rapide, fournissez le dessin de la préforme, le poids, la finition du col, la capacité de production requise et les spécifications de la machine de moulage par injection.
Si votre capacité actuelle de production de préformes PET n'est plus suffisante ou si vous envisagez une nouvelle ligne de production à haut rendement, ShuangLi peut évaluer le moule ainsi que votre préforme et votre équipement réels.
Envoyez-nous votre :
Dessin de préforme
Poids de la préforme
Finition du manche
Machine de moulage par injection actuelle ou en projet
Numéro de cavité existante, le cas échéant
Production horaire requise
Sur la base de ces exigences, ShuangLi peut développer une configuration de moule de préforme PET multi-cavité adaptée à une production de masse stable.


