


| Количество: | |
|---|---|


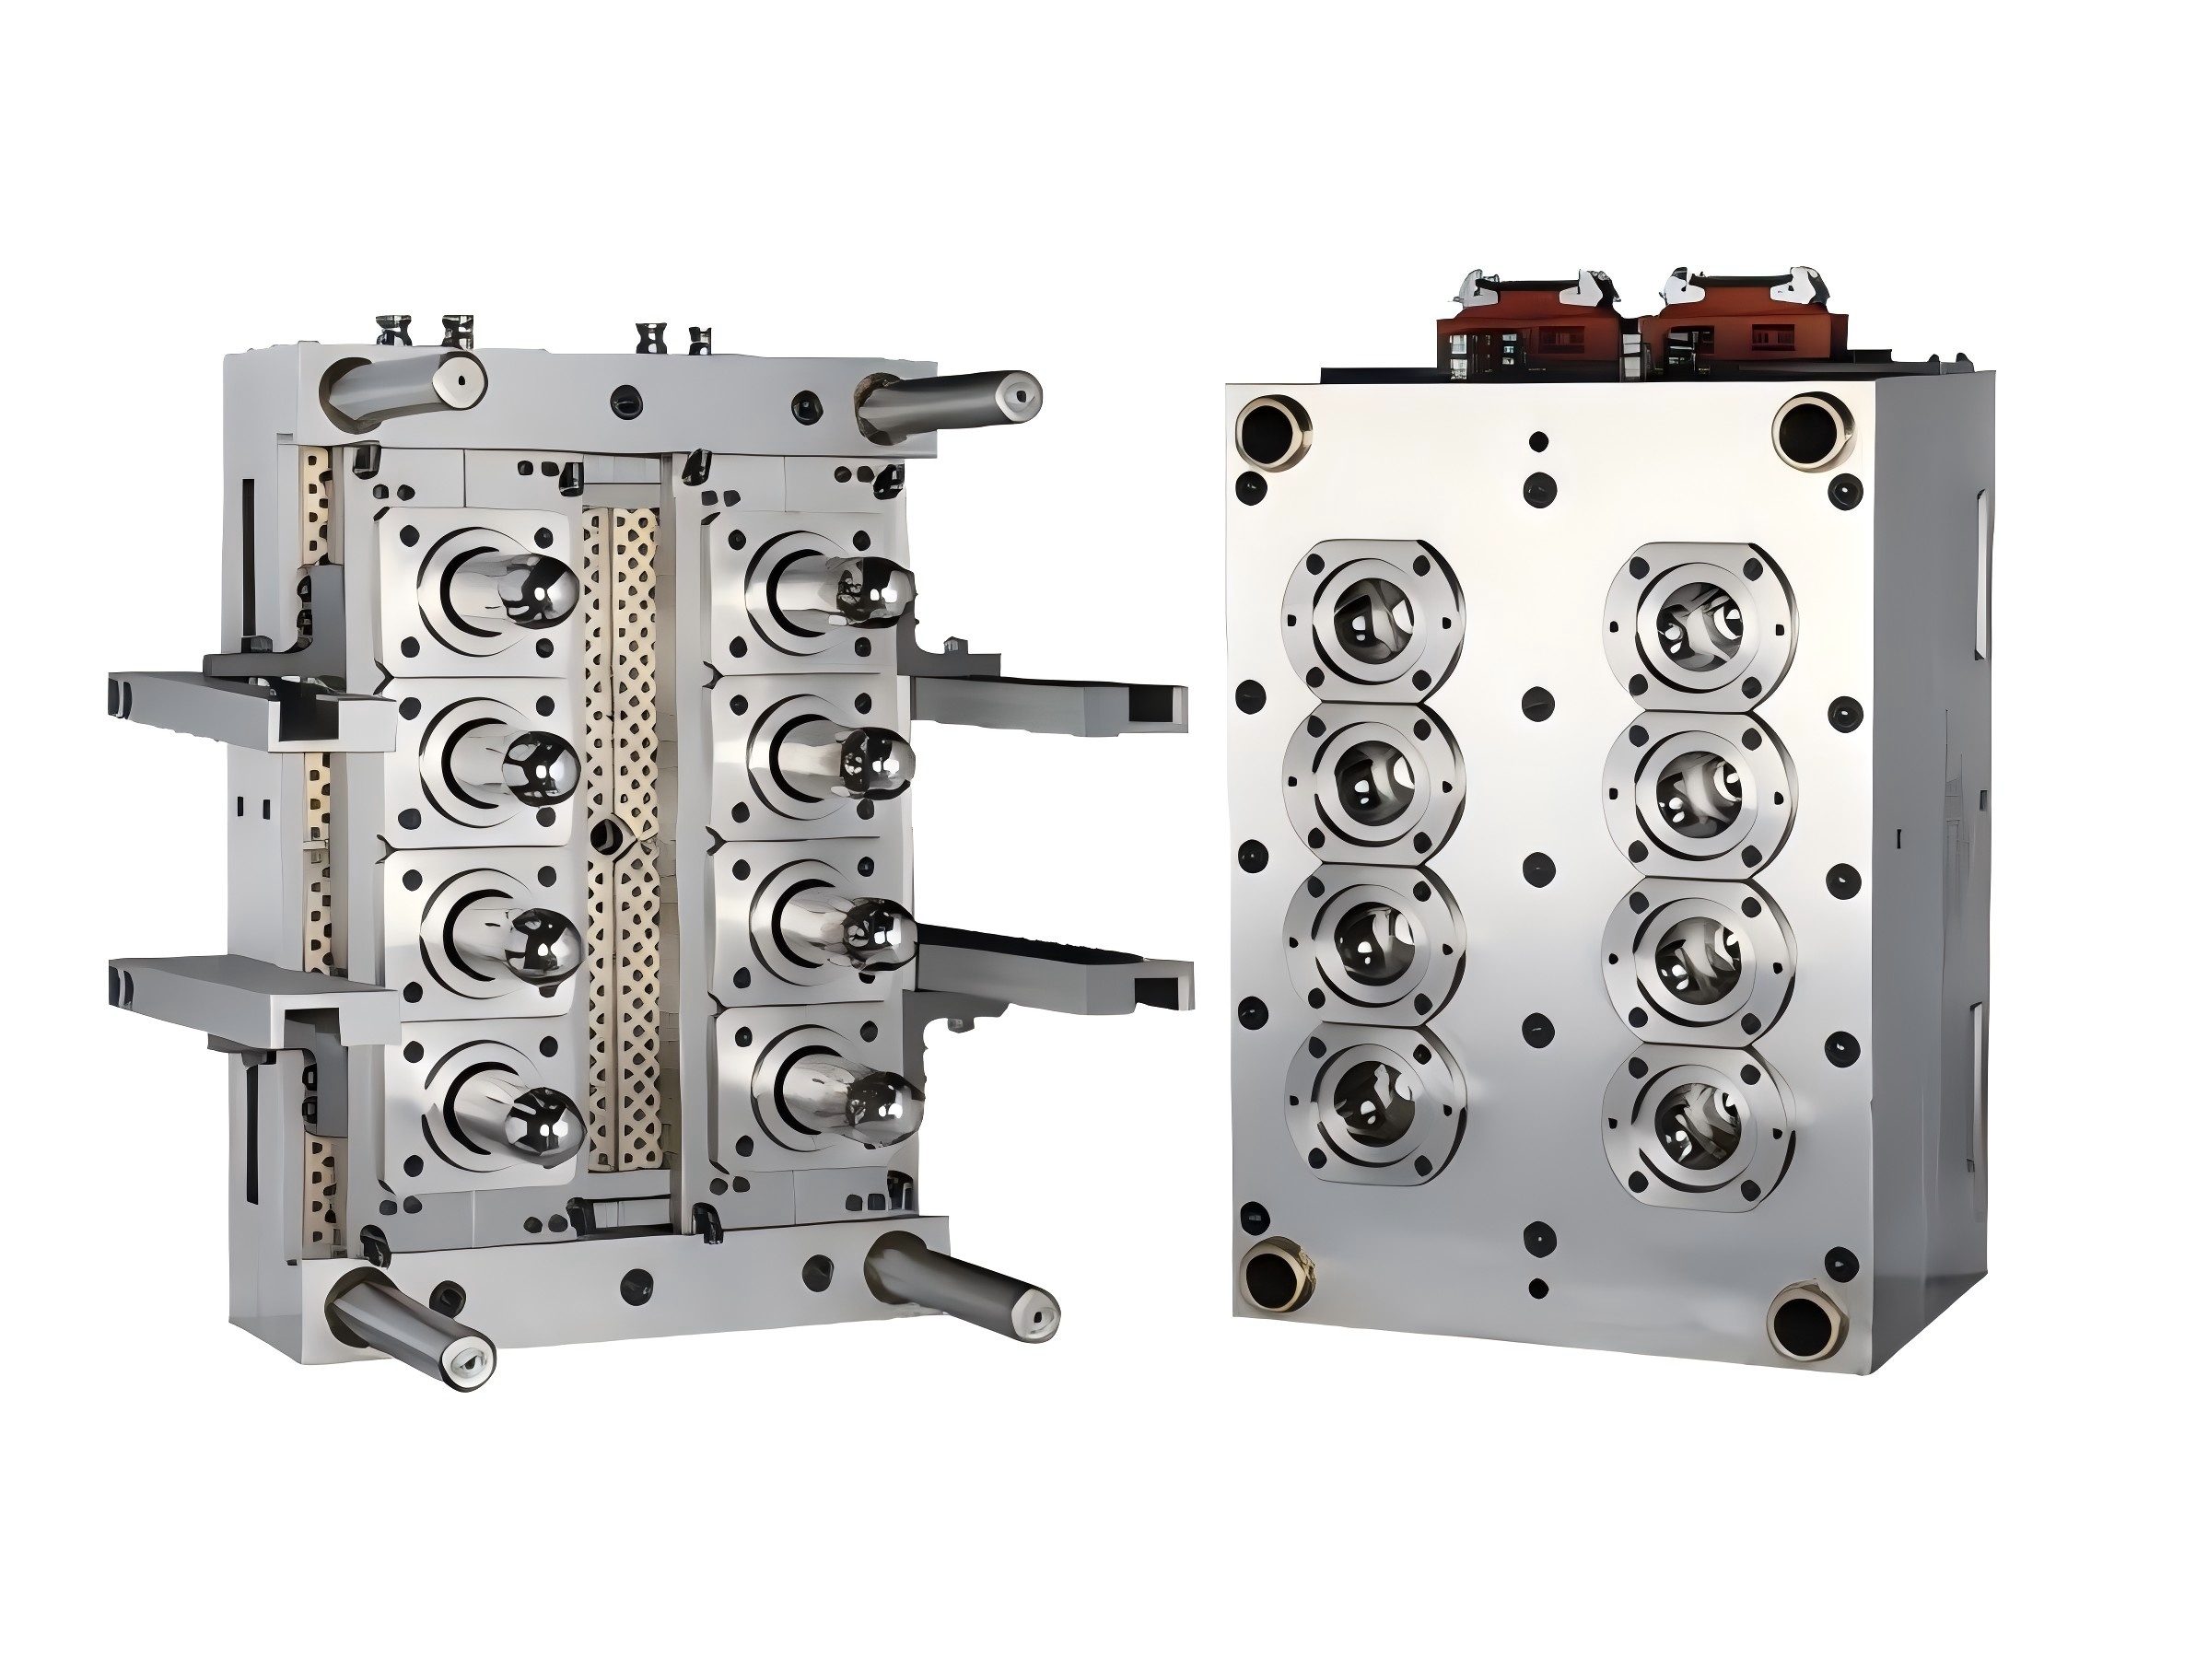
В многоместной пресс-форме все полости работают в одном и том же цикле впрыска. Если одна полость заполняется, охлаждается или освобождается не так, как другие, качество продукции может стать нестабильным, даже если машина для литья под давлением работает нормально.
К общим производственным проблемам относятся:
Разный вес преформ в разных полостях
Неравномерная толщина стенок
Несоответствующие размеры шеи
Короткие снимки в отдельных полостях
Разный внешний вид ворот
Неравномерное охлаждение
Основной сдвиг
Трудный выброс
Различные температуры преформ после формования
По этой причине ShuangLi оценивает форму как целостную систему с несколькими полостями, а не просто повторяющую одну и ту же полость много раз.
Расположение полостей внутри формы напрямую влияет на конструкцию направляющих, схему охлаждения, размеры формы и совместимость машины.
При разработке пресс-формы расположение полости планируется в соответствии с:
Количество полостей
Диаметр и длина преформы
Вес преформы
Отделка шеи
Размеры пресс-формы
Расположение горячих каналов
Охлаждающее пространство канала
Технические характеристики литьевой машины
Правильно спланированная компоновка полостей помогает создать более стабильные условия обработки по всей пресс-форме и обеспечивает достаточно места для охлаждения, компонентов горячеканальных систем и обслуживания.
По мере увеличения количества полостей сбалансированная подача расплава становится все более важной.
Система горячеканальных систем должна распределять расплавленный ПЭТ по каждой полости в контролируемых условиях температуры и потока. Если в некоторые полости материал поступает раньше или в других условиях, могут возникнуть различия в заполнении и массе заготовки.
Для проектов с несколькими полостями конструкция горячеканальных каналов фокусируется на:
Сбалансированное распределение расплава
Стабильный контроль температуры
Равномерное заполнение полостей
Контролируемая производительность ворот
Сокращение отходов бегунка
Удобный доступ для обслуживания
Фактическая конфигурация горячеканальных каналов выбирается в соответствии со спецификациями преформы, компоновкой полости и производственными требованиями.
Охлаждение является одним из наиболее важных факторов при высокопроизводительном формовании преформ.
В многоместной пресс-форме недостаточно просто иметь достаточное охлаждение. Тепло также необходимо последовательно отводить из каждой полости.
Неравномерное охлаждение может привести к тому, что некоторые преформы останутся более горячими, чем другие, что может повлиять на стабильность размеров, характеристики отделения и общую стабильность производства.
ShuangLi проектирует контуры охлаждения в соответствии с расположением пресс-формы и геометрией преформ, уделяя особое внимание:
Охлаждение активной зоны
Охлаждение полости
Охлаждение зоны ворот
Охлаждение области шеи
Распределение потока воды
Доступ к охлаждению для отдельных позиций камеры
Цель состоит в том, чтобы уменьшить разницу температур между положениями полостей и обеспечить стабильное непрерывное производство.
Большее количество полостей может увеличить количество преформ, производимых за один цикл, но максимальное доступное количество полостей не всегда является лучшим выбором.
Подходящая конфигурация зависит от всей производственной системы.
Общее количество материала, необходимого для каждого выстрела, увеличивается по мере увеличения количества полостей и веса преформы.
Например, производственная линия по производству легких преформ бутылок для воды и линия по производству более тяжелых упаковочных преформ могут потребовать совершенно разных конфигураций пресс-форм и машин, даже если их целевая производительность одинакова.
Требуемая почасовая или дневная производительность является важной отправной точкой при выборе количества полостей.
Конфигурация пресс-формы должна обеспечивать достаточную производственную мощность без создания излишне сложной или слишком большой инструментальной системы.
Машина для литья под давлением должна иметь достаточную полезную емкость для общего веса ПЭТ, необходимого для всех полостей.
Увеличение количества полостей обычно увеличивает проектируемую площадь формования и требования к обработке. Поэтому перед окончательным проектированием формы необходимо учитывать доступную силу зажима машины.
Пресс-форма с большой полостью имеет больший физический след. Размеры пресс-формы должны соответствовать реальной машине для литья под давлением.
Увеличение объемов производства также увеличивает потребность в охлаждении. Поэтому количество полостей пресс-формы следует учитывать вместе с имеющейся на заводе системой охлаждения.
Для производства с более высокой производительностью удаление преформ, транспортировка и обработка после формования также должны соответствовать циклу формования.
При увеличении производственных мощностей покупатели иногда сосредотачиваются только на переходе от формы с меньшей полостью к форме с большей полостью.
На практике необходимо проверить всю производственную линию.
Прежде чем рекомендовать конфигурацию полости, будет полезна следующая информация:
| Информация о проекте | Почему это важно |
|---|---|
| Вес преформы | Определяет материал, необходимый для каждого выстрела |
| Размеры преформы | Влияет на шаг полости и размер формы. |
| Отделка шеи | Определяет дизайн шейного кольца |
| Целевой результат | Помогает определить необходимую производительность |
| Производительность машинного выстрела | Ограничивает общее количество материала за цикл |
| Зажимная сила | Определяет пригодность машины |
| Расстояние между стяжками | Ограничивает размеры формы |
| Размер стола | Определяет место для установки |
| Диапазон толщины пресс-формы | Подтверждает совместимость пресс-формы и машины. |
| Условия охлаждения | Влияет на возможность непрерывного производства |
| Система выноса | Должен обеспечить необходимую производительность |
ShuangLi может просмотреть эти параметры перед проектированием пресс-формы, чтобы избежать выбора номера полости, который не соответствует имеющемуся оборудованию.
Производство с несколькими полостями требует повторяемости между отдельными позициями пресс-формы.
Компоненты сердечника, полости, горловины и литника обрабатываются и проверяются в соответствии с утвержденными чертежами оснастки.
Особое внимание уделяется участкам, которые непосредственно влияют на консистенцию преформы:
Правильное выравнивание помогает контролировать распределение толщины стенок и снижает риск того, что одна сторона преформы станет толще другой.
Горлышко преформы — это важная готовая область, которая должна соответствовать требуемым характеристикам укупорочного средства. Поэтому соответствие размеров полостей особенно важно.
Геометрия литника и охлаждение могут повлиять на внешний вид преформы и стабильность обработки. Многоместные формы требуют одинаковых условий перехода из одной полости в другую.
Отдельные компоненты штабеля должны работать вместе точно, чтобы минимизировать различия между положениями пресс-формы.
Обычно выбирают многоместную форму, поскольку объем производства имеет важное значение.
По этой причине при проектировании пресс-формы следует учитывать не только качество первого образца, но и непрерывную эксплуатацию.
Проекты многоместных пресс-форм ShuangLi могут разрабатываться с учетом:
Повторяющиеся производственные циклы
Стабильное заполнение полости
Консистенция охлаждения
Доступность компонентов
Текущее техническое обслуживание
Замена изнашиваемых компонентов
Планирование запасных компонентов
Это помогает производственным группам поддерживать пресс-форму без необходимости прерывать работу всей производственной линии.
В пресс-форме с большим количеством полостей проблему с одним положением пресс-формы должно быть легче выявить и устранить.
Сердечник, полость, горловина, литник и сопутствующие компоненты могут быть спроектированы как пригодные для эксплуатации элементы пресс-формы в зависимости от конфигурации проекта.
Такой подход дает ряд практических преимуществ:
Упрощенный контроль положения отдельных полостей
Более удобная замена изношенных компонентов
Снижение сложности обслуживания
Лучшее управление запасными частями
Меньше сбоев в долгосрочном производстве
Для клиентов, постоянно эксплуатирующих пресс-форму, запасные компоненты также могут быть обсуждены во время проекта оснастки.
Для пресс-формы для ПЭТ-преформ с несколькими полостями проверка только одного образца недостаточна для понимания общих характеристик формы.
Во время испытаний пресс-формы и проверки проекта следует уделять внимание образцам из разных положений полости.
Типичные элементы оценки могут включать в себя:
Стабильность веса преформы
Полное заполнение полости
Размеры шейки и резьбы
Внешний вид преформы
Состояние ворот
Настенное распределение
Пресс-релиз
Вспышка
Короткие кадры
Дефекты, специфичные для полости
Если дефект неоднократно появляется в одном и том же положении полости, необходимо проверить соответствующую сборку пресс-форм, литник, горячеканальный канал или состояние охлаждения.
ShuangLi разрабатывает каждую многополую форму для преформ в соответствии с производственными требованиями заказчика.
| предмета | Настройка |
|---|---|
| Тип пресс-формы | Многоместная пресс-форма для ПЭТ-преформ |
| Материал преформы | ДОМАШНИЙ ПИТОМЕЦ |
| Номер полости | В зависимости от производства и требований к оборудованию |
| Вес преформы | Индивидуальные |
| Размеры преформы | Индивидуальные |
| Отделка шеи | Согласно рисунку или закрытию |
| Схема полости | Конкретно для проекта |
| Горячий бегун | В зависимости от конфигурации пресс-формы |
| Схема охлаждения | Оптимизированная конструкция с несколькими полостями |
| Основной | Прецизионная обработка |
| Полость | Прецизионная обработка |
| Кольцо на шею | Индивидуальные |
| Структура ворот | Согласно дизайну преформ |
| Размер пресс-формы | Подходит для литьевой машины |
| Запасные компоненты | Доступно в соответствии с требованиями проекта |
| Испытание плесени | Доступно до доставки |
Окончательные спецификации подтверждаются после проверки информации о преформе и оборудовании.
Для нового проекта ShuangLi рекомендует начинать с необходимой преформы и производственной мощности, а не сначала выбирать количество ячеек.
Предоставлять:
Чертеж преформы
Вес преформы
Отделка шеи
Материал
Применение бутылки или упаковки
Обеспечить необходимую почасовую или дневную производственную мощность.
ShuangLi проверяет технические характеристики машины, включая производительность дроби, усилие зажима, размеры плит и расстояние между тягами.
На основе приведенной выше информации можно оценить подходящее количество гнезд и расположение пресс-формы.
Системы рабочего колеса и охлаждения разработаны на основе утвержденного расположения полостей.
Сердечник, полость, горловина и другие компоненты подвергаются точной механической обработке, проверке и сборке.
Перед поставкой можно проверить образцы из разных положений пресс-формы, чтобы оценить общие характеристики работы с несколькими полостями.
Возможно, стоит рассмотреть возможность использования пресс-формы с большей полостью, если:
Существующие мощности пресс-форм не могут удовлетворить растущие заказы
Производство работает почти в максимально доступное время
Требуется больше преформ с той же производственной площади.
Устанавливается новая производственная линия повышенной производительности.
Производитель хочет сократить количество циклов формования, необходимых для достижения той же производительности.
Однако увеличение количества камер всегда следует оценивать вместе с производительностью машины и вспомогательным оборудованием.
Простое увеличение количества полостей без проверки всей системы может привести к недостаточной производительности дроби, недостаточному пространству формы, ограничениям на охлаждение или проблемам с последующей погрузкой.
Не всегда.
Исходное основание пресс-формы, шаг полости, горячеканальный коллектор и каналы охлаждения обычно проектируются с учетом конкретной компоновки полости.
Если производственные потребности значительно возрастают, может возникнуть необходимость оценить:
Может ли существующая машина поддерживать большее количество полостей
Можно ли повторно использовать существующие компоненты пресс-формы
Требуется ли новая пресс-форма
Необходимо ли перепроектировать горячеканальную систему
Достаточно ли охлаждающей способности
Обеспечит ли совершенно новая форма лучшую долгосрочную ценность?
ShuangLi может проверить существующие преформы и производственное оборудование, прежде чем рекомендовать соответствующий подход.
ShuangLi специализируется на исследованиях, разработках и производстве прецизионных форм для преформ и предоставляет индивидуальные инструменты в соответствии с требованиями клиентов к продукции и оборудованию.
Для проектов с несколькими полостями разработка пресс-форм компании сосредоточена на вопросах, которые напрямую влияют на массовое производство: расположение полостей, согласованность компонентов, соответствие пресс-формы и машины, охлаждение, точность изготовления и ремонтопригодность.
ShuangLi также использует обрабатывающее и контрольное оборудование с ЧПУ при производстве пресс-форм и поставляет пресс-формы для преформ клиентам на многих международных рынках.
При большем количестве ячеек получается больше преформ за цикл формования, но общая эффективность также зависит от стабильности цикла, производительности машины, охлаждения и последующей обработки. Поэтому номер полости должен соответствовать всей производственной линии.
Повторяющиеся различия в весе между полостями могут быть связаны с распределением расплава, условиями горячего канала, состоянием клапана или сопла, характеристиками шибера или условиями обработки отдельных полостей. Положение пораженных полостей следует систематически проверять.
Укажите модель машины, производительность дроби, силу зажима, расстояние между стяжками, размер плиты и диапазон толщины формы. Затем эти характеристики можно сравнить с предлагаемой компоновкой пресс-формы и общим весом преформы за один выстрел.
Пресс-форма обычно проектируется на основе определенной спецификации преформы. Если требуются преформы различной конструкции или веса, на этапе проекта следует оценить структуру оснастки и возможности взаимозаменяемых компонентов.
Для более быстрой оценки предоставьте чертеж преформы, вес, отделку горловины, требуемую производственную мощность и характеристики машины для литья под давлением.
Если вашей текущей мощности по производству ПЭТ-преформ уже недостаточно или вы планируете новую высокопроизводительную производственную линию, ShuangLi может оценить форму вместе с вашей фактической преформой и оборудованием.
Отправьте нам свой:
Чертеж преформы
Вес преформы
Отделка шеи
Текущая или планируемая машина для литья под давлением
Номер существующей полости, если применимо
Требуемая почасовая производительность
Основываясь на этих требованиях, ShuangLi может разработать конфигурацию многополой пресс-формы для ПЭТ-преформ, подходящую для стабильного массового производства.


